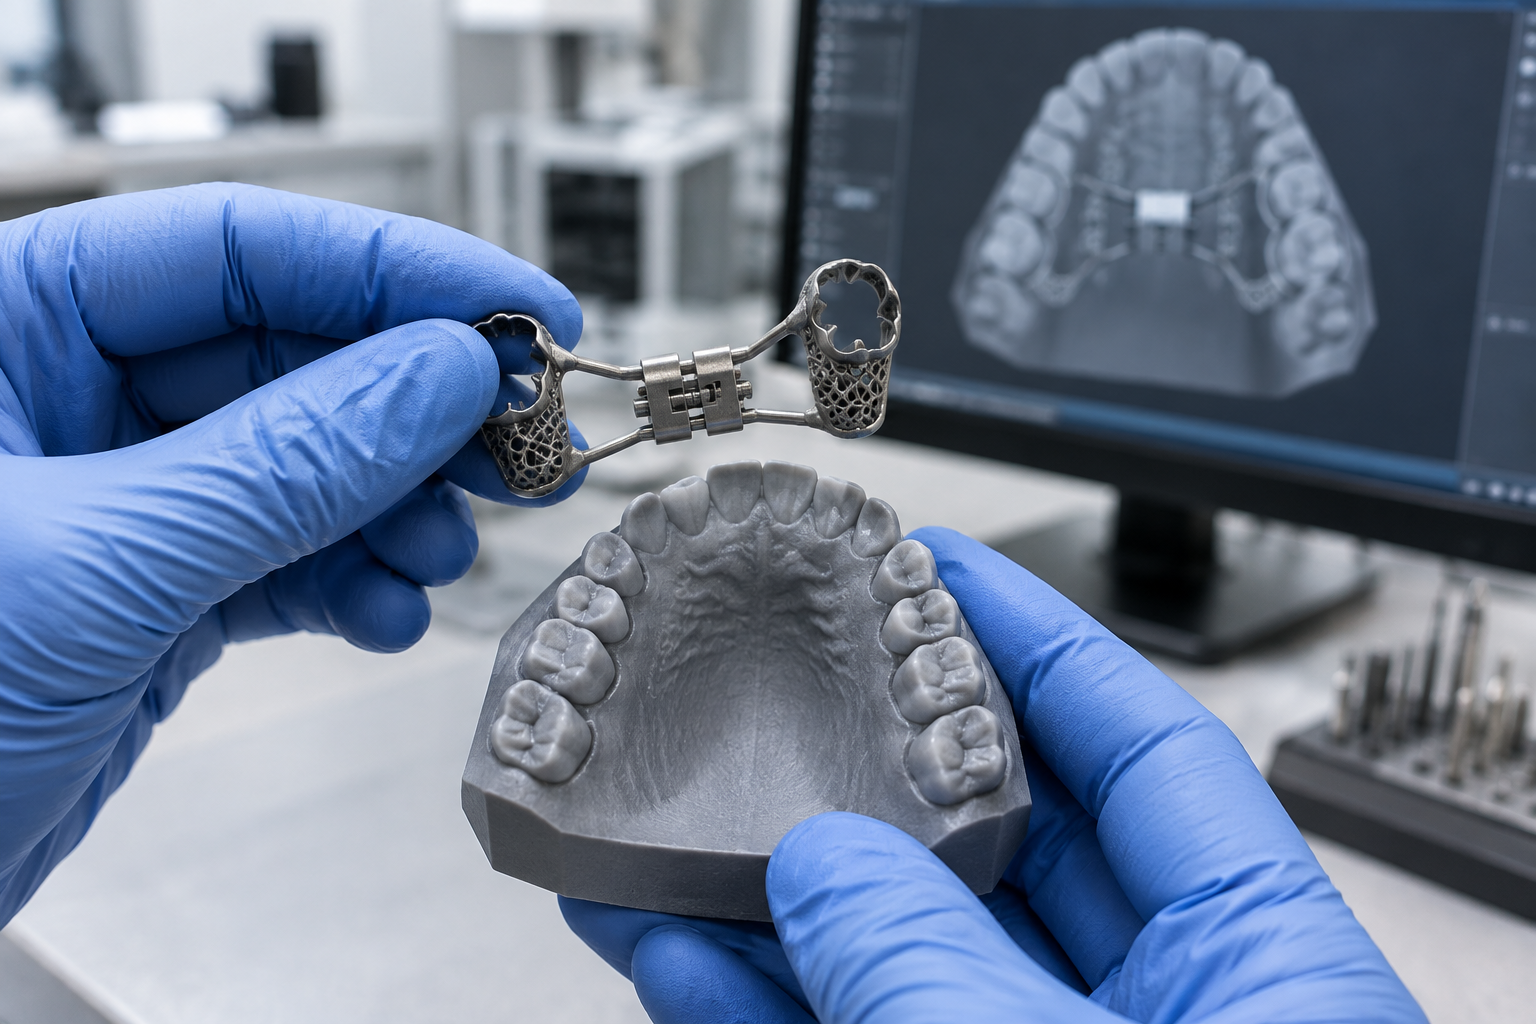
En 3D-printet ganeekspander er et patientspecifikt apparatur, der udformes digitalt på baggrund af en intraoral scanning og fremstilles ved additiv produktion. Konstruktionen kan enten bestå af et individuelt tilpasset metalskelet (oftest kobolt-krom) forsynet med en standard ekspansionsskrue eller af en serie aftagelige polymerskinner. Mens fordelene ved den digitale pasform og det strømlinede workflow er veldokumenterede, er den direkte kliniske evidens stadig sparsom. At påstå, at 3D-printede ekspandere udkonkurrerer den klassiske Hyrax, er derfor at love mere, end dataene aktuelt kan bære.
Nedenfor ses et overblik over de primære løsninger på markedet:
| Type | Materiale og fremstilling | Forankring | Typisk indikation |
|---|---|---|---|
| Printet Hyrax-type | Kobolt-krom via selektiv lasersmeltning (SLM), påsvejset skrue | Tandbåret (bonded pads eller bånd) | Patienter i vækst med transversel maksillær insufficiens |
| Printet MARPE | Individuelt metalskelet designet ud fra CBCT og scanning, forankret med miniskruer | Skeletalt og dentalt (tænder og ganeknogle) | Ældre teenagere og voksne |
| Invisalign Palatal Expander | Polyamid-12, sekventiel serie af aftagelige skinner | Tandbåret | Patienter i vækst (proprietært Align-system) |
Hvad begrebet "3D-printet ganeekspander" dækker over
Under denne fællesbetegnelse findes tre vidt forskellige behandlingsprincipper, der stiller helt forskellige krav til både klinik og laboratorium:
Printede metalskeletter. Apparaturets skelet opbygges lag for lag af kobolt-krompulver ved hjælp af selektiv lasersmeltning (SLM). Titan anvendes ligeledes i visse specialdesignede, miniskrueforankrede konstruktioner. Selve ekspansionsskruen printes ikke; i det etablerede workflow lasersvejses en præfabrikeret standardskrue fast på det printede skelet.
Resinblokke (chairside). Journal of Clinical Orthodontics har beskrevet en in-office-teknik til fremstilling af ekspandere ud fra 3D-printede resinblokke (Choi, Lee og Yoon, 2023). Dette er en rent plastbaseret chairside-løsning og adskiller sig markant fra laboratoriefremstillet metalapparatur.
Direkte printede aftagelige skinner. Invisalign Palatal Expander er et sekventielt skinnesystem printet i polyamid-12, som fungerer helt uden metalskelet og ekspansionsskrue. Systemet er et lukket, kommercielt koncept, som gennemgås særskilt nedenfor.
Ønsker du en dybere gennemgang af, hvordan konventionelle apparaturer præsterer i forhold til hinanden, dækker vores guide til ganeekspandertyper både Hyrax, Haas, quad-helix og MARPE.
Sådan fremstilles en printet metalekspander
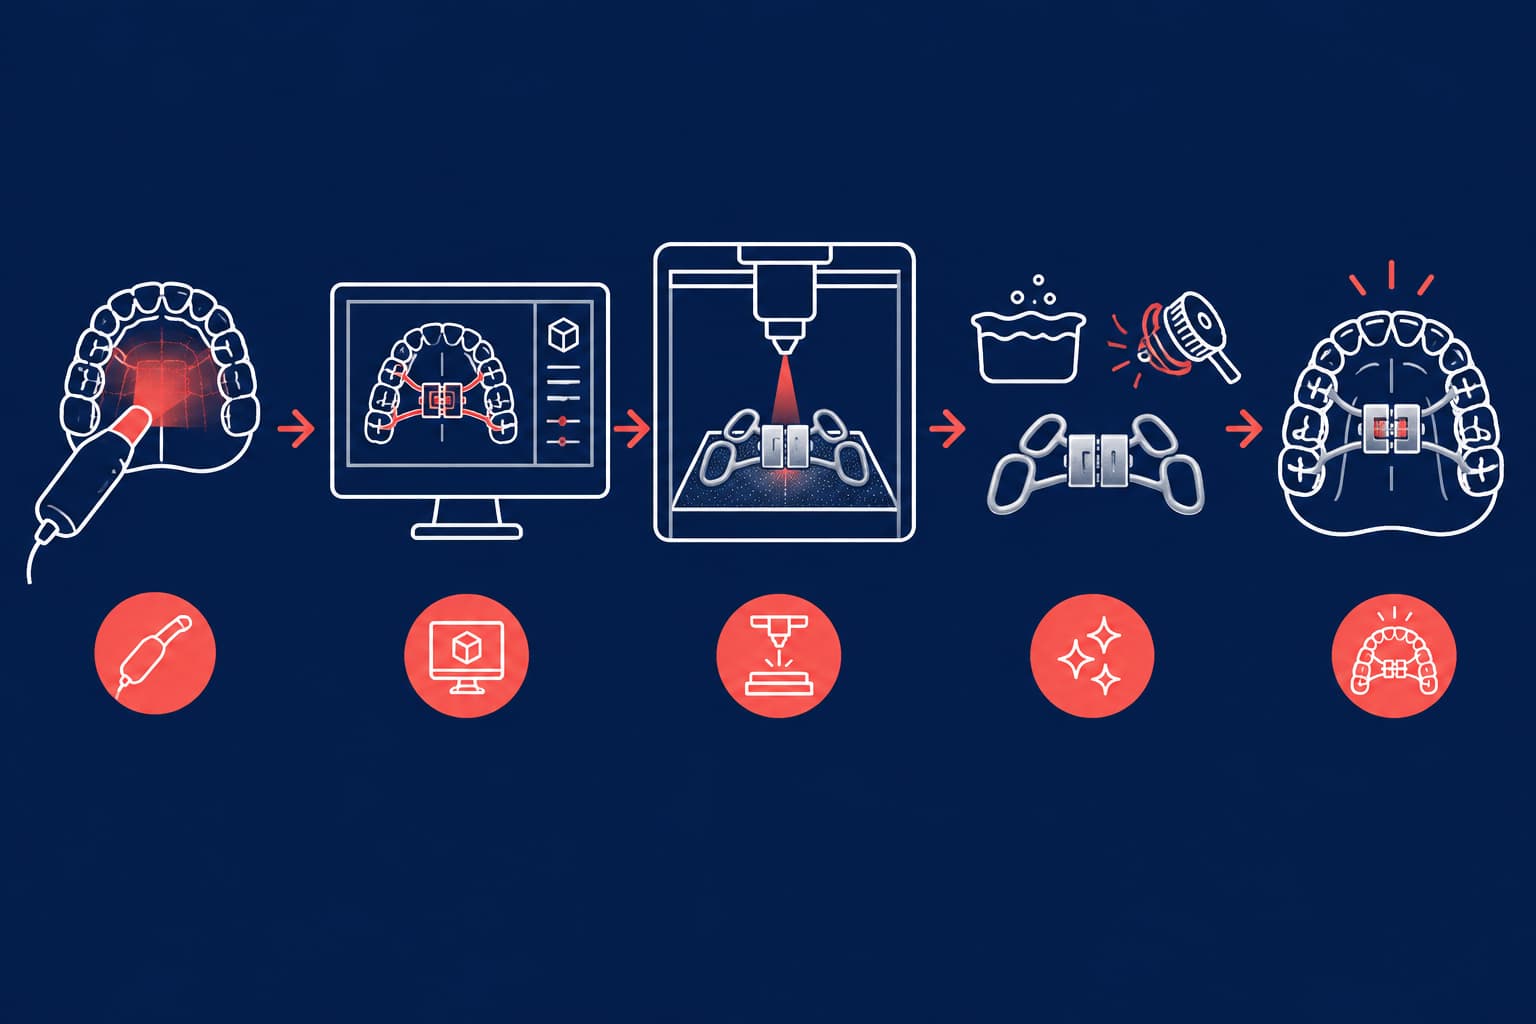
Fremstillingsprocessen for et printet metalskelet bygger på metoden beskrevet af Graf og kolleger samt efterfølgende oversigtsartikler om additiv metalfremstilling i ortodontien:
- Scanning. Det traditionelle alginataftryk erstattes af en intraoral scanning. Scanningskvaliteten og STL-eksporten er helt afgørende for apparaturets præcision; i vores artikel om STL-filer i ortodonti gennemgår vi de optimale scannerindstillinger.
- CAD-design. Laboratoriet modellerer skelettet digitalt i specialiseret ortodontisk software som 3Shape Appliance Designer eller exocad. Skruen hentes ind fra et digitalt komponentbibliotek og placeres anatomisk korrekt i forhold til ganehvælvingen. Et standardiseret Hyrax-workflow opererer typisk med en båndtykkelse på 0,75 mm, en cementspalte på 0,05 mm og forbindelsesstænger med en diameter på 2,0 mm.
- Print (SLM). En laser smelter kobolt-krompulver selektivt i fine lag ud fra CAD-modellens koordinater.
- Efterbehandling. Efter printprocessen gennemgår emnet termisk afspændingsglødning for at eliminere indre spændinger i metallet. Herefter fjernes supportstrukturer, hvorefter skelettet sandblæses og elektropoleres.
- Samling og levering. Skruen lasersvejses præcist på skelettet, hvorefter det samlede apparatur afprøves og bondes på forankringstænderne.
Klinisk giver dette workflow en klar fordel: Præcisionsprintede bideflader og sadelpuder (pads) kan ofte erstatte traditionelle molarbånd. Da puderne kun dækker de udvalgte tandflader uden at gå ned i approksimalrummene, slipper patienten helt for separationsseancer forud for cementeringen.
Når laboratoriet samtidig printer modeller, overførselsnøgler eller bideskinner i resin, er byggeplatformens orientering og supportplacering afgørende for slutresultatet; læs mere i vores regler for byggeorientering og support.
Hvad evidensen reelt viser
Når man vurderer den videnskabelige litteratur på området, er det vigtigt at holde fast i, hvad studierne rent faktisk undersøger:
- Klinisk gennemførlighed (proof of concept). Graf og kollegers pilotstudie fra 2017 demonstrerede fremstillingen af Hyrax-apparaturer til tre patienter via scanning, CAD-design, lasersmeltning og svejsning – helt uden fysiske aftryk. Studiet dokumenterede, at det fuldt digitale workflow er praktisk muligt, men tog ikke stilling til apparaturets kliniske overlegenhed.
- Direkte sammenlignende studier afventes. Flere igangværende randomiserede kliniske forsøg (bl.a. NCT05743127 og NCT07411092) sammenligner printede og konventionelle Hyrax-apparaturer med fokus på ekspansionsmønster, smerteoplevelse og patienttilfredshed. Forsøgsprotokollerne understreger samstemmende, at der mangler solid klinisk evidens, som direkte sammenholder de skeletale og dentale effekter af de to fremstillingsmetoder.
- Mekaniske forskelle i computersimuleringer. Finite element-analyser peger på, at en helstøbt, printet Hyrax overfører større mekanisk belastning til maksillen og skaber en mere udtalt suturadskillelse end konventionelle eller hybride apparaturer. Selvom computersimuleringer ikke kan erstatte kliniske data, bekræfter de, at en rigid, printet monoblokkonstruktion mekanisk set reagerer anderledes i munden end et apparatur samlet med traditionelle bånd og lodninger.
- Nuværende status. Systematiske oversigtsartikler over 3D-printbare dentale materialer konkluderer fortsat, at det ortodontiske evidensgrundlag overvejende udgøres af kasuistikker og mindre pilotforsøg.
Det stærkeste kliniske rationale for 3D-print findes i dag inden for individuelt tilpasset MARPE, hvor digital planlægning afhjælper svære anatomiske udfordringer:
- I et prospektivt kohortestudie med 34 patienter over 16 år, behandlet med det individuelt designede Dutch Maxillary Expansion Device, opnåede man succesfuld ekspansion hos 32 (94,1 %). Tværsnitsmålinger ved de første molarer viste en fordeling på 60,4 % skeletal ekspansion, 8,1 % alveolær kipning og 31,6 % dental tipping.
- En retrospektiv undersøgelse af 42 patienter (16–35 år) påviste, at en individuelt 3D-printet MARPE gav transversal breddeøgning på niveau med eller bedre end et præfabrikeret MSE-II-apparatur.
- En serie på 18 voksne patienter med ganeknogletykkelse under 2,5 mm, behandlet med en CBCT-tilpasset MARPE, viste vellykket suturåbning uden tab af miniskrueforankring.
Standardiserede, præfabrikerede MARPE-elementer risikerer utilstrækkelig tilpasning til en asymmetrisk eller flad ganehvælving, hvilket øger risikoen for vævsnekrose og forankringstab. Her tilbyder individuel CAD/CAM-fremstilling en afgørende fordel, som rækker langt ud over blot at optimere workflowet på laboratoriet.
Invisalign Palatal Expander er et helt andet koncept
Dette system nævnes ofte i flæng med printede ekspandere, men adskiller sig fundamentalt fra laboratoriefremstillede apparaturer. Invisalign Palatal Expander er Aligns første direkte 3D-printede ortodontiske apparatur og fremstilles industrielt på baggrund af en iTero-scanning. Systemet opnåede amerikansk FDA 510(k)-godkendelse (K232887) i december 2023 til hurtig ekspansion og efterfølgende retention af en trang overkæbe hos børn og unge i det primære tandsæt, vekseltandsættet eller det tidlige permanente tandsæt. Hos voksne er indikationen begrænset til kirurgisk assisterede indgreb.
Væsentlige kliniske parametre:
- Hvert trin i serien leverer en programmeret ekspansion på 0,25 mm og printes i medicinsk nylon (polyamid-12).
- Behandlerprotokollen foreskriver udskiftning af ekspanderen dagligt eller hver 2.–3. dag afhængigt af den kliniske vurdering, mens de afsluttende retentionselementer skiftes hver 2. til 4. uge.
- Et tidligt pilotstudie fra 2026, der sammenlignede systemet med traditionelle Hyrax-apparaturer, fandt en tendens til mindre ubehag og færre talevanskeligheder blandt patienterne.
Det videnskabelige grundlag er dog fortsat begrænset, og indikationsområdet retter sig mod patienter i aktiv vækst. Systemet kan ikke erstatte et stift, skruebåret apparatur til en sent afsluttet sutur hos en 19-årig, og det kan af sagens natur ikke fremstilles af uafhængige ortodontiske laboratorier.
Valg af apparatur: Kliniske beslutningskriterier
Brug følgende trin til at afklare behandlingsstrategien:
- Er ganens midtsutur åben for ortopædisk påvirkning? Hos patienter i vækst er et tandbåret apparatur (printet Hyrax-design eller et sekventielt skinnesystem) førstevalget. Hos ældre teenagere og voksne bør behandlingen rettes mod MARPE eller kirurgisk assisteret ekspansion (SARPE).
- Hvor tyk er ganeknoglen? Viser CBCT-optagelser en knogletykkelse på under 2,5 mm, minimerer en individuelt CAD-designet MARPE med præcisionsguide risikoen for bicortical perforation eller stabilitetssvigt.
- Hvordan vurderes patientens kooperation? Aftagelige ekspandere forudsætter fuld compliance. Hvis der er tvivl om patientens motivation, er et fastcementeret apparatur det sikreste valg.
- Ønskes et workflow uden forudgående separation? Printede apparaturer med bonded pads eliminerer behovet for molarbånd og dermed behovet for elastiske separatorer forud for aftryk/scanning.
- Er der mistanke om metalallergi? Vælg materiale ud fra patientens anamnese; ved påvist nikkel- eller koboltallergi kan laboratoriet ofte printe skelettet i rent titan.
Vær opmærksom på apparaturets retention: Et studie fra Kanagawa Dental University Hospital med 28 patienter (6–36 år, gennemsnitsalder 15 år) påviste, at løsning (debonding) af 3D-printede apparaturer til hurtig ganeekspansion (RPE) hang tæt sammen med patientens alder og behandlingsstadiet. Sørg derfor for en omhyggelig bondingprotokol og tætte kontrolintervaller, særligt hos yngre patienter.
Typiske faldgruber i det digitale workflow
- Accept af utilstrækkelige scanninger. 3D-print gengiver arbejdsgrundlaget 1:1. Småfejl, manglende data i approksimalrummene eller forvrængninger i ganens blødtvæv overføres direkte til apparaturet.
- Manglende kontrol af CAD-designet. Kontrollér altid ekspansionsskruens akseorientering, pudernes udbredelse og afstanden til ganens slimhinde i 3D-fremviseren, inden du godkender designet til print.
- En blind tro på "digital pasform". Et digitalt design overflødiggør ikke den kliniske tilpasningskontrol. Tjek altid apparaturet grundigt på kontrolmodellen eller direkte i munden inden cementering. Hvis apparaturet vipper eller gaber i kanterne, skal laboratoriet kontaktes med henblik på korrektion.
- Urealistiske forventninger hos forældrene. Den digitale præcision sikrer en behagelig pasform og et skånsomt aftryksforløb, men biologien sætter stadig rammerne. Stil ikke hurtigere knogleekspansion i udsigt, end litteraturen berettiger til.
Kom godt i gang med dit næste ekspandertilfælde
Det fulde potentiale i digital fremstilling forløses, når scanning, design og print bindes sammen af teknikere med dyb ortodontisk indsigt. Nordicdens er et specialiseret ortodontisk laboratorium beliggende i Tallinn, som servicerer tandklinikker i hele Norden og Europa. Vi fremstiller avancerede RPE-konstruktioner, individuelt tilpassede MARPE-apparaturer og andet fast udstyr via direkte 3D-print baseret på dine intraorale scanninger.
Vil du vide mere om de tekniske detaljer, kan du fordybe dig i vores gennemgang af det digitale workflow fra scanning til færdigt apparatur eller læse vores sammenligning af ortodontiske CAD-platforme, hvis klinikken selv står for designfasen.
Upload dine STL-filer til info@nordicdens.eu til dit næste ekspanderkasus, og tag en faglig dialog med vores teknikere om den optimale løsning, inden printet sættes i gang.