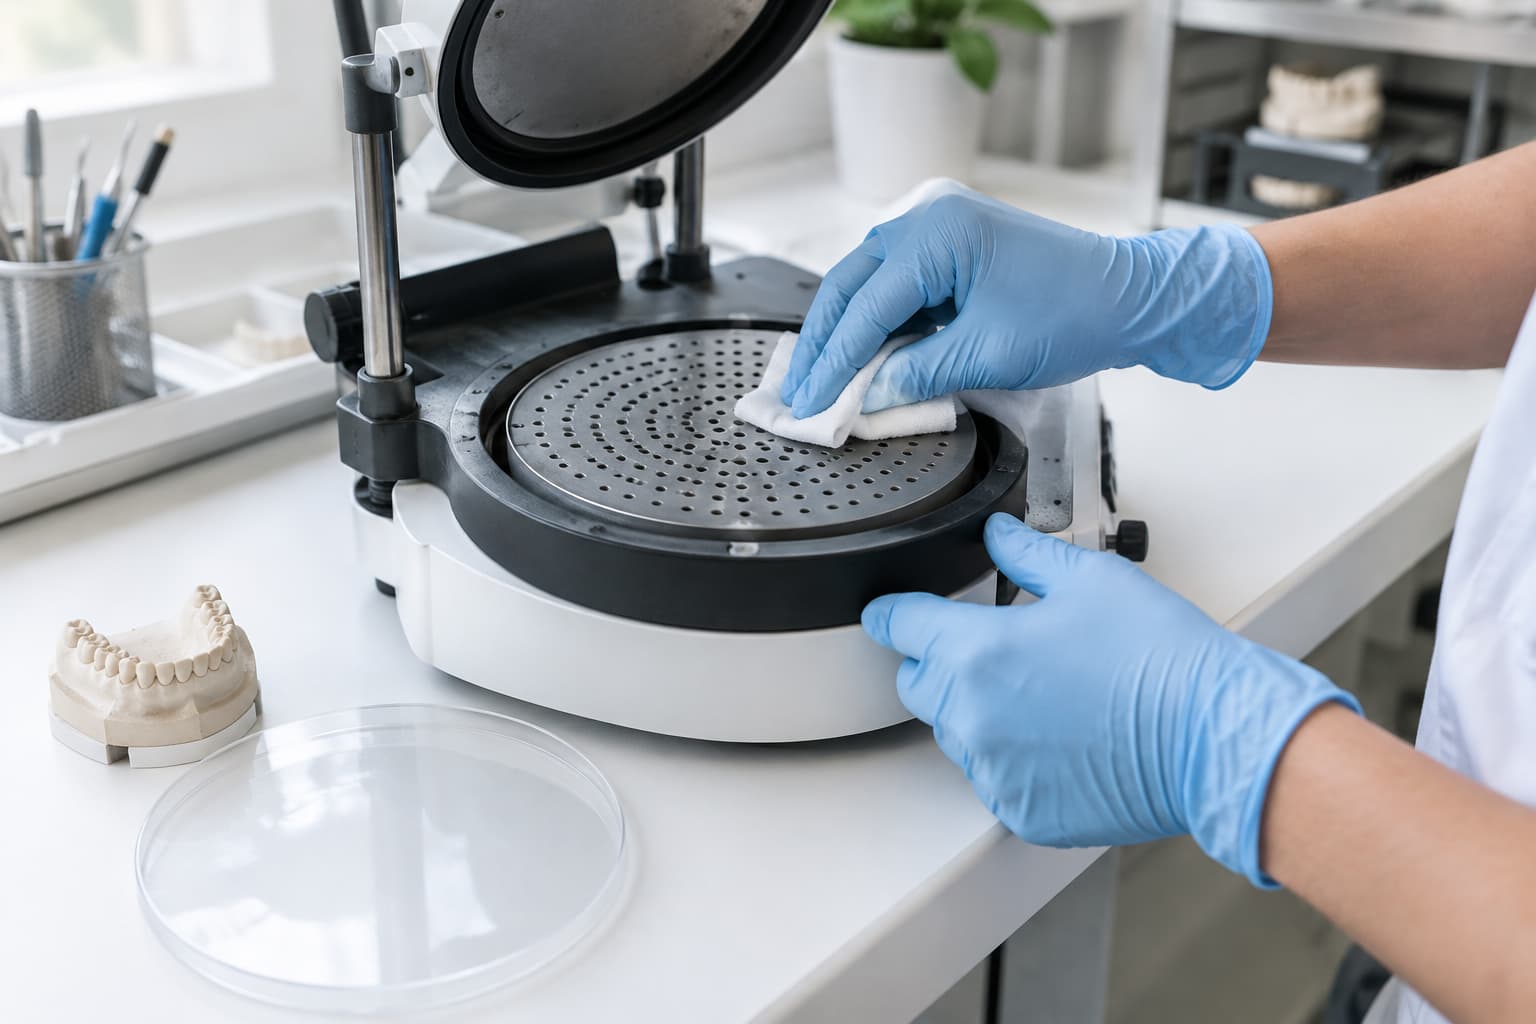
De fleste dentale vakuumformere er robuste og stiller få krav: en aftørring med en fugtig klud, rene vakuumhuller, tætte pakninger og rettidigt olieskift på vakuumpumpen. Den reelle udfordring er sjældent arbejdets omfang, men derimod at serviceintervallerne varierer betydeligt fra model til model. En standardiseret tjekliste slår derfor sjældent til over for hele maskinparken. Brug oversigten herunder som rettesnor, men lad altid producentens manual have det afgørende ord.
| Opgave | Hyppighed | Fabrikantens anvisning |
|---|---|---|
| Tag stikket ud, lad maskinen køle af, og tør kabinettet over med en fugtig klud | Efter behov | Dentsply Sironas Essix-manual: Rengør med en let fugtet klud; "yderligere rengøring bør ikke være påkrævet" |
| Rens pakninger og vakuumhuller for granulat og støv | Ved synlige rester eller urenheder | Erkodents fejlfinding: Fjern granulat fra tætningsfladerne, hvis vakuummet svigter |
| Efterse netledning og stikforbindelser | Løbende | Dentsply Sirona: Undersøg for slitage og brud, og kontrollér, at stikket slutter helt tæt i kontakten |
| Efterse luftslange og trykluftfilter (trykformere) | Løbende | Scheu-Dental (BIOSTAR og MINISTAR S): Udskift filteret ved tegn på fugt eller snavs |
| Aftør de reflekterende flader i trykkammeret | Løbende | Scheu-Dental: Rene reflektorflader sikrer en jævn og optimal opvarmning |
| Udskift gummipakninger | Årligt ved daglig drift | Erkodents vejledninger til Erkoform-serien |
| Kontrollér oliestand og -farve på pumpen | Efter pumpemanualens forskrifter | Pumpefabrikanter: Oliestanden i skueglasset skal holdes stabilt mellem MIN og MAX |
| Skift olie og udstødningsfilter på pumpen | Efter pumpemanualens forskrifter | Eksempelvis Busch R5 PB 0003: For hver 2.000 driftstimer eller mindst hvert halve år |
Kend maskintypen, før du tilrettelægger arbejdsgangen
En traditionel vakuumformer trækker den blødgjorte folie ned over gipsmodellen via et undertryk skabt af en vakuumpumpe under perforationspladen. En trykformer presser omvendt folien på plads fra oversiden ved hjælp af overtryk – oftest med adskillige bar. De to konstruktioner slides derfor vidt forskellige steder:
- Klassiske vakuumformere (f.eks. Essix-apparater, Keystone, Ultradent): Her samler slitagen sig om vakuumpumpen, perforeringerne i arbejdsplatformen og selve varmelegemet.
- Trykformere (BIOSTAR, MINISTAR S): Scheu-Dental klassificerer som udgangspunkt begge modeller som vedligeholdelsesfri. Det daglige tilsyn retter sig mod tryklufttilslutning, filter, tætningsflader og kammerets reflektorer. Vær opmærksom på, at BIOSTAR kører med et fast arbejdstryk på 6 bar, som ikke må ændres, mens MINISTAR S opererer med et regulerbart tryk op til 4 bar.
- Automatiske maskiner med integreret pumpe (f.eks. Erkoform): Her betragtes pakninger og vakuumpumpe som almindelige sliddele, mens indgreb i varmelegemet altid bør overlades til en autoriseret servicetekniker.
Overvejer laboratoriet nyt udstyr, gennemgår vores guide til valg af dental termoformningsmaskine de tekniske og funktionelle forskelle mellem systemerne.
Vær opmærksom på producentspecifikke krav. Manualen til en Biostar V foreskriver eksempelvis, at maskinen under ingen omstændigheder må komme i kontakt med vand på grund af risiko for korrosion. Omvendt tillader Scheu-Dental, at modelkoppen og perforationspladen på en MINISTAR S rengøres direkte med trykluft eller dampstrålerenser. Forskellen illustrerer, hvorfor manualen altid skal konsulteres for den enkelte model.
Rutiner før og efter hver formning
Sikkerheden går forud for alt: Erkodent pointerer, at maskinen altid skal afbrydes på stikkontakten og køle helt ned, før der udføres rengøring, eftersyn eller justeringer. Rør aldrig ved det tændte varmelegeme eller den nyligt opvarmede folie.
- Sørg for grundig forvarmning. Dentsply Sirona anbefaler mindst tre minutters forvarmning til Essix-maskiner, så varmelegemet opnår en ensartet, glødende orange flade. Det er særlig vigtigt ved tynde folier på 1,0 mm (0,040") eller derunder; de optager varme lynhurtigt og deformeres let, hvis varmefordelingen ikke er fuldstændig homogen.
- Hold øje med platformen. Opvarmes folien for længe, risikerer man, at den smeltede plast suges direkte ned i perforeringerne. Sironas anbefaling er klar: Lad materialet køle af, træk forsigtigt folien fri, og vip den kun af, såfremt plasten ikke har dannet tapper igennem hullerne på undersiden.
- Brug en let fugtet klud – aldrig rindende vand. Rengør overfladerne uden at gennemvæde komponenterne. Erkodent fraråder udtrykkeligt brugen af skrappe opløsnings- og rengøringsmidler.
- Hold trykkammeret lukket. Ifølge vejledningen til Biostar V bør spænderammen altid holdes lukket, når apparatet ikke er i brug. Derved undgår man, at slibestøv og gipspartikler fra laboratoriemiljøet samler sig i granulatbægeret.
Gipsstøv er den hyppigste kilde til funktionssvigt: Det tilstopper vakuumhullerne og lægger sig som en hinde på gummipakningerne, så undertrykket gradvist tabes.
Vakuumsystemet: huller, pakninger og pumpe
Svigtende sugeevne er den mest udbredte driftsfejl ved termoformning. Årsagen findes næsten altid ét af tre steder:
Perforeringer og pakninger. Erkodents fejlsøgningsdiagram opstiller en fast prioritering ved svagt vakuum: Fjern først granulat og urenheder fra pakningerne, undersøg derefter folien for utilsigtede lufthuller, udskift slidte pakninger, og gå først til sidst videre til pumpens mekanik. Ved intensiv laboratoriedrift bør pakningerne skiftes årligt for at bevare et optimalt undertryk. Sørg for at trykke nye pakninger helt i bund i sporet, så overfladen flugter fejlfrit uden folder eller ujævnheder.
Pumpeolie. Mange eksterne vakuumpumper er opbygget som oliesmurte lamelpumper. Principperne for vedligeholdelse er universelle, selvom intervallerne varierer:
- Aflæs oliestand og -farve i skueglasset. Olien skal stå midt mellem MIN- og MAX-mærkerne.
- Kontrollér indsugningsfilteret jævnligt. Pumpeproducenten Busch anbefaler et månedligt eftersyn, hvis filteret er installeret.
- Udskift olie og udstødningsfilter efter fabrikantens anvisninger. Busch foreskriver f.eks. service for hver 2.000 driftstimer eller hver sjette måned for en model R5 PB 0003 og påpeger, at støv i omgivelserne afkorter intervallet mærkbart. Ved andre fabrikater (f.eks. US Vacuum Pumps) ligger anbefalingen ofte på 500–750 driftstimer ved brug af halvsyntetisk olie.
Et simpelt regnestykke viser, hvorfor kalenderen som regel overhaler timetælleren i et travlt tandteknisk laboratorium. Ultradents UltraVac-vejledning foreskriver en sugetid på 10–20 sekunder for tynde skinner og 20–40 sekunder for kraftigere materialer. Producerer laboratoriet 100 skinner om dagen med 30 sekunders vakuum pr. enhed – og kører pumpen udelukkende under selve sugecyklussen – akkumuleres der kun omkring 50 minutters (ca. 0,83 timers) drift om dagen. Ved den belastning vil det tage næsten 2.400 arbejdsdage at runde 2.000 timer. Seksmånedersgrænsen indtræffer med andre ord længe før timegrænsen. Kører vakuumpumpen derimod uafbrudt, mens maskinen er tændt, skal samtlige tændte timer medregnes. Undersøg derfor maskinens præcise styring.
Tegn på slid og fejl i pumpen. Røg eller oliedis fra udblæsningen tyder på et mættet udstødningsfilter, som ifølge Busch altid skal udskiftes – aldrig renses. Aftagende vakuum, overophedning eller mislyde i motoren kræver hurtig handling, men symptomerne peger sjældent entydigt på en specifik intern komponent. Tilkald en autoriseret tekniker frem for at skille pumpen ad på må og få.
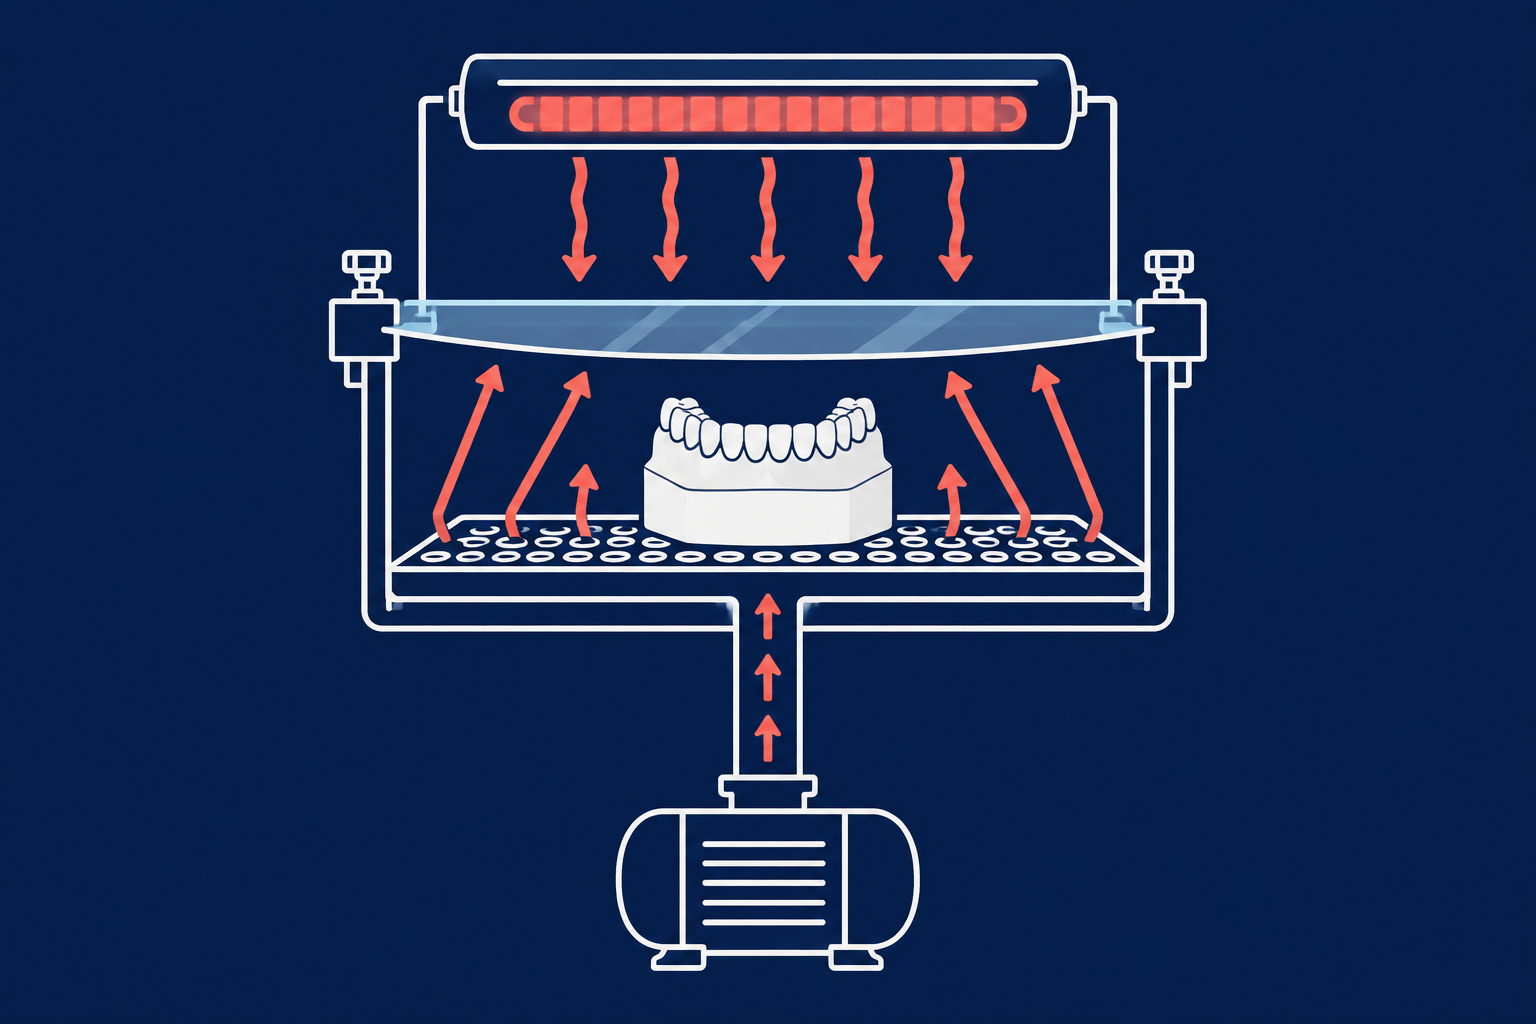
Eftersyn af varmelegemet: Hvor går grænsen for laboratoriet?
Varmelegemet bestemmer, om folien blødgøres homogent og ensartet over hele fladen. Ingen af producenterne opgiver en fast teknisk levetid for deres infrarøde varmeelementer. Maskinens faktiske ydeevne er derfor den bedste indikator for komponentens tilstand. Typiske advarselstegn tæller ujævn opvarmning, mørke aftegninger på den færdige skinne, markant længere opvarmningstider eller synlige misfarvninger og forbrændinger på elementet.
En simpel driftstest kan hurtigt afsløre begyndende slid: Notér den optimale opvarmningstid for en fast folietype og tykkelse. Ifølge Essix-manualen skal tiden sættes op, hvis materialet ikke trækker præcist ned over modellen, og sættes ned, hvis der opstår folder. Oplever du over en periode på nogle måneder, at du løbende må tillægge sekunder for at opnå det vante resultat på samme materiale, tyder det på et svækket varmelegeme eller et spændingsfald i forsyningen. (Dette er en erfaring baseret på manualernes anvisninger og ikke en fastsat industristandard).
Tænder varmelegemet overhovedet ikke, bør du følge fejlsøgningsrækkefølgen fra Essix: Efterse netledningen, kontrollér afbryderen, tjek driftslampen, afbryd strømmen, og undersøg apparatets sikring. En del modeller leveres med en reservesikring i holderen. Løser dette ikke problemet, bør videre fejlfinding indstilles. Scheu-Dental slår fast, at indvendige reparationer udelukkende må varetages af faguddannet personale med originale reservedele, og Erkodent henviser ligeledes udskiftning af varmelegemer til autoriserede teknikere.
I EU reguleres laboratorieudstyr til opvarmning af den harmoniserede standard EN IEC 61010-2-010:2020 i samspil med EN 61010-1. Standarderne foreskriver ikke specifikke faste tidsintervaller for kontrol af dentale termoformningsmaskiner. Følg derfor altid leverandørens retningslinjer og de gældende nationale forskrifter for el- og arbejdsmiljøsikkerhed på laboratoriet.
Typiske støbefejl som fingerpeg om vedligeholdelse
En mislykket skinne er ofte det første tegn på, at maskinen trænger til et eftersyn. I tabellen herunder kobles klassiske støbefejl sammen med deres mest sandsynlige årsager:
| Symptom | Maskinrelateret årsag | Materiale- eller procesårsag |
|---|---|---|
| Manglende detaljegengivelse; folien ligger løst om modellen | Vakuumlækage, blokerede lufthuller, slidt pumpe | Folien har været for kold ved formning |
| Foldedannelse mellem tænderne (webbing) | For svagt eller forsinket vakuum | Overophedet folie med for dybt hæng; vakuum aktiveret for sent |
| Tynde partier, uens godstykkelse | Uens varmefordeling pga. defekt varmelegeme | For voldsomt forstræk af folien over høj model |
| Blærer eller mælkehvid misfarvning i skinnen | Ujævn opvarmning | Fugt optaget i råmaterialet |
Udeluk altid fugt i materialet som det første: Intet maskineftersyn kan redde en skinne fremstillet af fugtskadet folie. Keystone angiver i sine vejledninger, at blærer under opvarmningen skyldes fugt i pladen. Problemet kan afhjælpes ved at tørre råfolierne i en ovn ved ca. 71 °C (160 °F) i en times tid og derefter opbevare dem tørt og mørkt med en fugtabsorberende pose. Du kan fordybe dig i emnet i vores vejledning om holdbarhed og opbevaring af termoformningsfolier, ligesom vores fejlfindingsguide til ortodontiske termoformningsdefekter gennemgår de enkelte fejltyper i dybden. De optimale procesparametre gennemgås i oversigten over tryk- og temperaturindstillinger til ortodontisk termoformning.
Før logbog: Opdag slitage før det koster spildtid
Erfarne serviceteknikere peger samstemmende på den mest effektive rutine: Hav manualen liggende ved arbejdspladsen, omsæt dens anvisninger til en fast tjekliste, gør en specifik medarbejder ansvarlig for eftersynet, og før en simpel logbog. Ved en termoformer er det nok at notere tre parametre: folietype og -tykkelse, den anvendte opvarmningstid samt oplysning om, hvorvidt tilpasningen lykkedes i første forsøg. Med logbogen i hånden bliver fornemmelser som "maskinen virker langsommere" omsat til hårde data, teknikeren kan arbejde ud fra.
Udskriv oversigten fra artiklens start, placér den ved maskinen, og hold den op mod fabrikantens anvisninger. Hvis den løbende vedligeholdelse af maskinparken tager for mange ressourcer fra det kliniske arbejde, kan outsourcing være den rigtige løsning. Nordicdens fremstiller termoformede og 3D-printede apparaturer til tandklinikker og ortodontister. Få et overblik over mulighederne i vores gennemgang af ortodontisk termoformning, eller kontakt laboratoriet hos Nordicdens for at høre, hvordan vi kan bistå klinikkens produktion.