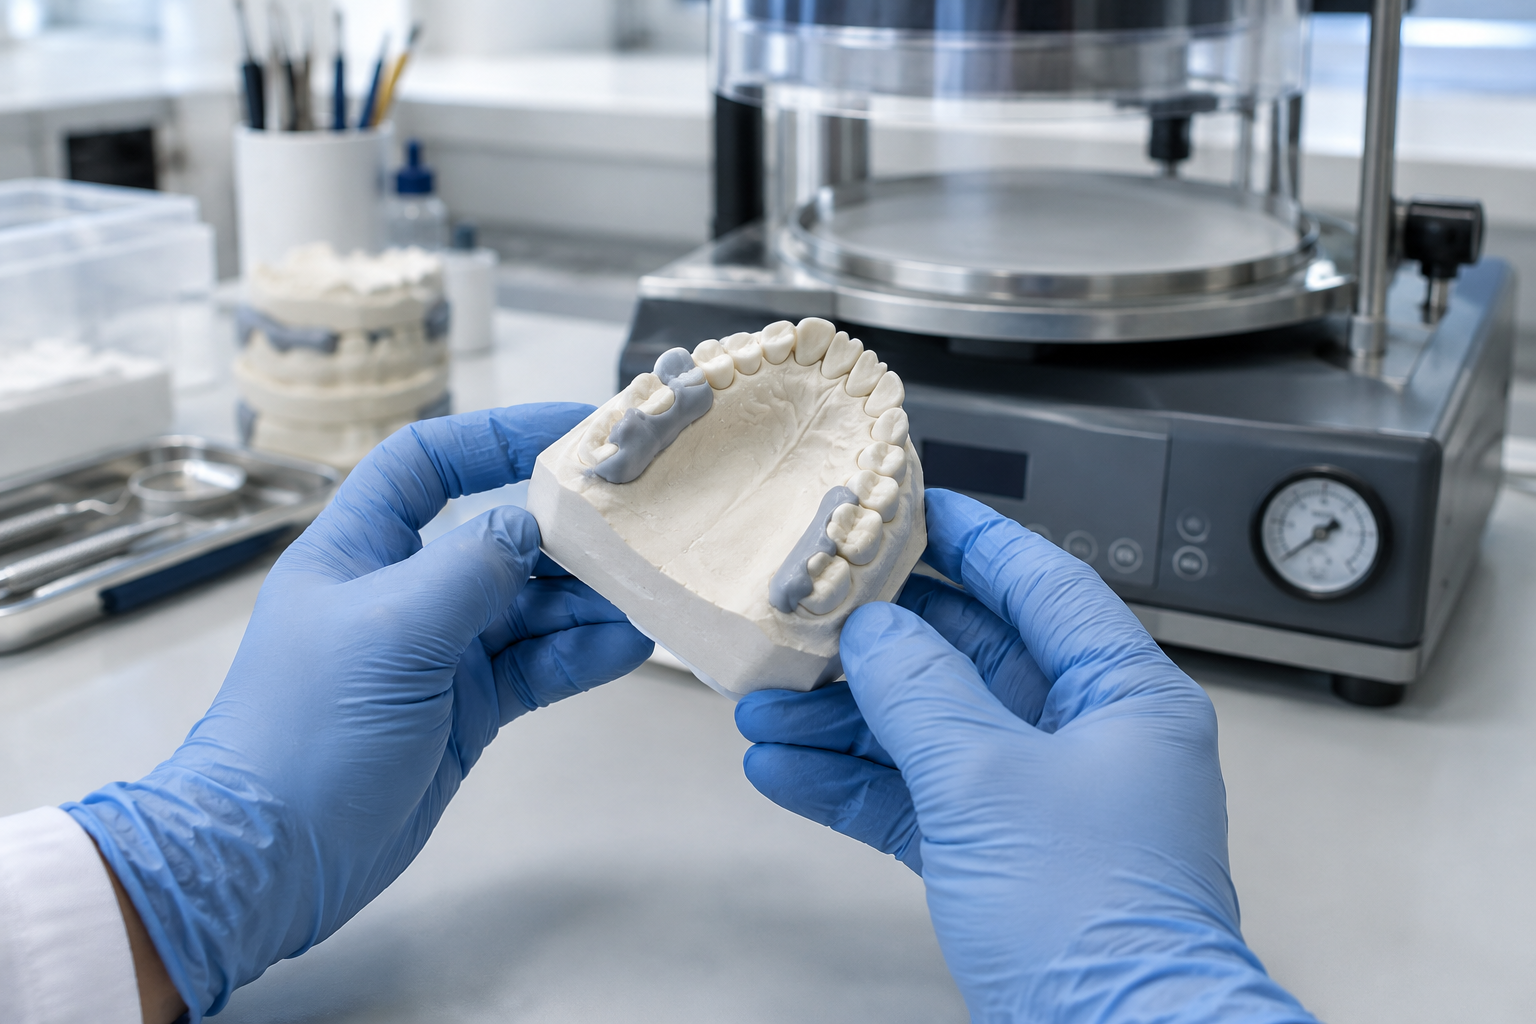
En termoformet skinne bliver aldrig mere præcis end den underliggende model. Før du begynder at fintune maskinens indstillinger, bør du altid kontrollere modellens grundlæggende kvalitet. Den skal bestå af hård, porøs og luftgennemtrængelig gips (eller en fuldt efterhærdet og gennemtør printet model), være trimmet lavt med en plan sokkel, være fri for underskæringer og luftblærer samt være påført et passende slipmiddel. De fleste udfordringer på laboratoriebordet – som tynde incisalkanter, blæredannelse, vakuumlås eller retainere, der sidder urokkeligt fast – skyldes fejl i modelforberedelsen og sjældent selve varmelegemet.
Denne guide gennemgår, hvordan du forbereder modeller til tryk- og vakuumformning af retainere, alignere og bideskinner, hvorfor hvert enkelt trin er afgørende for slutresultatet, og hvor producenternes anbefalinger adskiller sig fra hinanden.
Tjeklisten i overblik
| Trin | Mål | Hvad det forhindrer |
|---|---|---|
| 1. Materiale | Hårdgips (klasse 3), luftgennemtrængelig | Gipsstøv i skinnen, mangelfuld vakuumsugning |
| 2. Højde | Ca. 19 mm (¾″) til Essix-plast; 20–25 mm ifølge Zendura | Udtalt materialeudtynding, svage incisalkanter |
| 3. Sokkel | Plan, 90° lodrette sider, evt. svagt udadskrånende | Vakuumlås, ustabilitet på platformsristen |
| 4. Gane | Borttrimmet på overkæbemodeller | Unødvendig trækdybde og spænding i folien |
| 5. Underskæringer | Udblokeret, især markante anatomiske vinkler | Overstrækning af folien, fastlåst skinne |
| 6. Overflade | Blærer fjernet eller udfyldt, skarpe kanter brudt | Defekter i skinnen, revnet plast under pres |
| 7. Fugtighed | Fri for overskudsvand; følg folieproducentens anvisning | Dampblærer, mælkehvide misfarvninger |
| 8. Slipmiddel | Isoleringsvæske eller silikonespray | Knækkede gipstænder ved afformning |
Start med det rette modelmateriale
Erkodents retningslinjer foreskriver hårdgips i klasse 3, og Dentsply Sironas manualer til vakuumformning anbefaler ligeledes kvalitetsgips, der sikrer en hård og kantstabil model. Årsagen er helt lavpraktisk: Blødere gipstyper smuldrer let, og det fine støv kan brænde sig fast i eller kontaminere den varme, blødgjorte folie.
Der er dog et andet krav, som ofte overses: Gipsen skal være luftgennemtrængelig. Modeller støbt i tæt plast eller forseglede gipsmodeller tillader ikke, at luften evakueres gennem materialet. Bliver luften fanget mellem folien og modellen, opnår man ikke en fuldstændig adaptation. Undlad derfor altid at lakere eller forsegle en gipsmodel før formning.
Ved fremstilling af bideskinner anbefaler Erkodent desuden at nedsænke modellen i rustfri stålkugler (pellets), så kun tandbuen samt ca. 3 mm af processus alveolaris rager op.
Trimning: Korrekt højde og en vakuumeffektiv sokkel
Højden er den mest kritiske dimension i hele processen. Hver eneste millimeter folien tvinges nedad under formningen, reducerer materialets godstykkelse tilsvarende.
Erkodent anvender følgende tommelfingerregel for materialetab: Folien mister 20–25 % af sin oprindelige tykkelse ved 1 cm trækdybde og hele 30–40 % ved 2 cm. For en 0,75 mm folie betyder det:
- Ved 1 cm trækdybde: ca. 0,56–0,60 mm resttykkelse.
- Ved 2 cm trækdybde: ca. 0,45–0,53 mm resttykkelse.
Disse tal er vejledende, men harmonerer fint med kliniske målinger. I et studie af PETG-folier målte man en gennemsnitlig tykkelse på blot 0,41 mm efter formning af en 0,75 mm plade – et samlet materialetab på 54,7 %.
Den optimale arbejdshøjde afhænger af det valgte system. Dentsply Sirona anbefaler i deres Essix-manual at trimme alle modeller ned til ca. 19 mm (¾″). For høje modeller angives her som hovedårsagen til tynde og skrøbelige incisalkanter. Zendura angiver en anbefalet højde på 20–25 mm. Hvis folieproducenten angiver en specifik højde, bør denne altid følges. Findes der ingen specifikationer, er 19–25 mm en god standard.
Soklens udformning er lige så vigtig som højden:
- Trim soklen fuldstændig plan, så modellen hviler stabilt uden at vippe på platformen (både Erkodent og Scheu kræver plan sokkel).
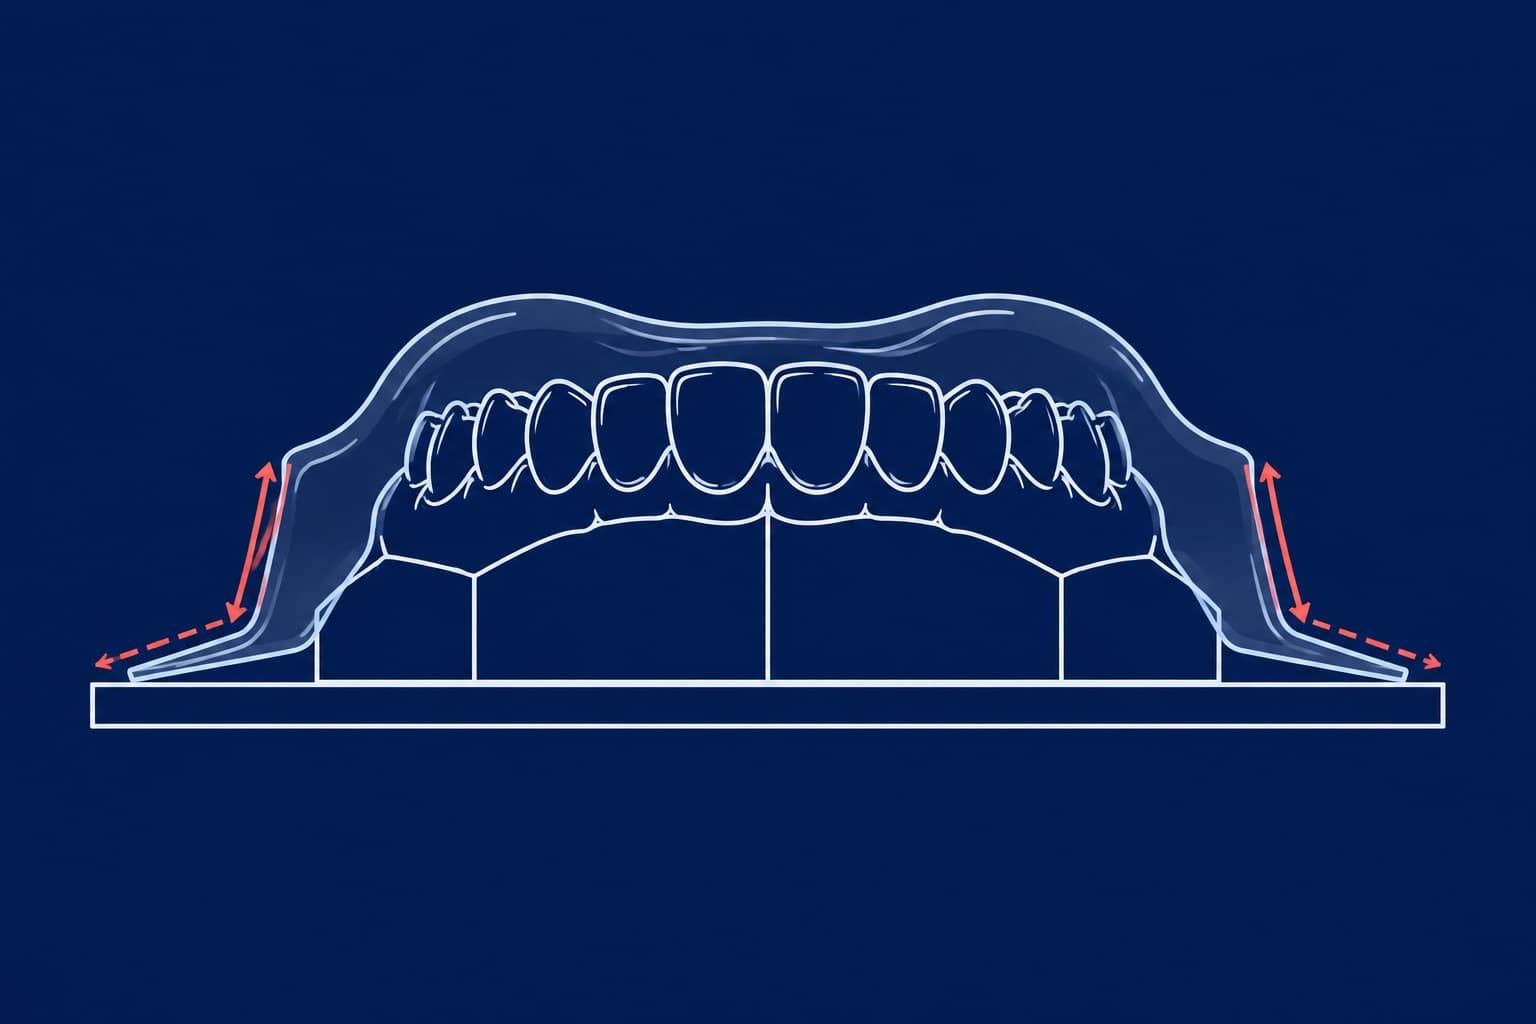
- Sørg for vinkelrette sider (90°). Indadgående vinkler eller markante underskæringer på soklen skaber en vakuumlås, som gør det unødigt vanskeligt at afmontere skinnen.
- Lad gerne soklens sider skråne et par grader udad mod bunden.
- Trim ganen hesteskoformet bort på overkæbemodeller (i overensstemmelse med Essix-protokollen).
- Fjern overskydende strukturer, der hindrer foliefaldet – herunder høje omslagsfolder, mundbund og skarpe kanter langs gipsranden.
Udblokning af underskæringer og udbedring af overfladen
Underskæringer tvinger folien ned i dybe vinkler, hvorfra det færdige apparatur sjældent kan fjernes intakt. Erkodent anbefaler at vinkle modeller med kraftigt proklinerede tænder på platformen, så folien ikke overstrækkes i udtalte vinkler. Ved formning med hårde, uelastiske materialer råder Scheu til at arbejde på en duplikatmodel, da underskæringer på arbejdsmodellen risikerer at knække tænderne under afformning.
Sørg for at udblokke følgende:
- Udtalte anatomiske underskæringer med udblokningsmasse som Erkogum eller silikonebaseret udblokningskit (f.eks. Scheu Sil-Kitt).
- Approksimalrum og intermediære led ved broer, som foreskrevet af Scheu ved trykformning.
- Tandløse områder og dybe cervikale indtrækninger, der ellers ville fastlåse skinnen mekanisk.
Eftergå derefter tandbuen for støbefejl. Skrab positive gipsperler bort med et modellerinstrument, og udfyld negative porer med udblokningsvoks. Enhver gipsperle på modellen vil optræde som en indvendig forhøjning i den færdige skinne og forhindre korrekt retention.
Vigtigt: Vær tilbageholdende med udblokningsvoks ved fremstilling af alignere og attachment-skabeloner. Her er den intime pasform afgørende for funktionen; udblok udelukkende områder, der vurderes at kompromittere skinnens påsætning og aftagning.
Fugtighed i modellen: Følg producentens specifikationer
Anbefalingerne vedrørende fugtindhold varierer markant fra producent til producent, og det er vigtigt at konsultere det specifikke materialedatablad:
- Erkodent: Gipsmodellen må gerne indeholde en smule restfugt, men overfladen må aldrig være våd.
- Dentsply Sirona og Zendura: Gipsmodellen skal være gennemtør og fuldt afbundet inden formning.
- Scheu: Ved brug af hårdelastiske Duran+-folier anbefales det at fugte gipsen let med en våd klud eller påføre isolering for at lette aftrækningen. Ved Bioplast-folier på gips anbefales decideret iblødsætning i vand i kort tid forud for formning.
Forskellene bunder i plastmaterialernes kemi og adfærd under afkøling. Hovedreglen for laboratoriet er klar: Form aldrig over en nystøbt, gennemblødt model, medmindre materialets arbejdsgang eksplicit foreskriver det. Fugt omsættes lynhurtigt til damp under varmelegemet, hvilket giver uklar plast og overfladeblærer.
Korrekt brug af slipmiddel og skånsom afformning
Dentsply Sirona anbefaler at påføre Trim-Rite eller et tilsvarende biokompatibelt slipmiddel, så plasten ikke brænder fast i modellen. Zendura foreslår en flydende folieisolering eller modelspray. Formålet er altid det samme: Det er modellen, der skal holde til aftrækningen – skinnen må aldrig tvinges af med rå kraft.
Når skinnen skal frigøres, bør plasten altid beskæres, mens den sidder på modellen. Scheu anbefaler ved bideskinner at lægge radiale aflastningssnit fra periferien og ind mod tandrækken før den endelige grovbeskæring. Den samme tilgang findes i SprintRays protokol, hvor aflastningssnit og et let, alternerende pres på siderne sikrer, at apparaturet slipper uden vrid. Vridning af modellen er den hyppigste årsag til knækkede incisiver.
Termoformning på 3D-printede resinmodeller
Resinmodeller kræver en anden tilgang end traditionel gips. For det første er resin helt tæt; Scheu anbefaler derfor at nedsænke printede modeller i pellets – også i ganeområdet – for at sikre passage for luften. For det andet udgør restkemikalier en markant fejlkilde: Rester af sprit (IPA) eller uafhærdet monomer vil koge op under opvarmningen og skabe bobler samt misfarvning i folien.
Standardproceduren for printede modeller omfatter tre trin: Modellerne skal være fuldstændigt afsprittede og gennemtørre, gennemhærdede i en UV-hærdeenhed og have en ensartet sokkelhøjde på 20–25 mm. Utilstrækkelig efterhærdning medfører, at modellen deformeres under trykket og varmen fra termoformeren. Læs mere i vores guides om fejlfinding af ortodontiske termoformningsdefekter og arbejdsgangen med 3D-printede resinmodeller til alignerfremstilling.
Fejlfinding: Modelrelaterede defekter
| Fejlsymptom | Sandsynlig årsag på modellen | Korrigerende handling |
|---|---|---|
| Tynd incisalkant | Modellen er for høj (> 19–20 mm) | Trim soklen lavere, og gentag formningen |
| Skinnen sidder fastlåst | Underskæringer på sokkel; intet slipmiddel | Ret soklens vinkler til 90°, brug isolering |
| Støv og ruhed indvendigt i skinnen | For blød gipstype (klasse 1 eller 2) | Skift til hårdgips i klasse 3 eller 4 |
| Ufuldstændig adaptation | Lufttæt model (f.eks. lakeret gips eller print) | Brug porøs gips; lej printede modeller i pellets |
| Blærer og uklarhed i folien | Fugtig gipsmodel eller ufordampet IPA på print | Gennemtør modellen; tjek foliens fugtfølsomhed |
| Brækkede tænder ved afformning | Manglende aflastningssnit; forceret træk | Læg radiale snit i overskudsplasten før aftræk |
Modellens geometri spiller desuden sammen med maskinens teknologi. En trykformer (overtryk) adapterer folien væsentligt tættere til modellen end et traditionelt vakuumapparat. Et mikro-CT-studie af PETG-alignere påviste en gennemsnitlig tykkelse på 467 µm efter overtryksformning mod 380 µm ved almindeligt vakuum. Selvom trykformning giver en bedre materialefordeling, kan det ikke kompensere for en utilstrækkeligt trimmet model. Du finder en teknisk gennemgang i vores guide til tryk og temperatur samt i vores guide til valg af termoformningsmaskine.
Særlige hensyn og undtagelser
- Hårde bideskinner og tandbeskyttere: Tykkere folier stiller andre krav til opvarmning og afformning, hvorfor producentens anvisninger altid bør prioriteres frem for generelle tommelfingerregler. Følg de dedikerede protokoller fra f.eks. Erkodent eller Scheu.
- Attachment-skabeloner: På modeller til alignerskabeloner skal de projekterede attachments tilføjes præcist forud for formning og må aldrig udblokkes som almindelige underskæringer. Følg instruktionerne i vores guide til attachment-skabeloner.
- Ukendte materialer: Hvis der ikke medfølger specifikke anvisninger for modelhøjde eller fugtniveau, bør du altid lave en prøveformning på en testmodel, registrere data og kontrollere vægtykkelsen med en mikrometerskrue.
Fokusér på modellen frem for maskinen
Når en skinne slipper apparatet med for tynde kanter, uklar plast eller mekanisk fastlåsning, bør fejlsøgningen altid starte ved modellen frem for ved varme- og tidsindstillingerne. Kontrollér systematisk højde, sokkelvinkler, udblokning, overflade, fugtighed og slipmiddel.
Ønsker du at aflaste klinikkens laboratoriebord, kan du sende dine digitale scanninger eller aftryk direkte til Nordicdens. Vi varetager den professionelle modelforberedelse og leverer færdigtilpassede skinner direkte til klinikken. Du kan desuden læse mere om vores metoder inden for ortodontisk termoformning fra råfolie til klinisk kontrolleret apparatur.