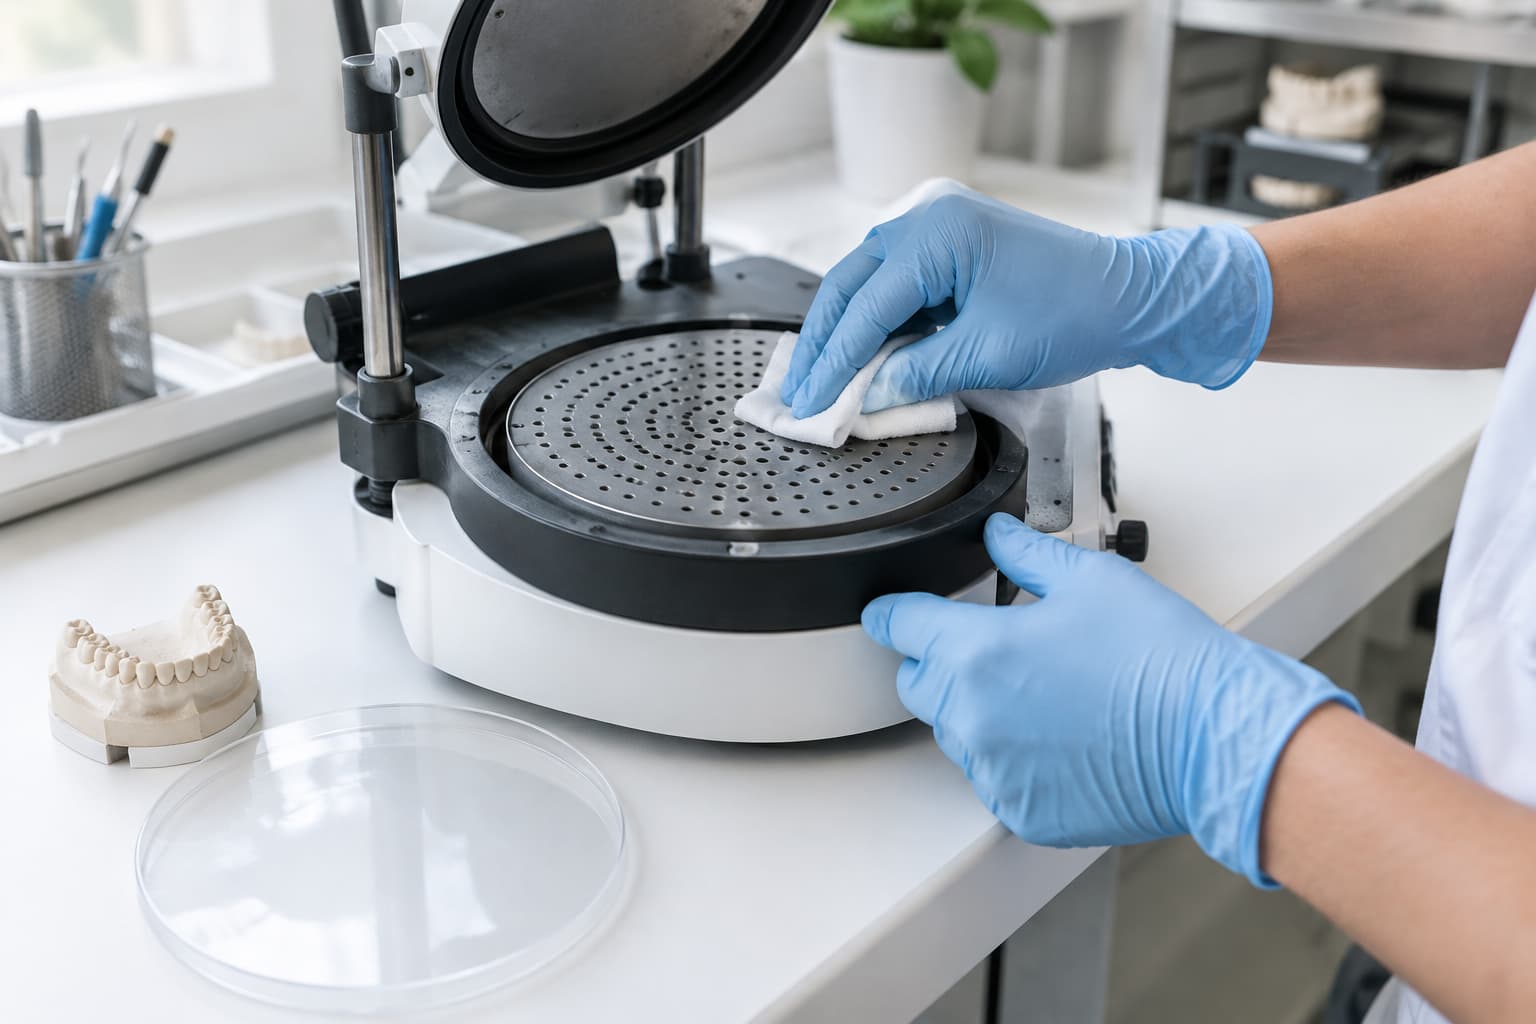
Dentala vakuumformare kräver i regel förvånansvärt lite löpande skötsel: avtorkning med fuktig trasa, rensade vakuumhål, hela tätningar och regelbundna oljebyten i vakuumpumpen. Den verkliga utmaningen handlar snarare om att serviceintervallen skiljer sig markant åt mellan olika fabrikat och modeller. En generell checklista stämmer sällan exakt med just din utrustning. Schemat nedan ger en god utgångspunkt, men maskinens manual ska alltid gälla i första hand.
| Åtgärd | Rekommenderat intervall | Vad tillverkarnas manualer anger |
|---|---|---|
| Koppla ur apparaten, låt den svalna och torka av höljet | Vid behov | Dentsply Sironas manual för Essix: torka av med en lätt fuktad trasa; ingen ytterligare rengöring ska behövas |
| Avlägsna granulat och partiklar från tätningar och vakuumhål | Direkt när skräp eller granulat upptäcks | Erkodents felsökningsguide: rengör tätningarna från granulat om vakuumet upplevs svagt |
| Kontrollera elkabel och stickkontakt | Regelbundet | Dentsply Sirona: syna kablage efter slitage och se till att alla anslutningar sitter stadigt |
| Inspektera tryckluftsslang och filter (tryckformare) | Regelbundet | Scheu-Dental (BIOSTAR och MINISTAR S): byt filter vid synlig fukt eller partikelansamling |
| Rengör tryckkammarens reflektorytor | Regelbundet | Scheu-Dental: rena ytor säkerställer optimal värmestrålning |
| Byt gummitätningar | Årligen vid hög belastning | Erkodents anvisningar för Erkoform-serien |
| Kontrollera oljenivå och oljans skick | Enligt vakuumpumpens manual | Oljenivån i synglaset ska ligga stabilt mellan markeringarna MIN och MAX |
| Byt pumpolja och frånluftsfilter | Enligt vakuumpumpens manual | Exempel för Busch R5 PB 0003: var 2 000:e driftstimme eller minst var sjätte månad |
Identifiera maskintypen innan du upprättar rutiner
En konventionell vakuumformare formar den uppvärmda plastplattan över modellen med hjälp av undertryck från en integrerad eller extern vakuumpump. En tryckformare arbetar i stället från motsatt håll och pressar ned plasten med tryckluft från ovansidan – ofta med ett tryck på flera bar. Denna mekaniska skillnad avgör vilka slitpunkter du behöver hålla koll på.
- Vakuumformare (t.ex. Essix, Keystone, Ultradent): Värmeelementet, perforeringarna i arbetsplattformen och vakuumpumpen utgör de primära servicepunkterna.
- Tryckformare (t.ex. BIOSTAR, MINISTAR S): Scheu-Dental beskriver maskinerna som i princip underhållsfria, men tryckluftsslang, filterenheter, tätningsytor och kammarens reflektorer kräver regelbunden tillsyn. BIOSTAR har ett förinställt arbetstryck på 6 bar som inte ska ändras, medan MINISTAR S kan ställas in manuellt upp till 4 bar.
- Automatiska formningsapparater med inbyggd pump (t.ex. Erkoform): Slitdelarna är främst tätningar och vakuumpump. Ingrepp i värmeelementet måste utföras av en auktoriserad servicetekniker.
Går du i köptankar kan du läsa vår guide till att välja maskin för dental termoformning för en genomgång av hur konstruktionerna skiljer sig i det dagliga laboratoriearbetet.
Var uppmärksam på fabrikatspecifika föreskrifter. Manualen till Biostar V varnar exempelvis uttryckligen för att låta vatten tränga in i chassit då det orsakar korrosionsskador. Manualen till MINISTar S anger å andra sidan att modellkoppen och pelotten kan rengöras med ångstråle eller tryckluft. Båda instruktionerna är korrekta för respektive konstruktion.
Före och efter varje formningscykel
Säkerheten går alltid först. Koppla alltid ur strömsladden och låt apparaten svalna helt innan du påbörjar rengöring, översyn eller komponentbyten. Vidrör aldrig värmeelementet eller den upphettade plastskivan direkt.
- Värm upp ordentligt. Dentsply Sironas instruktioner för Essix föreskriver minst tre minuters förvärmning, eller tills värmeslingan glöder med ett jämnt orange sken. Det är särskilt kritiskt för skivor på 1,0 mm (0,040 tum) eller tunnare, vilka mjuknar mycket snabbt och reagerar direkt på ojämn värmestrålning.
- Inspektera formningsplattan. Överhettad plast riskerar att sugas ner i perforeringarna och täppa till vakuumsystemet. Låt alltid materialet svalna helt innan du avlägsnar det. Bänd endast försiktigt om plasten har börjat tränga ner i hålen.
- Fukta lätt – dränk inte. Rengör maskinens ytor med en mjuk, lätt fuktad trasa. Erkodent avråder bestämt från starka kemikalier och organiska lösningsmedel.
- Håll kammaren stängd vid stillestånd. Fäll ned spännramen över tryckkammaren när apparaten inte används. Det hindrar slipdamm och partiklar från laboratoriemiljön från att hamna i granulatbägaren eller kammaren.
Gips- och slipdamm är utrustningens största hot i laboratoriet. Partiklarna sätter snabbt igen perforeringar och fastnar på packningar, vilket är den vanligaste anledningen till att maskinen tappar sugkraft.
Vakuumvägen: perforeringar, packningar och pump
Otillräcklig adaption beror nästan alltid på tryckfall eller försämrat vakuumflöde. Felsökningen bör fokuseras på tre kritiska delar.
Perforeringar och packningar. Erkodents felsökningsanvisningar rekommenderar en tydlig åtgärdsordning vid svagt vakuum: avlägsna granulat och damm från tätningarna, kontrollera att termoformningsfolien är fri från hål, byt ut tätningsringarna och kontrollera pumpen först som sista steg. Vid daglig drift bör gummitätningarna bytas årligen för att garantera ett tätt system. Se till att pressa ned nya packningar ordentligt i spåren så att inga veck eller glipor uppstår.
Pumpolja. Många fristående pumpar är oljesmorda lamellvakuumpumpar. Tillverkarnas servicekrav är i grunden samstämmiga:
- Kontrollera regelbundet oljenivån och dess färg i synglaset. Oljan ska vara klar och nivån ligga mellan MIN- och MAX-markeringarna.
- Rengör eller inspektera insugningsfiltret. Pumptillverkaren Busch rekommenderar en månatlig tillsyn om filter sitter monterat.
- Byt olja och frånluftsfilter enligt tillverkarens driftintervall. För lamellpumpen Busch R5 PB 0003 gäller oljebyte var 2 000:e driftstimme eller minst var sjätte månad – i dammiga miljöer oftare. US Vacuum Pumps anger 500 till 750 timmar för modeller med halvsyntetisk olja.
Ett enkelt räkneexempel visar varför kalendertid nästan alltid styr över timräknaren i ett tandtekniskt laboratorium. Ultradents UltraVac kör vakuumpumpen i 10–20 sekunder för tunna material och 20–40 sekunder för tjockare skivor. Om laboratoriet formpressar 100 skenor om dagen med 30 sekunders sugtid per cykel, arbetar pumpen totalt cirka 50 minuter (0,83 timmar) per dag. Att nå upp till 2 000 driftstimmar tar då runt 2 400 arbetsdagar, vilket gör att sexmånadersgränsen infaller långt innan timmarna har tickat upp. Om apparaten däremot låter pumpen gå kontinuerligt från det att strömbrytaren slås på, räknas hela drifttiden. Säkerställ därför vilken driftprincip din maskin har.
Tidiga varningstecken från pumpen. Rök eller oljedimma ur utblåset tyder oftast på ett igensatt frånluftsfilter. Filtret kan inte rengöras utan måste kasseras och bytas mot ett nytt. Tryckfall, onormal värmeutveckling eller missljud kräver omgående åtgärd, men pekar sällan på ett enskilt standardfel. Kontakta en auktoriserad servicetekniker i stället för att chansa med egna ingrepp.
Skötsel av värmeelementet: vad du kan och inte kan göra själv
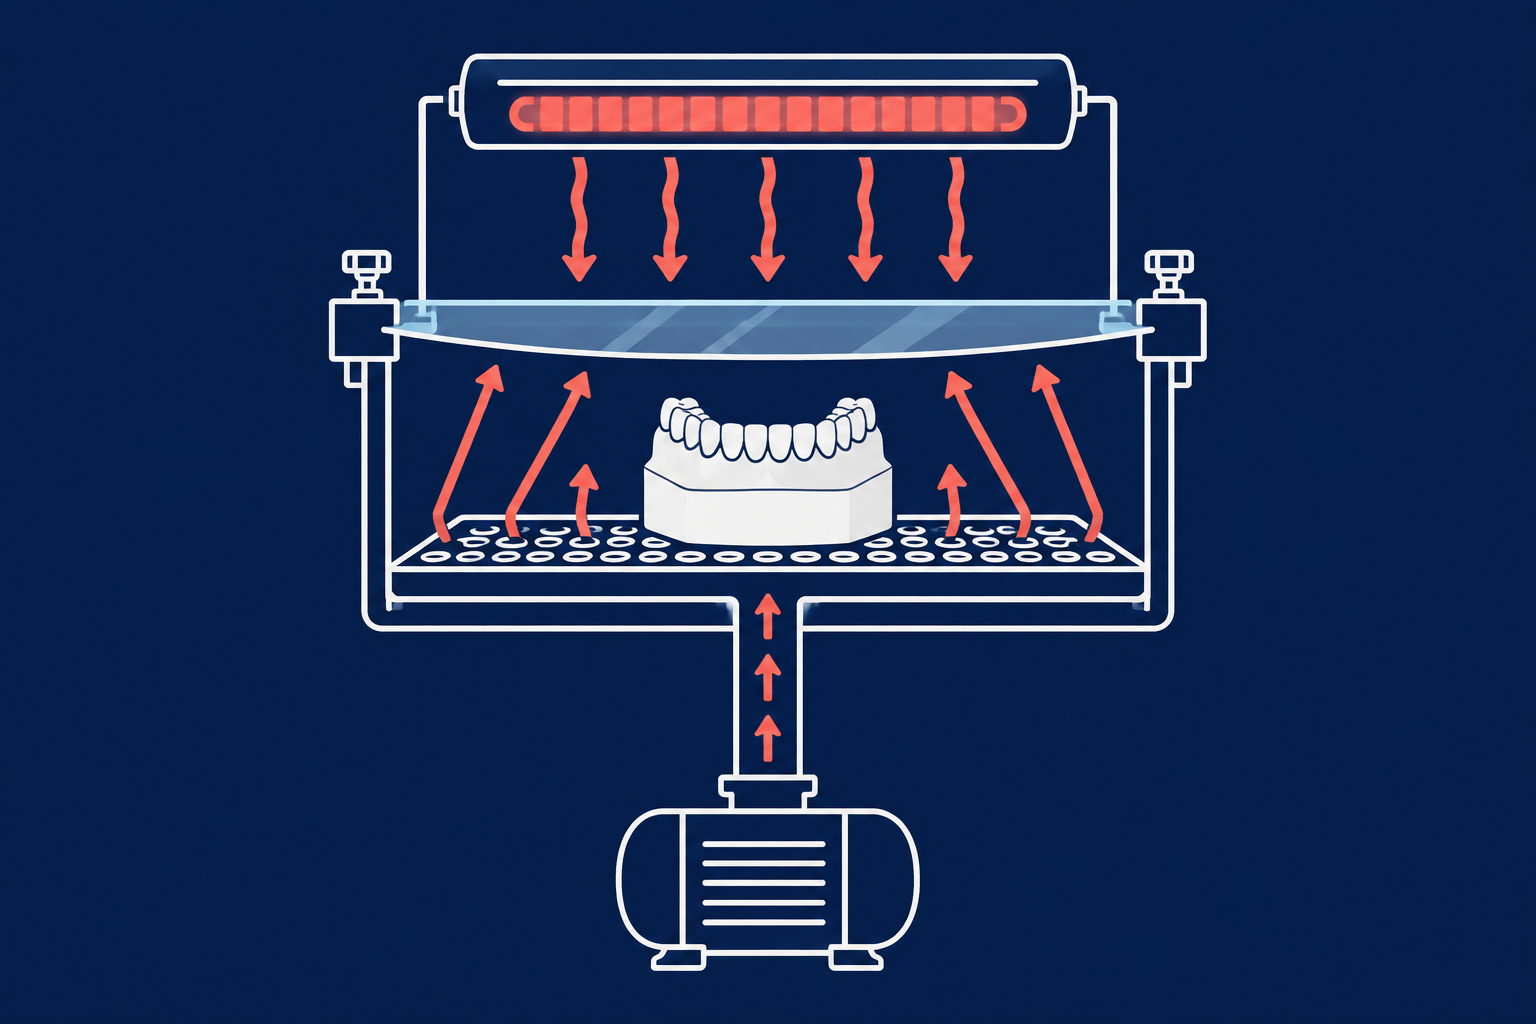
Värmeelementets skick är helt avgörande för att plastmaterialet ska nå en jämn och formbar temperatur. Eftersom tillverkarnas manualer sällan anger någon fast teknisk livslängd för infraröda element får du bedöma dess skick utifrån funktion och resultat. Typiska tecken på ett element som börjar ge upp är ojämn genomvärmning, mörka eller brända partier på det formade materialet, längre uppvärmningscykler samt synliga skador på glödtråden.
Ett praktiskt sätt att mäta slitage är att föra logg över uppvärmningstiden för ett specifikt material av en viss tjocklek. Manualen för Essix poängterar att värmetiden ska ökas om plasten inte adapterar tillräckligt runt modellen, och minskas om materialet veckar sig eller bubblar. Om du över tid tvingas öka tiden med flera sekunder för att nå samma formbarhet med samma material, indikerar det att strömförsörjningen sviktar eller att värmeelementet börjar tappa effekt.
Om värmeelementet inte slår på alls bör du följa den felsökningsordning som rekommenderas i Essix-manualerna: kontrollera stickproppen, kontrollera att huvudströmbrytaren fungerar, titta på indikeringslampan och koppla slutligen ur apparaten för att inspektera glassäkringen. Vissa fabrikat levereras med reservsäkring i apparathuset. Kvarstår problemet bör du stanna där. Scheu-Dental understryker att reparationer endast får genomföras av certifierad servicepersonal med originalreservdelar, och Erkodent hänvisar byte av värmeelement direkt till fabriksreparation.
Inom EU faller laboratorieutrustning med uppvärmning under den harmoniserade elsäkerhetsstandarden EN IEC 61010-2-010:2020 i kombination med EN 61010-1. Standarderna sätter inga generella testintervall för dentala termoformare; rådgör därför med din utrustningsleverantör och följ gällande nationella arbetsmiljö- och elsäkerhetskrav.
Tolka formningsdefekter som underhållssignaler
En undermålig skena eller folie är ofta det första tecknet på att maskinen behöver service. Tillverkarnas felsökningsscheman pekar ofta på följande samband:
| Problem | Utrustningsrelaterad orsak | Material- eller processrelaterad orsak |
|---|---|---|
| Dålig detaljåtergivning; plasten sluter inte an mot modellen | Vakuumläckage, igensatta perforeringar, pumpfel | För låg temperatur på termoformningsplattan |
| Veck eller bryggbildning (webbing) approximalt | Otillräckligt arbetstryck eller svagt vakuum | Överhettad, för djupt nedhängande plast; undertryck applicerat för tidigt |
| Tunnare partier; ojämn godstjocklek | Varma och kalla zoner på grund av defekt värmeelement | För stor sträckning över hög modell |
| Blåsor eller en mjölkig, matt yta i materialet | Ojämn värmestrålning | Absorberad fukt i plastmaterialet |
Fukt i plastskivan är det första du bör utesluta – ingen maskinell justering kan kompensera för fuktskadat material. Enligt Keystones instruktioner beror bubblor under uppvärmning nästan uteslutande på fukt i folien. Det kan ofta avhjälpas genom att förvärma de råa plattorna i ugn i cirka 71 °C (160 °F) under en timme, för att därefter förvara dem torrt med torkmedel. Läs mer i vår guide om hållbarhet och förvaring av termoformningsplattor. Fler detaljer om enskilda felkällor hittar du i vår felsökningsguide för defekter vid ortodontisk termoformning, och rätt processdata finns i artikeln om tryck- och temperaturinställningar för ortodontisk termoformning.
För loggbok och upptäck kapacitetstapp i tid
Det bästa sättet att hålla maskinparken i trim är att omvandla tillverkarens rekommendationer till en praktisk laboratoriechecklista, utse en underhållsansvarig och föra en enkel loggbok vid maskinen. Det räcker att anteckna tre parametrar per körning: materialtyp och tjocklek, uppvärmningstid samt om adaptionen blev fullgod vid första försöket. På så vis förvandlas en subjektiv känsla av att maskinen "börjar bli långsam" till hårda data som sparar värdefull felsökningstid när serviceteknikern kopplas in.
Börja med att skriva ut checklistan i början av denna guide, sätt upp den vid arbetsplatsen och stäm av punkterna mot maskinens manual. Om service, underhåll och löpande felsökning stjäl för mycket fokus från er kliniska verksamhet kan utläggning av skentillverkningen vara ett tryggt och lönsamt alternativ. Nordicdens tillverkar termoformade och 3D-printade tandtekniska produkter med hög precision direkt för kliniker. Utforska gärna vår översikt om termoformning inom ortodonti eller kontakta Nordicdens laboratorium för att se hur vi kan förenkla ert arbetsflöde.
Senaste från Bloggen
Modellpreparering för termoformning: checklista för laboratoriet i åtta steg
Frakt och logistik för ortodontiska laboratorier: En guide för Norden och Baltikum