En termoformad apparatur blir aldrig mer exakt än modellen den formas över. Innan du ändrar några maskininställningar bör du kontrollera grundförutsättningarna på modellen: att den är slagen i hårt, luftgenomsläppligt gips (eller utgörs av en fullt efterhärdad och helt torr printad modell), har trimmats till rätt höjd, står stadigt på en plan sockel, saknar oönskade underskär och luftblåsor samt har isolerats med släppmedel. De vanligaste problemen vid labbbänken – tunna incisalskär, blåsbildning, fastsugning via vakuumlås eller retainrar som inte går att få loss – beror nästan uteslutande på modellens preparation och sällan på värmeelementet.
Denna guide går igenom hur du förbereder en modell för vakuum- och tryckformning av retainrar, aligners och bettskenor, varför varje steg i preparationen är avgörande samt hur rekommendationerna skiljer sig åt mellan olika materialtillverkare.
Snabböversikt: checklista
| Steg | Mål | Förebygger |
|---|---|---|
| 1. Material | Hårdgips, klass 3, luftgenomsläppligt | Gipspartiklar i skenan, ofullständig adaptation |
| 2. Höjd | Ca 19 mm (¾″) för Essix-folier; 20–25 mm enligt Zenduras anvisningar | Kraftig uttunning, för tunna incisalskär |
| 3. Sockel | Plan bas, 90° vinkel på sidorna, gärna svagt utåtlutande (några grader) | Vakuumlås, instabilitet på formningsplattformen |
| 4. Gom | Borttrimmad på överkäksmodeller | Onödigt dragdjup och materialsträckning |
| 5. Underskär | Utblockerade, i synnerhet större fördjupningar | Översträckt folie, skenor som fastnar |
| 6. Yta | Positiva pärlor avlägsnade, blåsor ifyllda, skarpa kanter rundade | Defekter i folien, sprucket material |
| 7. Fukthalt | Varken genomblöt eller fuktig vid fel tillfälle; följ tillverkarens anvisningar | Blåsbildning och ångmärken |
| 8. Separator | Släppmedel eller silikonspray | Tandfrakturer vid avlyftning |
Välj rätt modellmaterial från start
Erkodents instruktioner för termoformning föreskriver hårdgips klass 3, och Dentsply Sironas manual för vakuumformare kräver ett kvalitetsgips som ger en hård och tät modell. Skälet är rent praktiskt: mjukare gipssorter dammar lätt, vilket gör att lösa gipspartiklar bränns fast i den heta plasten och förorenar skenan.
Det finns ytterligare ett krav som ofta förbises: Erkodent påpekar att gipset måste vara luftgenomsläppligt. Modeller i massiv plast eller modeller som lackats släpper inte igenom luft. Luften som stängs in mellan folien och modellen kan då inte evakueras, vilket leder till ofullständig adaptation och sämre detaljskärpa. Försegla därför aldrig en gipsmodell med lack i tron att du skyddar den inför formningen.
Vid tillverkning av bettskenor rekommenderar Erkodent dessutom att modellen bäddas i rostfria stålkulor så att endast tandbågen plus 3 mm av alveolarutskottet sticker upp.
Trimma till rätt höjd och skapa en vakuumvänlig sockel
Modellens höjd är den enskilda dimension som påverkar slutresultatet allra mest. Varje millimeter som folien tvingas sträckas nedåt resulterar i att materialet tunnas ut.
Erkodent anger en praktisk tumregel för materialuttunning: folien förlorar 20–25 % av sin ursprungliga tjocklek vid 1 cm modellhöjd, och 30–40 % vid 2 cm. För en folie med utgångstjockleken 0,75 mm innebär det:
- Vid 1 cm höjd: cirka 0,56–0,60 mm återstår.
- Vid 2 cm höjd: cirka 0,45–0,53 mm återstår.
Dessa värden är riktmärken för planering, men stämmer väl överens med forskningsresultat. I en studie på PETG uppmättes en genomsnittlig tjocklek på 0,41 mm efter formning av en 0,75 mm-folie (motsvarande 54,7 % av ursprungstjockleken).
Målhöjden beror på vilket system du arbetar med. Dentsply Sironas instruktioner för Essix anger att alla modeller ska trimmas till en höjd om ¾ tum (cirka 19 mm). I manualen till deras vakuumformare nämns en för hög modell som den vanligaste orsaken till tunna incisalskär. Zenduras materialanvisningar rekommenderar i stället cirka 20–25 mm. Om folietillverkaren specificerar en höjd ska du alltid följa den. Saknas anvisning bör du hålla modellen inom intervallet 19–25 mm.
Sockelns utformning kräver lika stor omsorg som höjdmåttet:
- Slipa sockelns botten helt plan så att modellen står stadigt på plattformen (både Erkodent och Scheu betonar vikten av en plan bas).
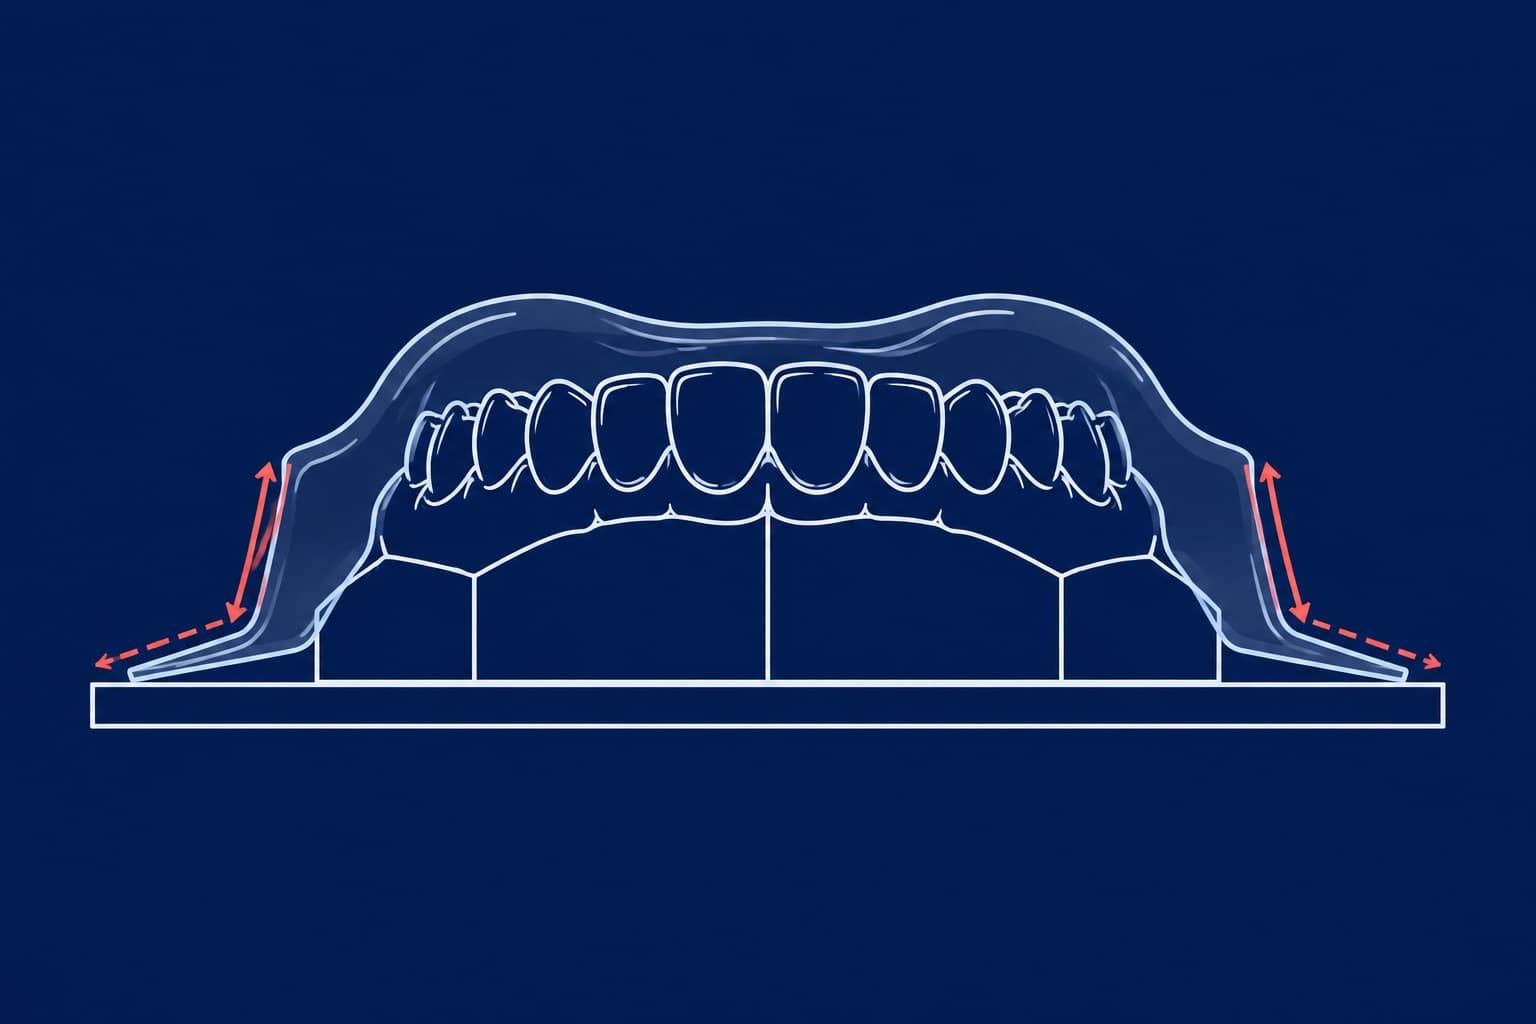
- Trimma sidorna i 90° vinkel. Dentsply Sirona varnar för att inåtlutande väggar och underskär i sockeln bildar ett vakuumlås som gör det mycket svårt att få loss modellen.
- Låt gärna sockelns sidor slutta svagt utåt med några grader under trimmningen.
- Skär bort gommen på överkäksmodeller (enligt Dentsply Sironas Essix-instruktioner).
- Trimma bort anatomiska partier som hindrar formningen, såsom omslagsveck och munbotten, samt jämna till vassa gipskanter (Erkodent).
Blockera ut underskär och preparera ytan
Underskär tvingar folien att sträckas ned i fördjupningar som den inte kan släppa ifrån utan att deformeras. Erkodent rekommenderar att modeller med uttalade underskär vinklas på plattformen så att materialet inte tunnas ut i onödan över en lång formningssträcka. Vid hårda material förordar Scheu att arbetsmodellen dupliceras, eftersom kraftiga underskär annars riskerar att deformera folien och bryta av tänder vid avlyftning.
Följande områden bör blockeras ut:
- Djupa underskär med utblockeringsmassa, exempelvis Erkogum eller silikonbaserade material som Scheus Sil-Kitt.
- Interdentala utrymmen och broled, enligt Scheus riktlinjer för tryckformningsteknik.
- Tandlösa partier och alla områden där underskären är för djupa för att apparaturen ska kunna sättas in och tas ut smidigt.
Åtgärda därefter gipsytan. Skrapa bort positiva gipspärlor och fyll ut luftblåsor samt smådefekter med utblockeringsvax enligt Erkodents anvisningar. En upphöjd gipspärla på modellen skapar en motsvarande hålighet eller ojämnhet på insidan av den färdiga skenan.
En viktig reservation: Överarbeta inte utblockeringen så att passformen äventyras. Vid tillverkning av aligners och attachmentmallar är den precisa tandanatomin avgörande; täck därför enbart de områden som folien omöjligt kan följa.
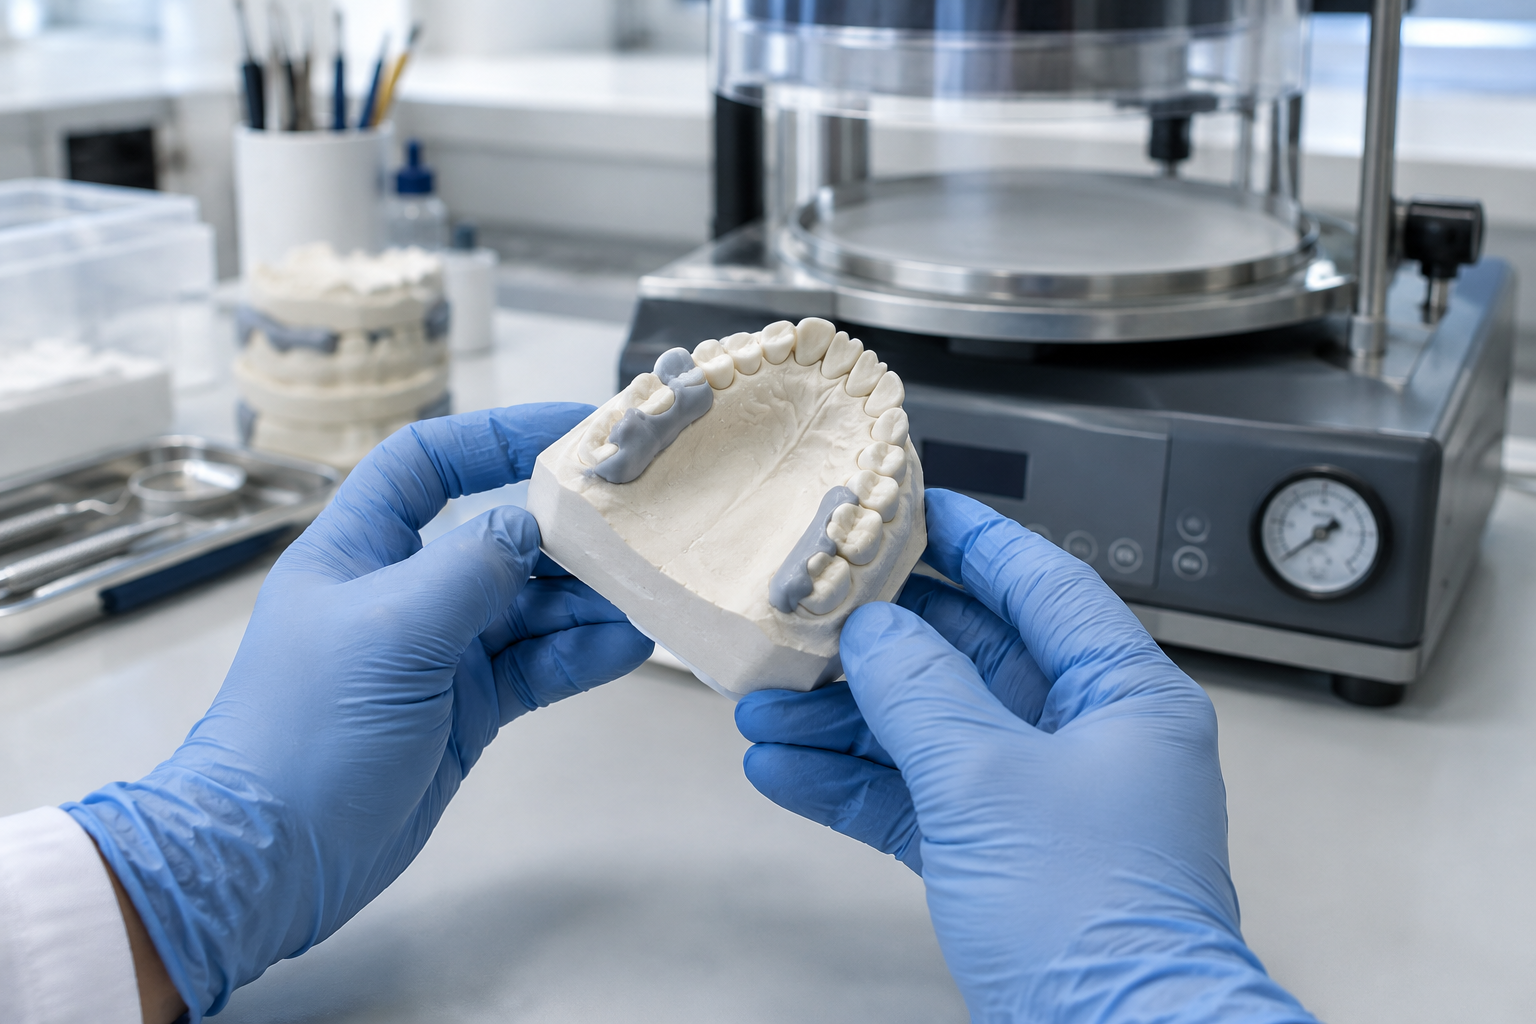
Fukthalt: följ folietillverkarens specifika anvisningar
När det gäller modellens fukthalt skiljer sig tillverkarnas anvisningar åt, och det säkraste är att alltid kontrollera vad folietillverkaren rekommenderar:
- Erkodent: Hårdgips får innehålla viss restfukt, men får absolut inte vara genomblött.
- Dentsply Sironas vakuummanual och Zendura: Modellen ska vara genomhärdad och torr.
- Scheu: För den hårdelastiska Duran+-folien ska gipsmodeller förfuktas med vatten eller isoleras så att skenan släpper lätt. För Bioplast-folier rekommenderas att modellen sänks ned en kort stund i vatten före formning.
Att anvisningarna varierar beror på att olika material har olika egenskaper och släppförmåga. En bra grundregel är att aldrig forma över en genomblöt modell eller en modell som nyligen slagits ut. Använd endast vatten som släppmedel om tillverkaren uttryckligen föreskriver det.
Använd släppmedel och avlägsna modellen varsamt
Dentsply Sirona rekommenderar att modellen sprayas med Trim-Rite eller ett likvärdigt biokompatibelt släppmedel för att plasten inte ska fastna i gipset. Zendura föreslår flytande folieisolering eller modellspray. I kliniska sammanhang rekommenderas ofta silikonspray i kombination med att modellens distala ändar trimmas koniskt för att underlätta demonteringen. Syftet är alltid detsamma: modellen – och inte bara apparaturen – ska förbli hel när skenan avlägsnas.
När skenan ska frigöras är det bättre att skära upp plasten först i stället för att bända upp modellen. Scheus metod innebär att radiella avlastningssnitt läggs från ytterkanterna och inåt innan en grov renskärning görs. SprintRays arbetsflöde för retainertillverkning på printade modeller instruerar att lägga ett avlastningssnitt och därefter vicka försiktigt med alternerande tryck på de två sektionerna, helt utan att vrida. Samma princip skyddar gipsmodeller mot frakturerade tänder.
Om du använder printade resinmodeller
Resinmodeller innebär att två grundregler förändras. Eftersom materialet inte är luftgenomsläppligt rekommenderar Scheu att printade modeller bäddas i maskinens granulat – inklusive gompartiet – så att luften kan evakueras. De medför dessutom en specifik risk för fukt och ånga: rester av isopropanol (IPA) eller ohärdad monomer förångas direkt under värmeelementet och ger blåsbildning i plasten.
I våra laboratorieprotokoll ställer vi tre absoluta krav på printade modeller: de måste vara fullständigt efterhärdade, helt torra efter IPA-badet och sockeln ska vara trimmad till 20–25 mm. En ofullständig efterhärdning gör att modellen mjuknar under formningsvärmen och deformeras av trycket. För mer information, läs gärna våra guider om felsökning av defekter vid ortodontisk termoformning samt arbetsflödet för 3D-printade resinmodeller vid alignertillverkning.
Felsök modellrelaterade defekter
| Problem | Sannolik orsak på modellen | Åtgärd |
|---|---|---|
| Tunt incisalskär | Modellen är högre än ca 19 mm (¾″) | Trimma ner modellen och forma om |
| Skenan går inte att få loss | Underskär på sockeln, för lite släppmedel | Vinkla ut sockeln, applicera släppmedel noggrant |
| Gipsskräp eller damm på insidan | Mjukt gips av låg kvalitet | Byt till hårdgips klass 3 |
| Ofullständig adaptation | Lackad eller icke-luftgenomsläpplig modell | Använd genomsläppligt gips; bädda printade modeller i granulat |
| Blåsor på plastytan | Blött gips eller otillräckligt torkad printad modell | Torka modellen; säkerställ att även folien förvarats torrt |
| Tänder bryts av vid demontering | Inget släppmedel använt, skenan bänds loss | Använd släppmedel, lägg avlastningssnitt innan avlyftning |
Modellens höjd samspelar även med vilken maskin du använder. En tryckformare ger generellt betydligt bättre adaptation och tjocklekskontroll än en konventionell vakuumformare: en in vitro-studie med mikro-CT på PETG-aligners visade en genomsnittlig tjocklek på 467 µm efter tryckformning, jämfört med 380 µm efter traditionell vakuumformning. Tryckformning ger därmed en välkommen säkerhetsmarginal, men kan aldrig kompensera för en modell som trimmats för högt. Läs mer i vår guide om tryck och temperatur vid formning samt vår översikt för val av termoformningsmaskin.
Viktiga undantag från reglerna
- Hårda bettskenor och tandskydd: Tjockare material och annorlunda adhesionsegenskaper innebär att tillverkarens systemspecifika instruktioner alltid väger tyngre än generella höjdmått. Följ Erkodents eller Scheus dokumentation för respektive apparatur.
- Attachmentmallar: Här är attachmentgeometrin en integrerad del av modellen och ska byggas upp före formningen i stället för att blockeras bort. Läs mer i vår guide om attachmentmallar.
- Ospecificerade material: Det finns ingen universell modellhöjd eller torkmetod som fungerar för samtliga maskiner och folier. Testa alltid nya materialkombinationer på en provmodell, mät godstjockleken med mätklocka och dokumentera parametrarna.
Misstänk modellen först, inte maskinen
Nästa gång en retainer eller alignerskena blir för tunn incisalt, grumlig i ytan eller fastnar på modellen bör du granska modellen innan du justerar maskinens värme eller tryck: kontrollera höjd, sockelvinklar, utblockering, ytrenhet, fukthalt och släppmedel. Vill du hellre slippa checklistan i den egna verksamheten kan du skicka ditt nästa fall till Nordicdens som digital scan eller avtryck med arbetsorder, så preparerar vi modellen och termoformar apparaturen åt dig. Du kan också läsa mer om hur vårt team arbetar med termoformning inom ortodonti hela vägen från råfolie till färdig apparatur.