Ved korttidsbruk er en 3D-printet bittskinne et fullgodt alternativ til tradisjonelt freste eller varmepolymeriserte skinner – forutsatt at materialvalget stemmer overens med indikasjonen, og at både printorientering og etterbehandling er nøye validert. Den digitale designfilen kan lagres permanent, noe som gjør det enkelt å reprodusere en identisk erstatningsskinne ved behov. I tillegg kan digital fremstilling redusere tiden som kreves til justeringer i tannlegestolen. Langtidsresultatene er derimot mer usikre; tilgjengelige kliniske studier har beskjedne pasientutvalg og strekker seg sjelden utover tre måneder.
Kvaliteten på sluttproduktet hviler i all hovedsak på tre faktorer:
- Resinens stivhet. Stive resiner (med en bøyemodul over 2 000 MPa) egner seg best til stabiliseringsskinner. Fleksible resiner (rundt 640 til 1 400 MPa) ofrer stivhet til fordel for høyere pasientkomfort og økt slagfasthet.
- Printorientering og støttestrukturer (supports). Støttestrukturer må aldri plasseres på skinnens passflate eller over okklusale kontaktpunkter. Den ideelle vinklingen på byggeplaten varierer med både printer og resin.
- Etterbehandling. Vask og herding må utføres til punkt og prikke i tråd med produsentens bruksanvisning (IFU), og utelukkende med utstyr produsenten har godkjent.
Hvilken resin passer til hvilken skinne?
Tabellen nedenfor gir en oversikt over fire resiner beregnet for bittskinner, med tekniske data hentet direkte fra produsentenes produktdatablad. Ettersom testmetodene varierer, bør verdiene primært brukes til å vurdere materialenes relative stivhet, ikke som grunnlag for direkte sammenligning.
| Resin | Type | Bøyestyrke | Bøyemodul | Regulatorisk status ifølge produsent |
|---|---|---|---|---|
| Formlabs Dental LT Clear V2 | Stiv | 84 MPa | 2 300 MPa | FDA 510(k)-klarert for bittskinner, nattskinner og tannbeskyttere |
| NextDent Ortho Rigid | Stiv | 78 MPa (ISO 20795-2) | 2 075 MPa (ISO 20795-2) | CE-merket, klasse IIa |
| Keystone KeySplint Soft | Fleksibel | 40–47 MPa (ASTM D790-17) | 1 000–1 400 MPa | FDA 510(k)-klarert, CE-merket klasse IIa |
| Formlabs Dental LT Comfort | Fleksibel | 21 MPa | 643 MPa | FDA 510(k)-klarert for tannbeskyttere |
Testmetoden påvirker testresultatet i betydelig grad. I databladet for KeySplint Soft oppgis det eksempelvis også en bøyestyrke på 2,6–4,4 MPa etter ISO 20795-2. Dette er en fundamentalt annerledes standard som gir vidt forskjellige tallverdier for ett og samme materiale. Tallfestede egenskaper må derfor aldri sammenlignes på tvers av ulike teststandarder.
Uavhengige undersøkelser bekrefter denne spennvidden. Da fem printede, ett frest og ett kaldpolymerisert skinnemateriale ble testet opp mot hverandre i en studie, varierte bøyestyrken fra 46,1 til 106 MPa. Begrepet «3D-printet» representerer med andre ord ingen homogen materialgruppe.
Velg en stiv resin når du skal fremstille en klassisk stabiliseringsskinne av Michigan-typen: full buedekning, flatt okklusjonsplan, distinkt hjørnetannsføring og jevne, bilaterale kontakter som enkelt kan finslipes ved stolen. European Academy of Craniomandibular Disorders (EACD) anbefaler at slike skinner dekker hele tannbuen, utelukkende benyttes om natten og bygger minst mulig på bittet (minimal økning i vertikal dimensjon).
Velg en fleksibel resin når pasientkomfort og bruddstyrke veier tyngre enn et rigid, justerbart okklusjonsplan – typisk til en nattskinne for en pasient som plages av stiv akryl. Formlabs oppgir at LT Comfort har en bruddforlengelse på 33 % og en slagfasthet på 1 340 J/m, mot henholdsvis 12 % og 449 J/m for LT Clear V2. Den fleksible resinen demper støt og slag bedre, mens den stive resinen bevarer formen vesentlig mer presist under okklusal belastning.
Faglitteraturen gir ingen entydig fasit på hva som fungerer best i praksis. En systematisk oversikt over 11 randomiserte kontrollerte studier fant tilsvarende klinisk effekt av myke og harde skinner ved TMD og bruksisme, og kunne ikke konkludere med at den ene typen var klinisk overlegen den andre.
Bittskinnens plass i kjeveortopedisk praksis
En bittskinne omslutter tannbuen for å verne tannsubstans og avlaste mastikatorisk muskulatur. Alignere og retainere har derimot som formål å flytte eller holde tennene i posisjon. Selv om skinnene ser tilforlatelig like ut i gjennomsiktig plast, løser de helt forskjellige kliniske oppgaver.
Tre sentrale prinsipper bør ligge til grunn for pasienthåndteringen:
- Alignere gir ingen dokumentert beskyttelse mot bruksisme. De kan gi en viss støtdempende barriere, men mangler konstruksjonen til tradisjonelle bittskinner og kurerer verken tanngnissing eller TMD. En systematisk oversikt fra 2026 konkluderte med at alignere foreløpig verken kan dokumenteres som beskyttende eller skadelige ved bruksisme.
- Avvent oppstart ved akutt TMD. Den britiske kjeveortopediske foreningen (BOS) råder klinikere til å utsette aktiv tannregulering til akutte kjeveleddsplager er brakt under kontroll. EACD slår dessuten fast at kjeveortopedisk behandling verken skal igangsettes for å forebygge eller behandle TMD.
- Skinner beskytter bedre enn de behandler. En Cochrane-oversikt over 57 randomiserte studier med til sammen 2 846 deltakere konkluderte med at evidensgrunnlaget for okklusale intervensjoner ved TMD er svakt. Harde stabiliseringsskinner kan dempe muskelsmerter under tygging sammenlignet med ingen intervensjon, men dokumentasjonen er beheftet med stor usikkerhet. Når det gjelder søvnbruksisme, konkluderte en systematisk oversikt med at det ikke finnes tilstrekkelig belegg for at skinner reduserer selve gnisseaktiviteten.
Dette er viktige nyanser å formidle til henvisende tannlege. En printet skinne er et skånsomt og reversibelt tiltak for å verne tannsubstansen og avlaste kjeveleddene, men behandlingen fordrer regelmessig kontroll. En artikkel i British Dental Journal minner om at alle former for bittskinner i teorien kan medføre uønskede bittforandringer; man bør derfor alltid prioritere presist tilpassede konstruksjoner med full buedekning. Engelske retningslinjer fra 2024 for smertefull TMD anbefaler nattlig skinnebruk i minst tre måneder før effekten evalueres, med umiddelbar seponering dersom pasientens symptomer forverres.
Trinn for trinn: Den digitale arbeidsflyten
- Skann begge kjever og bittforhold. En digital designtjeneste dokumentert av Formlabs forutsetter fullbueskann av over- og underkjeve samt minst én stabil bittregistrering. For å sikre et optimalt datagrunnlag bør du slå av operasjonslampen og minimere bevegelse i underkjeven underveis, slik Rapid Shape anbefaler. Feil i skannet forplanter seg gjennom hele produksjonslinjen; se vår oversikt over vanlige intraorale skannfeil i kjeveortopedi.
- Registrer kjeveforholdet. Etablerte TMD-arbeidsflyter fanger sentrisk relasjon ved hjelp av en deprogrammerer eller bladføler (leaf gauge) før bittet skannes digitalt. Eksporter deretter dataene som STL-filer, slik vi beskriver i vår guide til STL-filer i kjeveortopedi.
- Design skinnen. Både 3Shape Splint Studio og exocad DentalCAD fungerer utmerket til stabiliserings- og nattskinner. Overhold alltid materialets anbefalte minsteveggtykkelse: Formlabs spesifiserer minst 2 mm okklusalt og 1 mm på sideveggene for LT Comfort, mens Carbon opererer med 1,5 mm som minimum i 3Shape Splint Designer for KeySplint Soft. Et britisk laboratorium som benytter samme resin, anbefaler 1,5–2 mm for begge områder. Kliniske retningslinjer peker mot å designe skinnen så slank som styrken tillater – gjerne 2–3 mm i molarområdet for en stiv stabiliseringsskinne.
- Juster offset (spalteavstand). Formlabs anbefaler en offset på 0,05 til 0,10 mm for LT Clear V2 og 0,01 til −0,03 mm for LT Comfort, og understreker at lavere verdier gir strammere passform.
- Orientering og støttestrukturer. Se detaljer i neste avsnitt.
- Vask, tørk og etterherd. Bruk isopropanol (IPA) og følg virketidene fra produsenten slavisk. Som en illustrasjon beskriver en kasuistikk fra Formlabs vask i 15 minutter i 99 % IPA, etterfulgt av 5 minutters skylling i ren IPA, 30 minutters lufttørking og til slutt herding ved 60 °C i 60 minutter. Dette er likevel parametere knyttet til ett enkelt oppsett, ikke en universell mal.
- Fjern støttestrukturer og poler. Klipp vekk støttestrukturene med en planavbiter eller slip dem ned med karbidbor fremfor å bryte dem av, da avbrekk lett slår kratere i overflaten. Jevn ut overgangene med karbidbor, og bearbeid deretter flatene med silikonpolerere og bomullsrondell til høyglans.
- Prøv inn og juster ved stolen. Dette kontrolltrinnet må aldri hoppes over ved printede skinner, som utdypet nedenfor.
Printorientering: Ingen universell optimal vinkel
Produsentenes anbefalinger spriker betydelig. For LT Clear anbefaler Formlabs at passflaten (intaglio) peker bort fra byggeplaten med maksimalt 30° vinkling. For LT Comfort oppgir de derimot en vinkel på 30–60°. Faglitteraturen viser heller ingen entydig enighet:
- En studie som sammenlignet to skrivere ved 0°, 30°, 45°, 60° og 90°, konkluderte med at 0° ga høyest presisjon på den ene skriveren, mens 60° var best på den andre. Freste skinner oppnådde imidlertid jevnt over bedre nøyaktighet enn samtlige printede varianter.
- En undersøkelse av LCD-printing påviste tilsvarende formriktighet (trueness) ved 0°, 45° og 70°, men bedre presisjon ved 70°.
- En litteraturoversikt fastslår at fullbueskinner printet vertikalt i 90° vinkel jevnt over gir dårligst passform.
- Hva angår mekanisk styrke, viste en DLP-studie fra 2026 på tre ulike resiner at byggeretningen spilte en avgjørende rolle, mens lagtykkelsen (50 vs. 100 µm) hadde minimal betydning. En vinkling på 45° resulterte generelt i høyest bøyestyrke. En studie på NextDent Ortho Rigid viste likeledes at 45° vinkling i kombinasjon med forlenget etterherding ga maksimal bøyestyrke og bøyemodul.
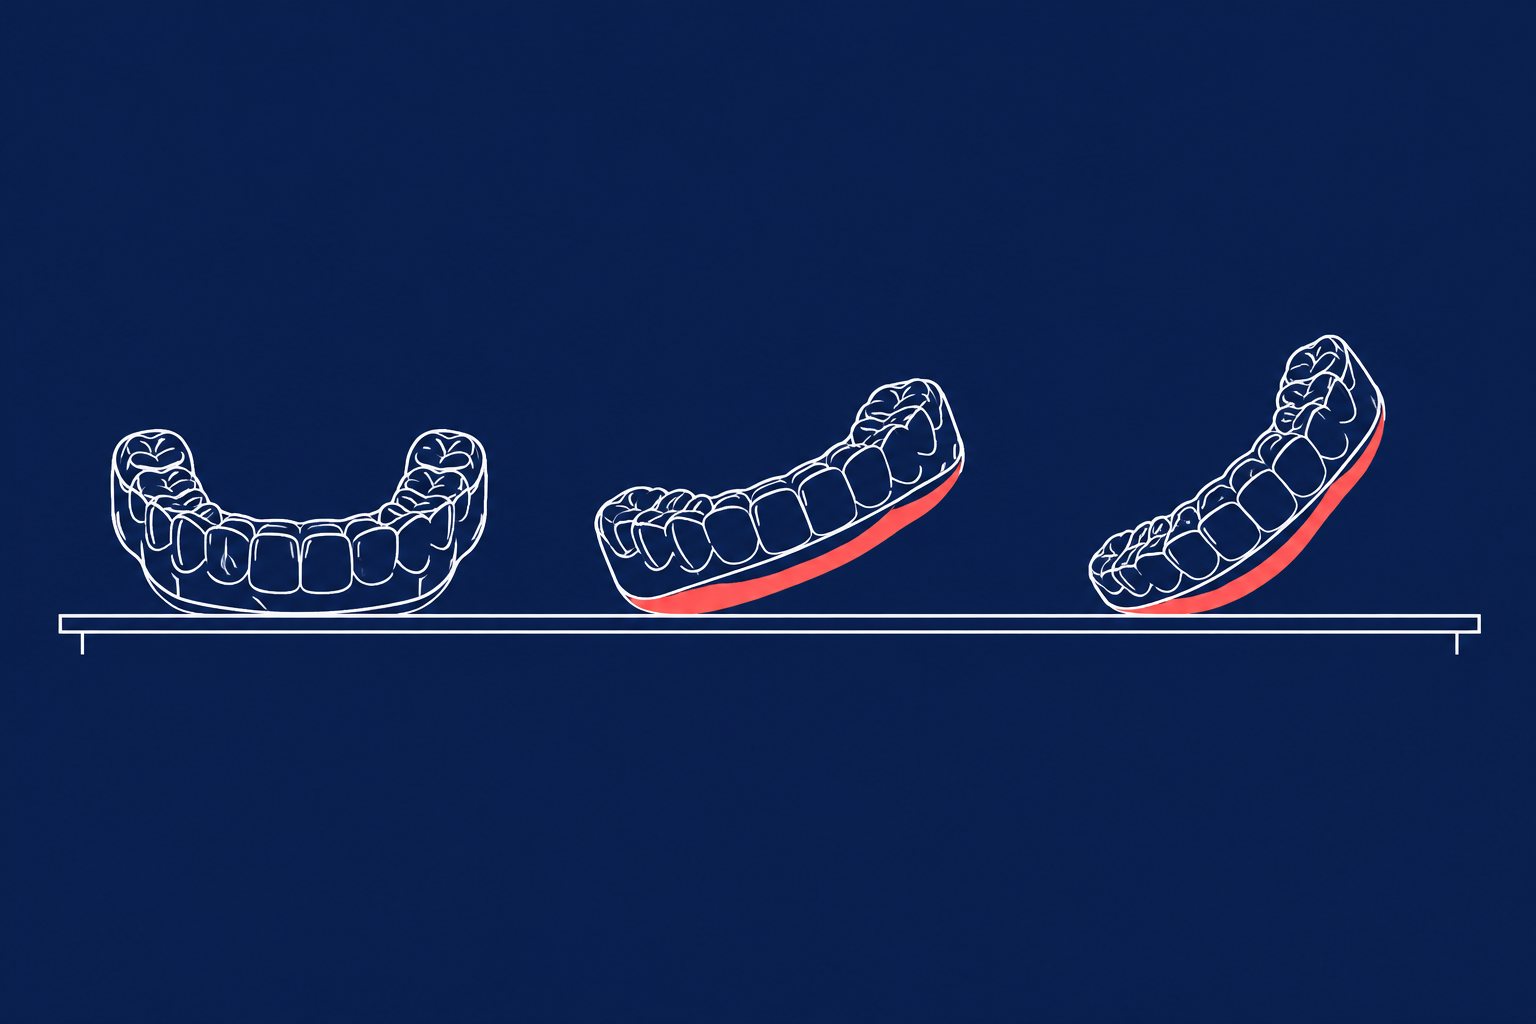
En god tommelfingerregel i praksis er å ta utgangspunkt i resinprodusentens validerte vinkelinnstillinger. Print deretter en testskinne på din egen maskin og kontroller anlegget på en fysisk modell før du endrer parametere. Optimaliserer du kun for én enkelt egenskap, som bøyestyrke, kan det fort gå ut over passformen. Gjør derfor alltid en helhetsvurdering.
Unngå konsekvent å plassere støttestrukturer på skinnens passflate eller over statiske og dynamiske okklusjonskontakter. Formlabs påpeker at autogenererte støttestrukturer ofte havner nettopp i disse sonene; åpne derfor alltid støtteoppsettet og flytt kontaktpunktene manuelt.
Hva sier dokumentasjonen om printede skinner?
De fleste kliniske studiene på feltet er begrenset av kort observasjonstid:
- I en randomisert pilotstudie med 47 pasienter med bruksisme eller smertefull TMD, var samtlige skinner – både de printede i termofleksibel resin og de freste – i daglig bruk etter tre måneder. Mindre mikrosprekker oppsto i seks printede og fire freste skinner. Det var ingen målbare forskjeller i pasienttilfredshet eller bruksmønster.
- En randomisert studie med 66 pasienter i hver gruppe viste at både digitale og konvensjonelle skinner reduserte smerte og dysfunksjon ved TMD, men gruppen med digitale skinner opplevde et noe større fall i smerteskår. En annen studie rapporterte likeverdige resultater, og bemerket at digital fremstilling krevde mindre tid til klinisk innsliping.
- En systematisk oversikt over slitasjestudier fant ingen signifikante forskjeller mellom varmepolymeriserte, freste og 3D-printede materialer, men understreket samtidig at det foreligger svært få kliniske langtidsdata for printede skinner.
- En metaanalyse fra 2024 konkluderte med at printede materialer har mekaniske egenskaper på høyde med tradisjonelle resiner, samt at freste materialer ikke var mekanisk overlegne varmepolymerisert akryl.
Laboratorietester gir likevel grunn til en viss edruelighet. I en bruddtest av materialer utsatt for kunstig aldring oppnådde frest PMMA høyest bruddstyrke, fulgt av en fleksibel printet resin, en annen printet resin og til slutt varmepolymerisert akryl. I en måling av retensjonskraft oppnådde konvensjonelle skinner et gjennomsnitt på 16,4 N, freste skinner 6,42 N og printede skinner kun 4,42 N. De printede skinnene hadde med andre ord omtrent en fjerdedel av retensjonskraften til de tradisjonelle.
En mindre pilotstudie fra 2025 som sammenlignet tre produksjonsmetoder, avdekket dessuten at ingen av de CAD/CAM-printede skinnene gikk fullstendig i bunn i overkjeven, noe som vanskeliggjorde en presis bittjustering. De konvensjonelt fremstilte skinnene tilpasset seg derimot tilfredsstillende etter justering. Selv om studien var liten og printparametere har stor innvirkning, illustrerer funnene et essensielt poeng: Forsikre deg alltid om at skinnen sitter perfekt på plass før du begynner å slipe inn bittet. Dersom en printet skinne vipper, bør du printe den på nytt med justert offset fremfor å kompensere med overdreven innsliping.
Regelverk i EU og EØS: Individuelt tilpasset utstyr
I henhold til EUs forordning om medisinsk utstyr (MDR 2017/745) vil en skinne produsert etter skriftlig anvisning til en navngitt pasient normalt regnes som individuelt tilpasset utstyr (custom-made device). Dette forutsetter at anvisningen utstedes av en person med formell rekvireringskompetanse i tråd med nasjonal rett, at skinnen har unike designegenskaper utformet under vedkommendes ansvar, og at den utelukkende er tiltenkt den aktuelle pasienten. Masseprodusert utstyr som kun etterjusteres til en pasient, faller utenfor denne kategorien.
Klassifiseres skinnen som individuelt tilpasset utstyr, plikter produsenten (som ofte er klinikken selv ved egenproduksjon) å utstede en egenerklæring i samsvar med vedlegg XIII. Erklæringen skal entydig identifisere produsenten, produksjonsstedene, utstyret, pasienten (navn, initialer eller pasient-ID) og rekvirenten. Den skal dessuten bekrefte at produktet oppfyller de generelle kravene til sikkerhet og ytelse i vedlegg I. Egenerklæringen må oppbevares i minst 10 år, og teknisk dokumentasjon om design, produksjon og ytelse skal kunne fremlegges for nasjonale tilsynsmyndigheter (som Direktoratet for medisinske produkter, DMP).
Klassifiseringen avgjøres utelukkende av lovens definisjoner, ikke hva utstyret kalles i markedsføringen. Vurder derfor hver enkelt produksjonsprosess opp mot gjeldende regelverk, og rådfør deg ved tvil med nasjonale tilsynsmyndigheter. Benytt kun resiner som eksplisitt er godkjent for intraorale bittskinner, og følg produsentens anvisninger slavisk. Formlabs oppgir for eksempel at kravene til biokompatibilitet for deres dentale materialer kun er gyldige dersom etterbehandlingen skjer i deres egne, validerte vaske- og herdeenheter.
Vanlige feil som krever ny produksjon
- Gjenbruk av innstillinger på tvers av ulike resiner. Offset, minsteveggtykkelse og herdeparametere må tilpasses hvert unike materiale.
- Støttestrukturer plassert på kontaktflater. Støttepunkter på okklusjonsflaten eller i skinnens passflate ødelegger bittet og pasientens anlegg.
- Utilstrekkelig bittregistrering. Selv en feilfri print blir verdiløs dersom det underliggende bittskannet er unøyaktig.
- Fravær av klinisk etterkontroll. Husk alltid å etterprøve okklusjon og symptomutvikling ved gjenvisitt, ettersom langvarig skinnebruk kan endre bittforholdene.
Før du faser ut tradisjonell fremstilling til fordel for en heldigital 3D-printprosess, bør du loggføre tidsbruk til stolen, antall tilpasningsproblemer og frekvensen av omarbeidinger for ti påfølgende pasienter i begge arbeidsflyter. Det er denne praktiske realiteten – ikke tallene i brosjyrene – som avgjør om teknologien er regningssvarende for din klinikk.
Ønsker du en dypere vurdering av maskinvare, finner du veiledning i vår guide til hvordan du velger 3D-printer for kjeveortopedi. Ta også en kikk på vår tekniske guide til 3D-printresiner i kjeveortopedi før du låser deg til et materialsystem. For andre kliniske anvendelser innen additiv produksjon, se vår gjennomgang av 3D-printede skjeer for indirekte bonding.
Siste fra bloggen
Klargjøring av modeller for termoforming: Sjekkliste i 8 trinn for laboratoriet
Vedlikehold av dentale vakuumformere: Intervaller og feilsøking