En termoformet skinne blir aldri mer nøyaktig enn modellen den presses over. Før du justerer parametere på termoformingsmaskinen, bør du derfor alltid kontrollere modellen grundig: Den må være støpt i hard, luftgjennomtrengelig gips (eller være en ferdig etterherdet og tørr printet modell), trimmet lavt, ha en plan sokkel, være fri for undersnitt og luftblærer, og satt inn med et egnet separasjonsmiddel. De fleste feil som oppstår under termoforming på laboratoriet – som tynne incisalkanter, blæredannelse, vakuumlås eller en retainer som sitter bom fast – skyldes som regel modellen, ikke varmeelementet.
Denne guiden går gjennom hvordan du klargjør modeller for vakuum- og trykkforming av retainere, alignere og bittskinner, hvorfor hvert enkelt trinn er avgjørende, og hvor produsentenes anbefalinger skiller lag.
Oversikt over sjekklisten
| Trinn | Mål | Forebygger |
|---|---|---|
| 1. Materiale | Hardgips klasse 3, luftgjennomtrengelig | Gipsstøv i skinnen, ufullstendig adapsjon |
| 2. Høyde | Ca. 19 mm (¾″) for plast av Essix-typen; 20–25 mm for Zendura | Overdreven uttynning, svake incisalkanter |
| 3. Sokkel | Plan, 90° vegger, gjerne med noen graders utovervinkling | Vakuumlås, ustabil modell på formingsplattformen |
| 4. Gane | Fjernes helt på modeller av overkjeven | Unødvendig stor trekkhøyde/formingsdybde |
| 5. Undersnitt | Blokkert ut, spesielt markante undersnitt | Overstrukket folie, fastsittende skinne |
| 6. Overflate | Blærer fjernet eller sparklet, skarpe kanter avrundet | Svakhetssoner og rifter i folien |
| 7. Fuktighet | Ikke våt; følg folieprodusentens anvisning | Dampmerker og blæredannelse |
| 8. Separasjon | Separasjonsmiddel eller silikonspray | Tannfrakturer ved avtaking |
Start med riktig modellmateriale
Erkodents retningslinjer for termoforming spesifiserer hardgips klasse 3, mens Dentsply Sironas bruksanvisning for vakuumforming krever en kvalitetsgips som gir en hard og kompakt overflate. Begrunnelsen er rent praktisk: Mykere gipstyper avgir støv og partikler som brenner seg fast i den varme plasten.
I tillegg gjelder et krav som ofte overses: Erkodent understreker at gipsen må være permeabel for luft. Både plastmodeller og forseglede gipsmodeller er tette, noe som hindrer luften mellom folien og modellen i å evakueres. Resultatet er ufullstendig adapsjon. Du bør derfor aldri lakkere eller forsegle en gipsmodell for å «beskytte» den før forming.
Ved fremstilling av bittskinner anbefaler Erkodent dessuten å bygge inn modellen i pellets (stålkuler), slik at kun selve formingsområdet pluss 3 mm stikker opp.
Trim sokkelen: Riktig høyde og optimal geometri
Modellens høyde er den enkeltfaktoren som påvirker materialtykkelsen mest. Hver ekstra millimeter folien må strekkes nedover, tynner ut plasten tilsvarende.
Erkodent opererer med følgende tommelfingerregel for materialsvinn: Folien mister 20–25 % av tykkelsen over en modellhøyde på 1 cm, og 30–40 % ved en høyde på 2 cm. For en 0,75 mm plate innebærer dette:
- Ved 1 cm modellhøyde: ca. 0,56–0,60 mm gjenværende tykkelse.
- Ved 2 cm modellhøyde: ca. 0,45–0,53 mm gjenværende tykkelse.
Disse beregningene stemmer godt overens med empiriske funn: En studie på PETG målte en gjennomsnittlig tykkelse på 0,41 mm etter forming av en 0,75 mm plate – en reduksjon til 54,7 % av den opprinnelige tykkelsen.
Anbefalt høyde varierer mellom ulike systemer. Dentsply Sironas instruksjoner for Essix anbefaler å trimme alle modeller ned til ¾ tomme (ca. 19 mm). Manualen deres for vakuumforming peker nettopp på for høye modeller som hovedårsaken dersom incisalkanten blir for tynn. Zendura anbefaler på sin side en høyde på 20–25 mm. Følg alltid anvisningene fra den aktuelle folieprodusenten. Finnes det ingen spesifikke retningslinjer, er 19–25 mm en god standard.
Sokkelens geometri krever like mye presisjon som høyden:
- Trim sokkelen helt plan, slik at modellen hviler støtt på plattformen (både Erkodent og Scheu stiller dette som et absolutt krav).
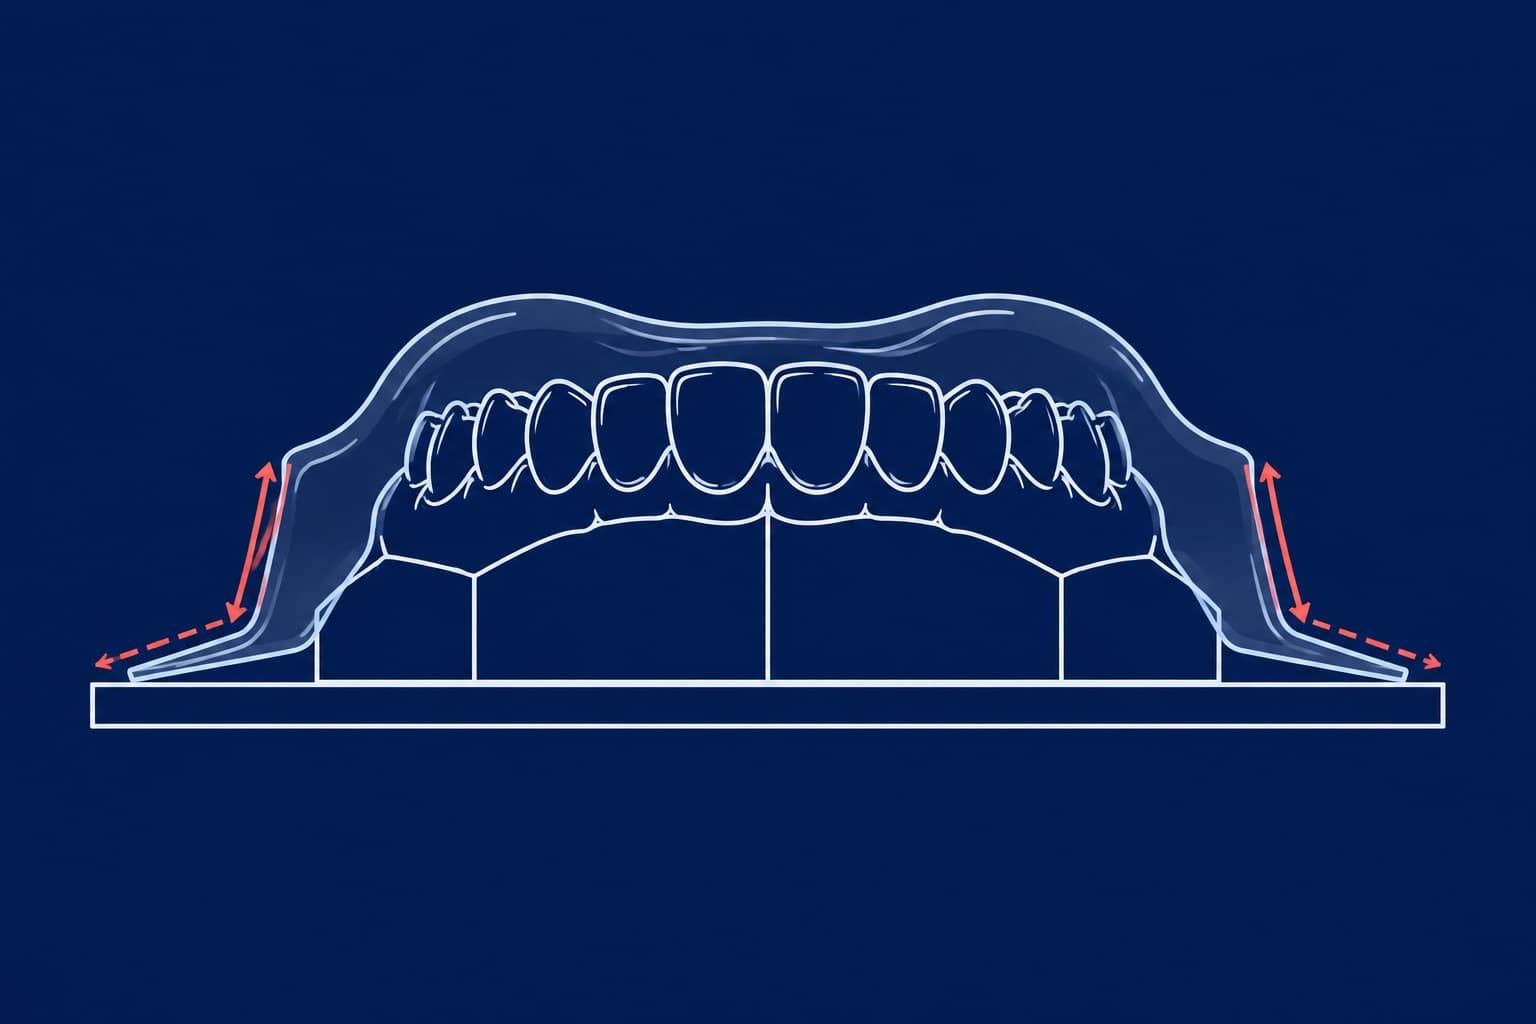
- Skjær sideveggene i 90 graders vinkel. Dentsply Sirona advarer om at undersnitt og innovervinklede kanter i sokkelen skaper en vakuumlås som gjør skinnen svært vanskelig å løsne.
- Trim gjerne sokkelkantene med en svak utovervinkling på noen få grader dersom geometrien tillater det.
- På overkjevemodeller skjæres ganen helt bort (i henhold til Dentsply Sironas Essix-instruksjoner).
- Fjern forstyrrende partier som dype omslagsfolder, munngulv og skarpe kanter (Erkodent).
Blokker ut undersnitt og utbedre overflaten
Undersnitt tvinger plasten inn i hulrom den vanskelig lar seg trekke ut av igjen. Erkodent anbefaler å vinkle modeller med uttalte undersnitt på plattformen, slik at materialet ikke strekkes unødig tynt over bratte overganger. Ved bruk av harde materialer anbefaler Scheu å støpe en duplikatmodell, ettersom store undersnitt på arbeidsmodellen kan føre til deformasjon eller tannfraktur under avtaking.
Følgende områder bør blokkes ut:
- Markante undersnitt, ved hjelp av et egnet materiale som Erkogum eller Scheus silikonbaserte utblokkingsmasse (Sil-Kitt).
- Interdentalrom og broledd, i tråd med Scheus retningslinjer for trykkforming.
- Tannløse partier og alle områder med så dype undersnitt at skinnen ikke vil kunne settes inn eller tas ut uten betydelig motstand.
Gå deretter over overflaten. Skrap vekk gipsperler (positive feil), og fyll luftblærer og skader med utblokkingsvoks, som beskrevet av Erkodent. En blære i gipsen vil avtrykkes direkte som en vorte på innsiden av skinnen.
Et viktig forbehold: Ikke blokk ut så mye at det svekker passformen. Ved fremstilling av alignere og attachment-skinner er det avgjørende å bevare tannmorfologien; lukk kun spalter folien uansett ikke klarer å adaptere seg til.
Fuktighet: Motstridende råd krever at du kjenner materialet
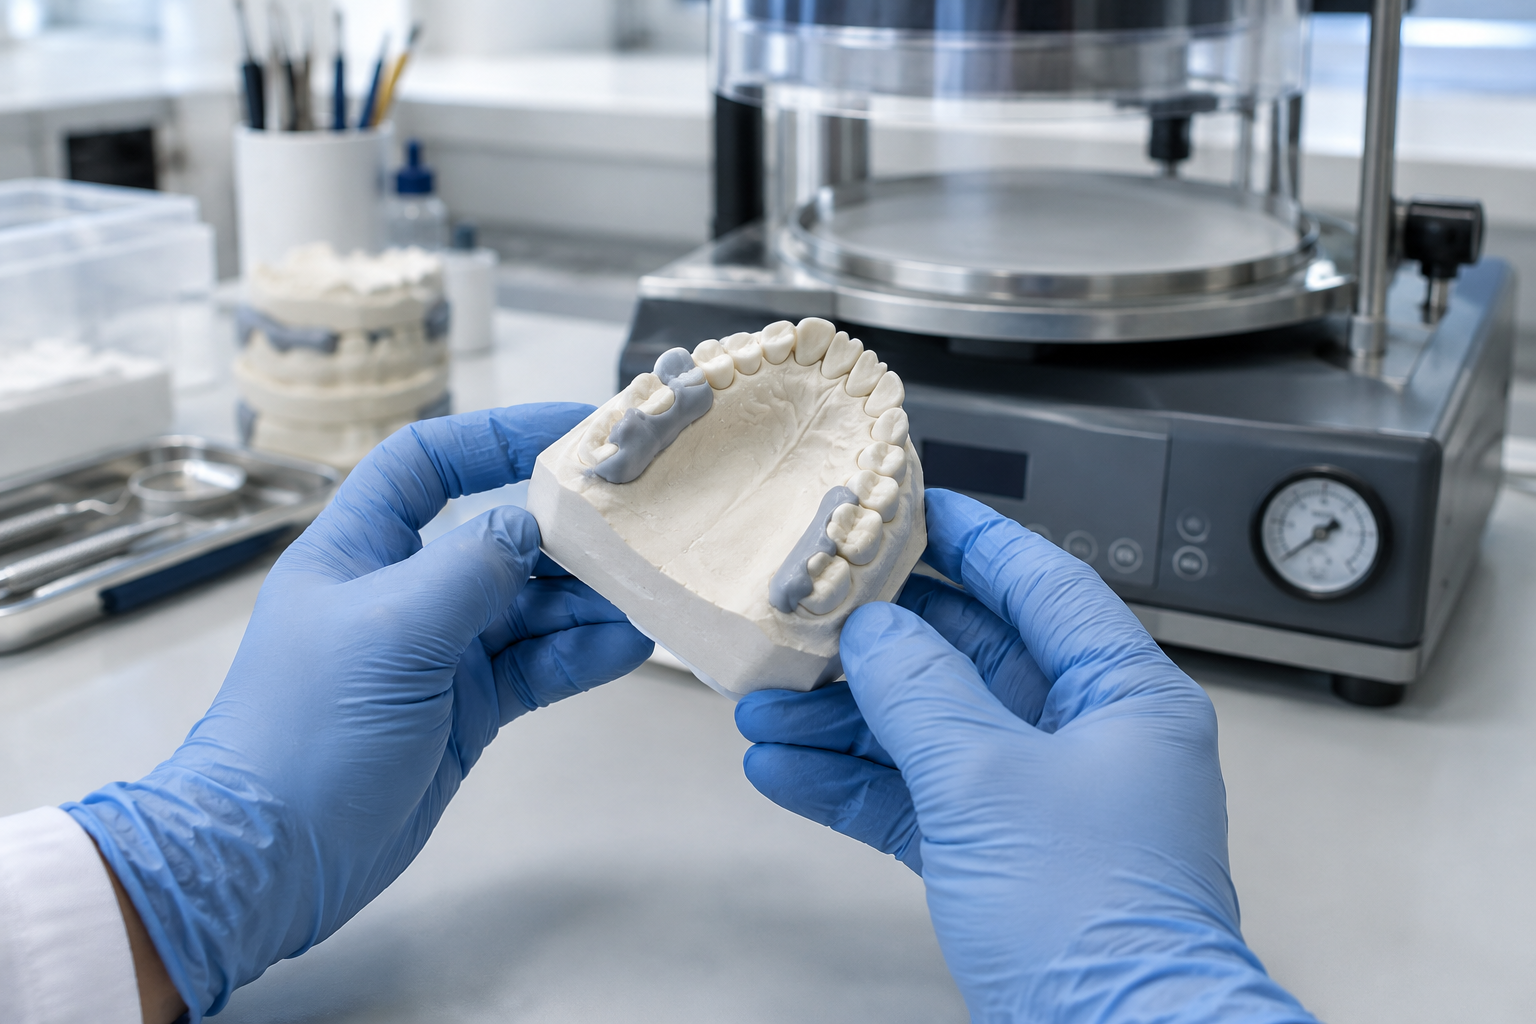
Når det gjelder fuktighet, spriker produsentenes anbefalinger betraktelig. Den eneste sikre fremgangsmåten er å forholde seg til bruksanvisningen for den spesifikke folien:
- Erkodent: Hardgips kan inneholde restfuktighet, men skal ikke være våt.
- Dentsply Sirona og Zendura: Modellen skal være fullstendig tørr.
- Scheu: For den hardelastiske folien Duran+ skal gipsmodeller fuktes med vann eller isoleres på forhånd for at skinnen skal slippe lett. For Bioplast-folier på gipsmodeller anbefales et kort vannbad før forming.
Disse forskjellene skyldes at materialene har ulike hefte- og slippegenskaper. Som en generell regel bør du aldri forme over en nystøpt eller gjennomvåt modell, og vann skal kun brukes som slippmiddel dersom folieprodusenten uttrykkelig foreskriver det.
Bruk separasjonsmiddel og løsne modellen forsiktig
Dentsply Sirona anbefaler å spraye modellen med Trim-Rite eller et tilsvarende biokompatibelt separasjonsmiddel for å hindre at folien brenner seg fast. Zendura anbefaler flytende folieseparator eller modellslippmiddel. I kliniske protokoller anbefales ofte silikonspray i kombinasjon med å trimme endestykkene konisk for å lette avtakingen. Hensikten er uansett å sikre at verken skinnen eller modellen tar skade under separasjon.
Når skinnen skal løsnes, bør overskuddsmaterialet grovbeskjæres før du prøver å vippe modellen ut. Scheus prosedyre for bittskinner går ut på å legge radielle snitt fra kantene og innover, for deretter å grovtrimme. SprintRays protokoll for printede modeller anbefaler et avlastningssnitt kombinert med lett, vekslende press på de to seksjonene, og fraråder vridning. Det samme prinsippet gjelder for gipsmodeller, der gipstennene lett knekker dersom du bruker rå makt.
Modeller i 3D-printet resin
Resinmodeller endrer to sentrale forutsetninger. For det første er de helt tette. Scheu anbefaler derfor å senke printede arbeidsmodeller ned i formingspellets (stålkuler), også i ganeområdet, slik at overskuddsluften får slippe ut. For det andre medfører resin en egen risiko for fuktskader: Rester av isopropanol (IPA) eller uherdet resin vil fordampe under oppvarmingen og skape gassbobler.
I våre laboratorieprosedyrer stiller vi tre absolutte krav til printede modeller: Fullstendig etterherding, en overflate som er 100 % tørr etter rengjøring, og en sokkelhøyde trimmet til 20–25 mm. Mangelfull etterherding gjør at modellen mykner og deformeres under formingsvarmen og det påfølgende trykket. Du kan lese mer om dette i våre artikler om feilsøking av defekter ved kjeveortopedisk termoforming og arbeidsflyt for 3D-printede resinmodeller ved fremstilling av alignere.
Feilsøking av modellrelaterte problemer
| Symptom | Sannsynlig årsak på modellen | Tiltak |
|---|---|---|
| Tynn incisalkant | Modellen er for høy (> 19 mm) | Trim modellen lavere, form på nytt |
| Skinnen slipper ikke modellen | Undersnitt på sokkelen, manglende separasjonsmiddel | Vinkle sokkelen svakt utover, påfør slippmiddel |
| Støv eller ru partier på innsiden | For myk eller porøs gips | Bytt til en hard, finkornet klasse 3-gips |
| Ufullstendig adapsjon | Forseglet, lakkert eller tett modell | Bruk permeabel gips; bygg inn printede modeller i pellets |
| Blærer i folien | Våt gips eller restfukt/IPA på printet modell | Tørk modellen; kontroller at folien er tørr |
| Tannfrakturer ved avtaking | Utilstrekkelig separasjon, skinnen bendes av | Bruk separasjonsmiddel, legg avlastningssnitt før avtaking |
Modellhøyden må også ses i sammenheng med maskintypen. En trykkformingsmaskin gir jevnere materialfordeling og bedre adapsjon enn et rent vakuumsystem: En in vitro mikro-CT-studie av PETG-alignere viste en gjennomsnittlig tykkelse på 467 µm ved overtrykksforming mot 380 µm ved tradisjonell vakuumforming. Dette gir et større slingringsmonn, men oppveier likevel ikke for en modell som er altfor høy. Les mer om utstyret i vår guide til trykk- og temperaturinnstillinger og guide til valg av termoformingsmaskin.
Unntak fra reglene
- Harde bittskinner og tannbeskyttere: Tykkere folier og andre flytegenskaper gjør at produsentens systemspesifikke anvisninger alltid overstyrer generelle høydekrav. Følg dokumentasjonen fra Erkodent eller Scheu nøye for disse apparaturene.
- Attachment-skinner: Modellen må gjengi geometrien til attachmentene nøyaktig. Disse formene skal derfor modelleres frem i forkant fremfor å blokkes ut. Se detaljene i vår guide til attachment-skinner.
- Uspesifiserte materialer: Ingen leverandører oppgir én universell formel som dekker samtlige maskiner og folier. Gjør en testforming på én modell, mål godstykkelsen med et mikrometer, og dokumenter parametrene for fremtidig produksjon.
Undersøk modellen før maskinen
Dersom en retainer eller skinne blir for tynn, melkehvit eller kiler seg fast, bør du undersøke modellen før du begynner å endre temperatur og formetid: Kontroller høyde, sokkelvinkel, undersnitt, overflatedefekter, fuktighet og separasjonssjikt.
Ønsker du å slippe denne prosessen på klinikken, kan du sende neste sak til Nordicdens som en digital skann eller et konvensjonelt avtrykk sammen med en arbeidsbeskrivelse. Vi klargjør modellen og termoformer skinnen for deg. Les gjerne mer om hvordan vi jobber med termoforming i kjeveortopedi fra råmateriale til ferdig apparatur.
Siste fra bloggen
Vedlikehold av dentale vakuumformere: Intervaller og feilsøking
Frakt og logistikk for kjeveortopediske laboratorier: En veileder for Norden og Baltikum