En resin er aldri biokompatibel i seg selv. Biokompatibilitet er en egenskap ved det ferdige sluttproduktet – et resultat av samspillet mellom resinen, 3D-printeren, renseprosessen, etterherdingen og hvordan apparaturen faktisk brukes i pasientens munn. Når det står «biokompatibel» på flasken, betyr det kun at produsenten har dokumentert sikkerheten under sine egne, strengt kontrollerte betingelser. Det gir ingen garanti for hva som faktisk kommer ut av vaskebadet og herdeapparatet på ditt eget laboratorium eller klinikk.
Enten du foreskriver eller selv produserer 3D-printede alignere, retainere, ganeekspandere eller bondingskinner, er det disse fem kontrollpunktene som avgjør om sikkerheten holder mål i praksis:
| Sjekkpunkt | Hva du må verifisere | Hvorfor det har betydning |
|---|---|---|
| 1. Tiltenkt formål | At resinens godkjente bruksområde dekker den aktuelle apparaturen og brukstiden | Kontakttiden i munnhulen avgjør hvilke biologiske tester standardene krever |
| 2. Sertifisering | Gyldig CE-merking, og etter hvilket regelverk (MDD eller MDR) | Eldre sertifikater utløper fortløpende |
| 3. Protokoll | Riktig løsemiddel og vasketid, samt korrekt bølgelengde, tid og gassatmosfære ved etterherding | Restmonomerer er den største biologiske risikofaktoren du selv har kontroll over |
| 4. Kjemisk sammensetning | Valg av fotoinitiator og andre flaggede stoffer i sikkerhetsdatabladet | TPO er nå harmonisert klassifisert som reproduksjonstoksisk |
| 5. Dokumentasjon | Loggførte parametere for vasking og herding per produksjonsserie | Uten sporbarhet kan du ikke bevise samsvar ved tilsyn eller reklamasjon |
Hva «biokompatibel» innebærer for kjeveortopedisk resin
Det grunnleggende rammeverket finnes i ISO 10993-1, som definerer biologisk vurdering som en kontinuerlig risikostyringsprosess snarere enn en enkeltstående test som bare skal krysses av. Sjette utgave kom i 2025. For medisinsk utstyr til dentalt bruk suppleres dette av ISO 7405:2025, som angir spesifikke biologiske testmetoder og skal leses sammen med ISO 10993-serien.
Hvor lenge en apparatur er i kontakt med munnslimhinnen, avgjør hvilke biologiske endepunkter produsenten må vurdere:
- Begrenset kontakt: inntil 24 timer.
- Forlenget kontakt: over 24 timer og inntil 30 dager.
- Langvarig kontakt: over 30 dager.
En retainer som brukes over måneder eller år, havner automatisk i kategorien for langvarig kontakt – det strengeste risikonivået. I FDAs veiledning for kjemisk karakterisering krever denne klassen for eksempel uttømmende ekstraksjon (exhaustive extraction), i motsetning til den kortere, forserte ekstraksjonen som tillates ved kortvarig eksponering.
Den vanligste referansen i produktdatablad er ISO 10993-5, som måler cytotoksisitet in vitro. Her eksponeres cellekulturer for materialet eller et kjemisk ekstrakt. Dersom celleoverlevelsen (viabiliteten) reduseres med mer enn 30 % – det vil si at viabiliteten faller under 70 % sammenlignet med en ubehandlet kontroll – regnes materialet som cytotoksisk. Sensibilisering reguleres av ISO 10993-10:2021. De rent mekaniske kravene til ortodontiske polymerer dekkes imidlertid av en helt annen standard, ISO 20795-2:2013 (ortodontiske basispolymerer). Å oppfylle mekaniske styrkekrav sier ingenting om potensiell kjemisk utlekking, og motsatt.
Det er også verdt å merke seg at cytotoksisitetsstudier i faglitteraturen sjelden kan sammenlignes direkte. En scoping review fra 2026 som gikk gjennom 25 studier på printede alignere og retainere, avdekket at ekstraksjonstiden varierte fra 24 timer helt opp til 14 dager. Tjuefire timer var det desidert vanligste (benyttet i 9 av 19 studier med ekstraksjon). At en resin består en 24-timers test, betyr ikke automatisk at den slutter å lekke stoffer i uke to eller tre i pasientens munn.
Her oppstår den biologiske risikoen
Lysherdende dentale resiner er bygget opp av akrylatbaserte oligomerer og monomerer som omdannes til et fast polymernettverk ved hjelp av en fotoinitiator. Dersom polymeriseringsgraden blir for lav, blir ureagerte monomerer og spaltingsprodukter fra initiatoren liggende igjen i materialet. Over tid vil disse migrere ut i spyttet.
Særlig to stoffgrupper krever årvåkenhet:
Restmonomerer. Uretandimetakrylat (UDMA) er det vanligste eksempelet i alignerresiner. Flere publiserte studier har påvist betydelige variasjoner i mengden utlekket UDMA mellom ulike testprøver av samme materiale. Det er nettopp denne spredningen – snarere enn et pent gjennomsnittstall – som bør mane til forsiktighet, fordi den understreker hvor sårbar prosessen er for ørsmå avvik i etterbehandlingen.
Fotoinitiatorer, særlig TPO. Difenyl(2,4,6-trimetylbenzoyl)fosfinoksid (TPO) har lenge vært bransjestandarden blant fotoinitiatorer i dentale 3D-resiner. Fra 1. september 2025 har stoffet imidlertid fått en harmonisert EU-klassifisering som reproduksjonstoksisk i kategori 1B (H360Fd). TPO har i tillegg stått på REACH-kandidatlisten over stoffer med svært høy bekymring (SVHC) siden juni 2023, og ble forbudt i kosmetiske produkter fra 1. september 2025 i henhold til forordning (EU) 2025/877.
Her gjelder det å holde tungen rett i munnen juridisk: Forbudet i kosmetikkforordningen gjelder ikke automatisk for medisinsk utstyr, og det foreligger per i dag ikke noe totalforbud mot TPO i dentale resiner. Likevel hever klassifiseringen listen betraktelig for den toksikologiske risikovurderingen du må dokumentere under MDR. Dette forklarer hvorfor råvareprodusentene i økende grad går over til alternativer som TPO-L. Selv om TPO-L i celleforsøk har vist lovende biokompatibilitet og fargestabilitet, må enkeltstudier in vitro tolkes som foreløpige indikasjoner, ikke bastante kliniske fasiter.
En studie av rest-TPO i herdede printematerialer gir likevel grunn til optimisme: Selv om den flytende resinen inneholder TPO-konsentrasjoner langt over toksikologiske grenseverdier, reduserer en fullgod etterherding utlekkingen til et nivå med minimal toksikologisk risiko. Konklusjonen i fagmiljøene er entydig: Det er etterbehandlingen som utgjør det reelle sikkerhetsskjoldet.
Etterbehandlingen skaper det endelige produktet
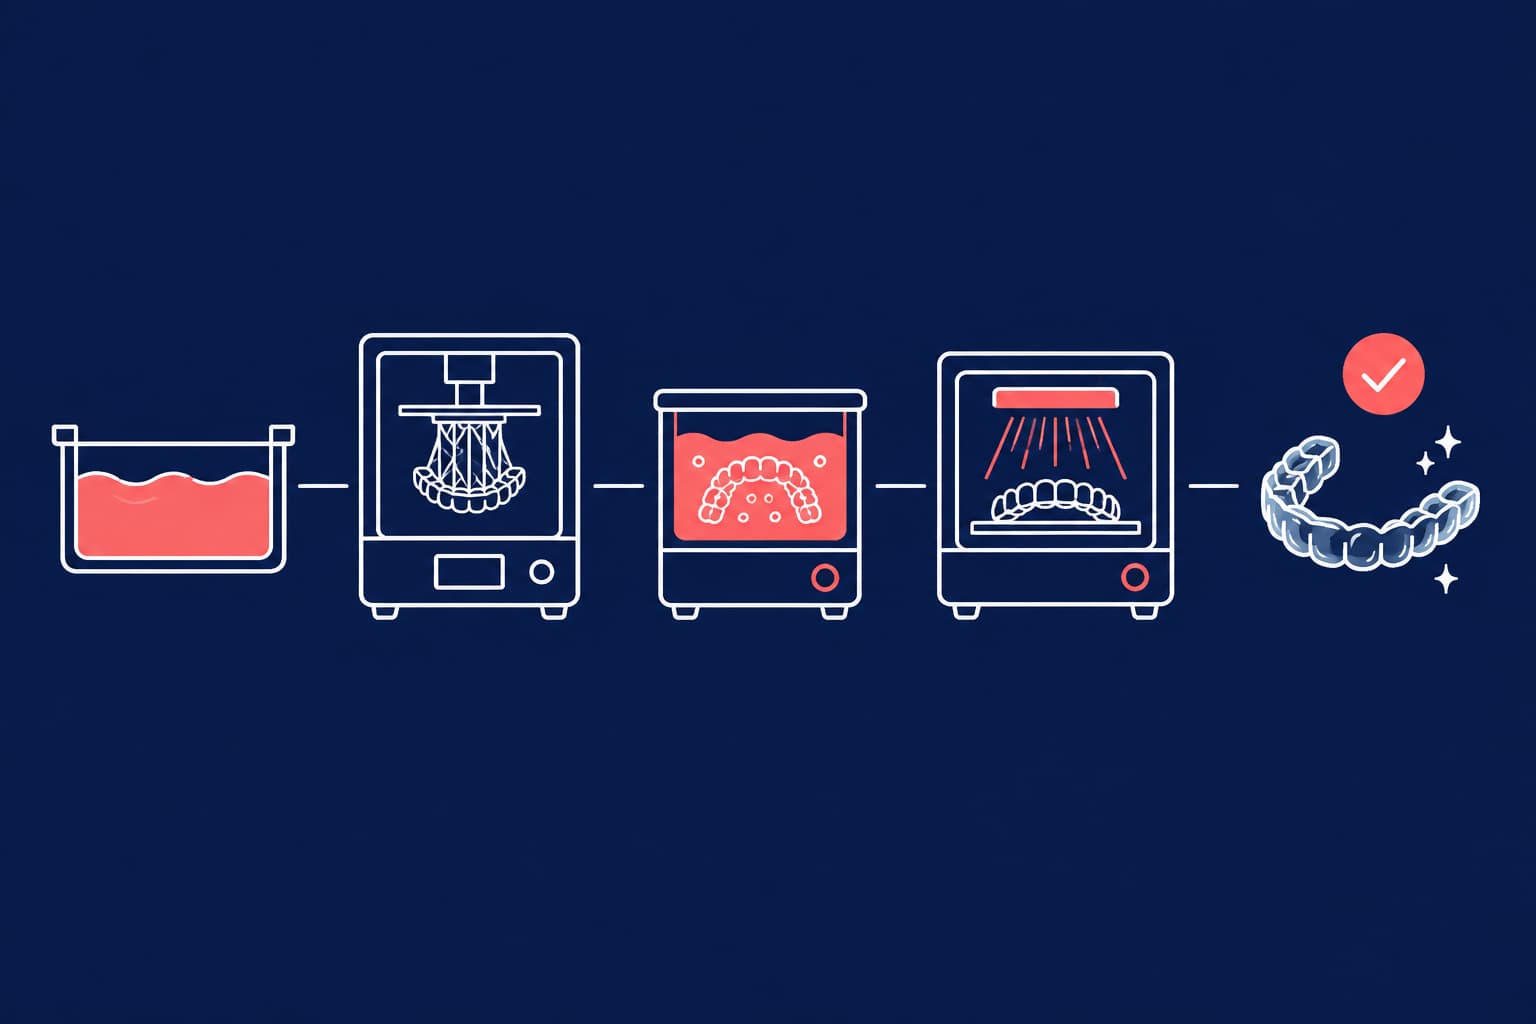
Vaskingen fjerner overskytende, klebrig resin fra overflaten, mens etterherdingen driver polymeriseringsgraden i dybden opp til det nivået biokompatibiliteten forutsetter. Begge trinn styres fullt og helt av brukeren.
Vasking. Forskning på alignermaterialer tyder på at selve rensemetoden er mindre kritisk enn at prosessen gjennomføres grundig. I en studie av Tera Harz TC-85 besto prøvene kravene i ISO 10993-5 uansett om de ble sentrifugert rene i 2, 4 eller 6 minutter (ved romtemperatur eller 55 °C), eller vasket manuelt i isopropanol. Forsøk med resiner til kroner, broer og proteser – som deler mye av den samme kjemien – viser at celleoverlevelsen øker markant når vasketiden forlenges fra 3 opp mot 90 minutter, både ved bruk av isopropanol og tripropylenglykolmonometyleter (TPGME). For en vannvaskbar kroneresin ga 20 minutters vannvask like gode biologiske verdier som organiske løsemidler.
Disse resultatene må likevel ikke misforstås som en generell dispensasjon: De understreker betydningen av grundig rensing, men overstyrer aldri produsentens bruksanvisning (IFU), som angir den eneste validerte protokollen for din spesifikke resin.
Etterherding. «Jo mer, desto bedre» gjelder ikke alltid ved herding. En systematisk oversikt fra 2025 over cytotoksisitet i printede alignere undersøkte fem studier (fire på TC-85 og én på TA-28). To av studiene fant overhodet ingen cytotoksisitet. Én studie rapporterte imidlertid mild celledød etter UV-herding kombinert med varme, mens en annen observerte økt cytotoksisitet etter forlenget herding i nitrogenkammer. Forfatterne konkluderte med at nøyaktig etterlevelse av produsentens instruksjoner er den klart tryggeste strategien.
Når det er sagt, viser tester på andre dentale resiner at underherding er en langt større risiko. For midlertidige restaureringsresiner falt levedyktigheten til keratinocytter dramatisk etter bare ett minutts herding, mens 10 til 20 minutter ga tilfredsstillende biologiske verdier. Målinger på printede kompositter viser at monomerutlekkingen stuper når herdetiden økes fra 0 mot 40 minutter (der utlekkingen konsekvent var høyere i etanolholdig væske enn i vann). Bruk av nitrogenatmosfære ga høyere konverteringsgrad og lavere celletoksisitet i en printet protesebaseresin, samtidig som forlenget nitrogeneksponering slo negativt ut i en alignerstudie. Hvilke parametere som fungerer, avhenger helt av den kjemiske formuleringen.
Materialtykkelse. Tykke objekter er vanskeligere å gjennomherde enn tynne skinner. En studie fra 2026 på LuxCreos DCA-resin benyttet produsentens 20-minutters UV-herdeprotokoll og oppnådde over 70 % celleoverlevelse gjennom hele spennet fra 0,5 mm helt opp til 6,0 mm godstykkelse. For massive konstruksjoner som en ganeekspander eller retainere med kraftig akrylplate, er slik tykkelsesspesifikk dokumentasjon avgjørende. Vår veiledning om 3D-printed palatal expanders viser hvordan slike apparaturer dimensjoneres, mens vår post-processing guide går grundigere inn på trinnene for rensing og herding.
Utstyrets egenskaper. Herdeprosessen står og faller på bølgelengde og lysintensitet (irradians). Bølgelengder på 385 og 405 nm matcher absorpsjonsspekteret til vanlige fosfinoksid-initiatorer. Bruker du en herdeboks uten riktig spektrum eller tilstrekkelig effekt, hjelper det lite å øke tiden på tidsuret. De viktigste tekniske kravene til utstyrsparken finner du i artikkelen how to choose an orthodontic 3D printer.
Hva sier forskningen: Direkteprintede versus termoformede alignere?
Det nøkterne svaret er at dokumentasjonen er lovende, men foreløpig begrenset, og nesten utelukkende basert på laboratoriestudier in vitro:
- Pratsinis et al. (2022) simulerte aldring av en printet aligner i avionisert vann over 14 dager. Ekstraktene viste ingen cytotoksisitet overfor humane gingivale fibroblaster ved konsentrasjoner på 20 %, 10 % eller 5 %, og ingen påvisbar østrogen aktivitet.
- En kunnskapsoppsummering av kommersielle alignerresiner fant at Tera Harz TC-85 DAC jevnt over presterer godt uten systematisk cytotoksisitet eller hormonforstyrrende effekter. Forfatterne påpekte likevel at det samlede forskningsgrunnlaget i praksis bare dekker tre kommersielle produkter.
- En studie fra 2025 viste svakere resultater under krevende testforhold: Tera Harz endte på 69,2 % celleoverlevelse etter 14 dager i spytt med 72 timers inkubasjon (like under grenseverdien på 70 %), mens en annen testet resin, Clear A, falt til 62,9 % etter 7 dager.
- En sammenlignende studie fra 2026 konkluderte med at konvensjonelle termoformede materialer og et polyamid 12-system gjennomgående holdt viabiliteten over 70 %, mens flere direkteprintede resiner falt i celleoverlevelse og viste moderat cytotoksisitet ved høye ekstraktkonsentrasjoner.
Tradisjonelle termoplaster er på sin side heller ikke kjemisk uplettede. I en massespektrometri-studie (LC-MS/MS) med kunstig spytt avga et anerkjent termoformet materiale (DURAN+) sporbare mengder av både BPA (154,6 pg/mL) og UDMA (154,8 pg/mL) etter det første døgnet. Til sammenligning lå en printet skinneresin (KeySplint Soft) under kvantifiseringsgrensen i de fleste prøvene, og etter én uke var ingen stoffer lenger detekterbare. Dette viser forskjeller mellom to konkrete materialer på spornivå, og kan ikke tas til inntekt for at termoforming generelt lekker mer enn printede skinner.
I tillegg endrer materialene seg under bruk i munnhulen. Alignere oppbevart i saltløsning nådde en vannabsorpsjon på hele 8,7 % etter 14 dager. En analyse av tre printresiner som ble eldet i 15 dager i et spyttsimulerende miljø, påviste utlekking av både restmonomerer og nedbrytningsprodukter, samtidig som de mekaniske egenskapene ble svekket over tid. En bredere teknologisk vurdering finner du i vår oversikt over direct 3D-printed orthodontic appliances.
Ingen av disse in vitro-studiene gir et fullstendig bilde av den langsiktige kliniske sikkerheten in vivo. Den redelige kommunikasjonen overfor pasienten er derfor: «Ingen holdepunkter for skadelige effekter under simulerte forhold» – snarere enn bastante påstander om at materialet er «garantert risikofritt».
Det regulatoriske rammeverket for klinikker og laboratorier i EU/EØS
En CE-merket resinflaske betyr ikke at enhver apparatur du produserer automatisk er CE-godkjent. En studie fra 2025 om direkteprintede alignere oppsummerte dette treffende: CE-merkingen for Tera Harz TC-85 forutsetter at den ferdige skinnen er fremstilt nøyaktig i tråd med produsentens validerte protokoll. Sertifiseringen dekker ikke resinen som et vilkårlig bearbeidet råstoff.
Under forordningen om medisinsk utstyr (MDR, forordning (EU) 2017/745) må du forholde deg til følgende prinsipper:
- Definisjonen av spesialtilpasset utstyr (custom-made device). Ifølge veiledningsdokumentet MDCG 2021-3 er en 3D-printet apparatur kun å anse som spesialtilpasset dersom den lages etter skriftlig anvisning fra en autorisert yrkesutøver, er skreddersydd til én spesifikk pasient, og ikke produseres industrielt i serie. Oppfyller apparaturen disse kravene, må produsenten (enten det er laboratoriet eller tannklinikken) følge prosedyrene i MDR vedlegg XIII og utstede en formell samsvarserklæring før produktet utleveres.
- Bruk av CE-merkede råmaterialer. MDCG-veiledningen tillater at råmaterialer eller halvfabrikata som inngår i et spesialtilpasset produkt, kan være CE-merket i seg selv. Men da plikter laboratoriet å følge materialprodusentens anvisninger slavisk under all bearbeiding.
- De generelle kravene til sikkerhet og ytelse (vedlegg I). Utstyret må beviselig være trygt, oppfylle sitt formål og ha et positivt nytte-risikoforhold. Virksomheten må ha et etablert system for risikostyring.
Sertifikater må kontrolleres aktivt – gyldigheten kan aldri forutsettes. En samsvarserklæring fra produsenten Graphy for TC-85DAC og TC-85DAW refererte opprinnelig til klasse IIa under det gamle direktivet (MDD 93/42/EØF) med utløpsdato 26. mai 2024, mens et separat dokument oppga klasse IIa under både MDD og MDR. I en regulatorisk redegjørelse fra juli 2025 bekreftet Graphy at de søkte om MDR-sertifisering for TA-28 i mars 2024, og at saksbehandlingstiden hos teknisk kontrollorgan (Notified Body) påvirket fremdriften. LuxCreo oppgir på sin side at DCA-resinen er sertifisert som MDR klasse IIa. Be alltid leverandøren om oppdaterte sertifikater, noter nummeret på teknisk kontrollorgan, og arkiver papirene i kvalitetssystemet. Husk at det er nasjonale myndigheter (i Norge: Direktoratet for medisinske produkter, DMP) som fører tilsyn med etterlevelsen.
Fem sjekkpunkter før du tar i bruk eller bytter resin
- Kontroller det godkjente formålet. Verifiser at resinen faktisk er sertifisert for apparaturtypen du skal lage (aligner, retainer, bittskinne eller bondingskinne), og at testingen dekker langvarig kontakt dersom materialet skal brukes til retainere.
- Krev oppdatert bruksanvisning (IFU) og gyldig sertifikat. Undersøk hvilket regelverk sertifiseringen hviler på (MDD eller MDR), sjekk utløpsdatoen, og kontroller listen over godkjente printere og herdeenheter.
- Følg den validerte protokollen slavisk. Bruk nøyaktig det angitte løsemiddelet, overhold vasketiden til sekundet, og match bølgelengde, eksponeringstid og eventuell gassatmosfære i herdeprosessen. Avviker du her, opphører produsentens juridiske garanti for biokompatibilitet, og ansvaret flyttes over på deg.
- Gå grundig gjennom sikkerhetsdatabladet (SDS). Sjekk hvilken fotoinitiator som benyttes, og se etter stoffer med CMR-klassifisering (kreftfremkallende, arvestoffskadelige eller reproduksjonstoksiske). Inneholder produktet TPO, må du be produsenten om dokumentasjon på restmengder etter fullført etterherding.
- Loggfør hver eneste produksjonsserie. Registrer resinens batchnummer, vasketid, dato for utskifting av løsemiddel, herdeparametere og intervaller for lysmåling av herdelampen. UV-dioder taper effekt over tid; en umerkelig reduksjon i lysstyrke kan gjøre en ellers validert herdeprosess utilstrekkelig.
Etabler faste rutiner for utskifting av vaskeløsemiddelet. Resinrester akkumuleres raskt i isopropanolen. En studie av dimensjonsstabilitet viste ingen signifikante avvik ved opptil 10 % resinkontaminering i badekaret, men tydelige feil fra 20 % og oppover. Selv om denne testen målte mekanisk presisjon og ikke toksisitet, vil et mettet løsemiddel gradvis miste evnen til å løse opp ureagerte monomerer fra overflaten.
Unntak fra disse retningslinjene: Kirurgiske bormaler og studiemodeller har langt kortere kontakttid og lavere risikoklasse, og følger derfor andre testkrav (LuxCreo klassifiserer for eksempel sin bormalresin under MDR klasse I). Resiner der produsenten eksplisitt utelukker intraoral bruk, må selvsagt aldri benyttes til pasientapparatur.
Krev sporbar dokumentasjon fra laboratoriet
Biokompatibilitet ved 3D-printing i kjeveortopedi er en ubrutt kjede. Det svakeste leddet er nesten aldri kjemien i den uherdede råvaren, men unøyaktigheter i vasking og etterherding. Før du starter opp et nytt pasientkasus med direkteprintede skinner, bør du be laboratoriet fremlegge gyldig sertifisering, den validerte etterbehandlingsprotokollen og en sporbar produksjonslogg for batchen. Nordicdens rådgir klinikker som vurderer overgangen fra tradisjonell termoforming til direkteprintede apparaturer. Vår guide to orthodontic 3D printing resins gir en grundig innføring i de ulike materialfamiliene. Skal du bestille ferdige apparaturer, kan du ta utgangspunkt i vår oversikt over 3D-printed retainers og kontakte oss med spesifikasjonene for apparaturen du ønsker en protokoll for.
Siste fra bloggen
Klargjøring av modeller for termoforming: Sjekkliste i 8 trinn for laboratoriet
Vedlikehold av dentale vakuumformere: Intervaller og feilsøking