En printresin er ikke biokompatibel i sig selv. Biokompatibilitet er en egenskab ved det færdige apparatur – resultatet af et samlet samspil mellem resinen, printeren, vaskeproceduren, efterhærdningen og den kliniske anvendelse. Når der står "biokompatibel" på flasken, dokumenterer det udelukkende, hvad producenten har opnået under sine egne, strengt validerede laboratorieforhold. Det er ingen garanti for kvaliteten af det apparatur, der kommer ud af dit eget rensebad og din hærdningsenhed.
Uanset om du ordinerer eller selv fremstiller printede alignere, retainere, ekspansionsapparatur eller indirekte bonding-trays, afgør følgende fem kontrolpunkter, om biokompatibiliteten rent faktisk holder i praksis:
| Kontrolpunkt | Hvad der skal verificeres | Hvorfor det er vigtigt |
|---|---|---|
| 1. Tilsigtet formål | Resinens indikation matcher apparaturets type og brugstid | Kontakttiden i mundhulen dikterer de påkrævede testkrav |
| 2. Certificering | Gyldigt CE-certifikat samt det underliggende regelsæt (MDD eller MDR) | Overgangsordninger og ældre direktivcertifikater udløber |
| 3. Efterbehandlingsprotokol | Renseopløsningsmiddel, vasketid samt efterhærdningens bølgelængde, tid og atmosfære | Ufuldstændig hærdning og restmonomerer udgør den største kliniske risiko |
| 4. Kemisk sammensætning | Fotoinitiatorer og deklarerede stoffer i sikkerhedsdatabladet | Visse stoffer, herunder TPO, er klassificeret som reproduktionstoksiske |
| 5. Procesdokumentation | Logførte vaske- og efterhærdningsparametre for hvert batch | Uden sporbar procesdokumentation kan overensstemmelse ikke eftervises |
Hvad betyder "biokompatibel" for en ortodontisk resin?
Det regulatoriske udgangspunkt er ISO 10993-1, som definerer biologisk sikkerhed som en løbende risikostyringsproces frem for en række enkeltstående afkrydsningstests. 2025-udgaven udgør standardens sjette revision. For dentale materialer suppleres denne af ISO 7405:2025, som fastlægger specifikke biologiske testmetoder og skal læses i tæt sammenhæng med ISO 10993-serien.
Apparaturets kontakttid med mundslimhinden afgør, hvilke biologiske endepunkter der skal dokumenteres:
- Kortvarig kontakt (limited): op til 24 timer.
- Forlænget kontakt (prolonged): fra 24 timer op til 30 dage.
- Langvarig kontakt (long term): over 30 dage samlet brugstid.
En ortodontisk retainer, der skal sidde i munden i månedsvis, falder per definition i kategorien for langvarig kontakt. Det stiller de højeste krav til den kemiske karakterisering; FDA kræver eksempelvis udtømmende ekstraktion (exhaustive extraction) frem for den kortere, forcerede ekstraktion (exaggerated extraction), som ellers accepteres ved kortvarig kontakt.
Den mest refererede laboratorietest er in vitro-cytotoksicitetstesten i henhold til ISO 10993-5. Her udsættes cellekulturer for materialet eller et ekstrakt heraf. Falder celleviabiliteten med mere end 30 % (hvilket svarer til en overlevelse under 70 % i forhold til en ubehandlet kontrolgruppe), regnes materialet for cytotoksisk. Sensibilisering vurderes særskilt efter ISO 10993-10:2021. Samtidig skal ortodontiske polymerer opfylde de mekaniske styrkekrav i ISO 20795-2:2013 for ortodontiske basispolymerer. Det er værd at understrege, at overholdelse af de mekaniske krav intet siger om frigivelsen af udvaskelige stoffer (leachables) – og omvendt.
I litteraturen støder man dog hurtigt på en væsentlig udfordring: cytotoksicitetsdata er notorisk svære at sammenligne på tværs af studier. Et scoping review fra 2026, der gennemgik 25 studier af printede alignere og retainere, påviste ekstraktionstider varierende helt fra 24 timer til 14 dage. 24 timer var langt det hyppigste valg (anvendt i 9 ud af de 19 studier med ekstraktion). At en resin klarer grænseværdierne efter et døgns udtræk, er imidlertid ingen garanti for, hvad materialet afgiver i uge to i mundhulen.
Hvor opstår den biologiske risiko?
Fotopolymerer til 3D-print er sammensat af acrylat-monomerer og -oligomerer, som bringes til at reagere via en fotoinitiator. Hvis polymeriseringen ikke forløber fuldstændigt, forbliver ureagerede monomerer og initiatorrester bundet i materialet, hvorfra de gradvist kan migrere ud i spyttet.
To stofgrupper kræver særlig opmærksomhed:
Restmonomerer. Urethandimethacrylat (UDMA) er den hyppigst forekommende monomer i printede alignere. Forskningsdata viser markante udsving i den mængde UDMA, der frigives fra prøve til prøve. Det er netop denne variation – snarere end et rent gennemsnitstal – der kalder på agtpågivenhed, da den understreger, hvor følsom processen er over for selv små procesafvigelser.
Fotoinitiatorer, særligt TPO. Diphenyl(2,4,6-trimethylbenzoyl)phosphinoxid (TPO) har længe været standardinitiatoren i dentale printresiner. TPO har imidlertid fået en harmoniseret EU-klassificering som reproduktionstoksisk i kategori 1B (H360Fd), gældende fra 1. september 2025, og stoffet har siden juni 2023 stået på REACH-kandidatlisten over særligt problematiske stoffer (SVHC). Inden for kosmetik blev TPO totalforbudt den 1. september 2025 i henhold til forordning (EU) 2025/877.
Her gælder det om at holde tungen lige i munden: Kosmetikforbuddet rammer ikke automatisk medicinsk udstyr, og der findes intet generelt EU-forbud mod TPO i dentale resiner. Men klassificeringen skærper kravene markant til den kliniske risikovurdering under MDR (forordningen om medicinsk udstyr). Det er også baggrunden for, at flere råvareproducenter i dag skifter til alternativer som TPO-L, der i tidlige in vitro-studier har udvist glimrende biokompatibilitet og farvestabilitet. Her er der dog indtil videre tale om laboratoriedata frem for langvarig klinisk opfølgning.
Heldigvis viser studier af rest-TPO i fuldt udhærdede emner et beroligende mønster: Selvom den flydende resin indeholder TPO i koncentrationer langt over de toksikologiske grænser, reducerer en korrekt gennemført hærdning udvaskningen til et absolut minimum, hvor den reelle toksikologiske risiko er forsvindende lille. Budskabet er entydigt: Efterhærdningen er din afgørende sikkerhedsbarriere.
Efterbehandlingen afgør det endelige resultat
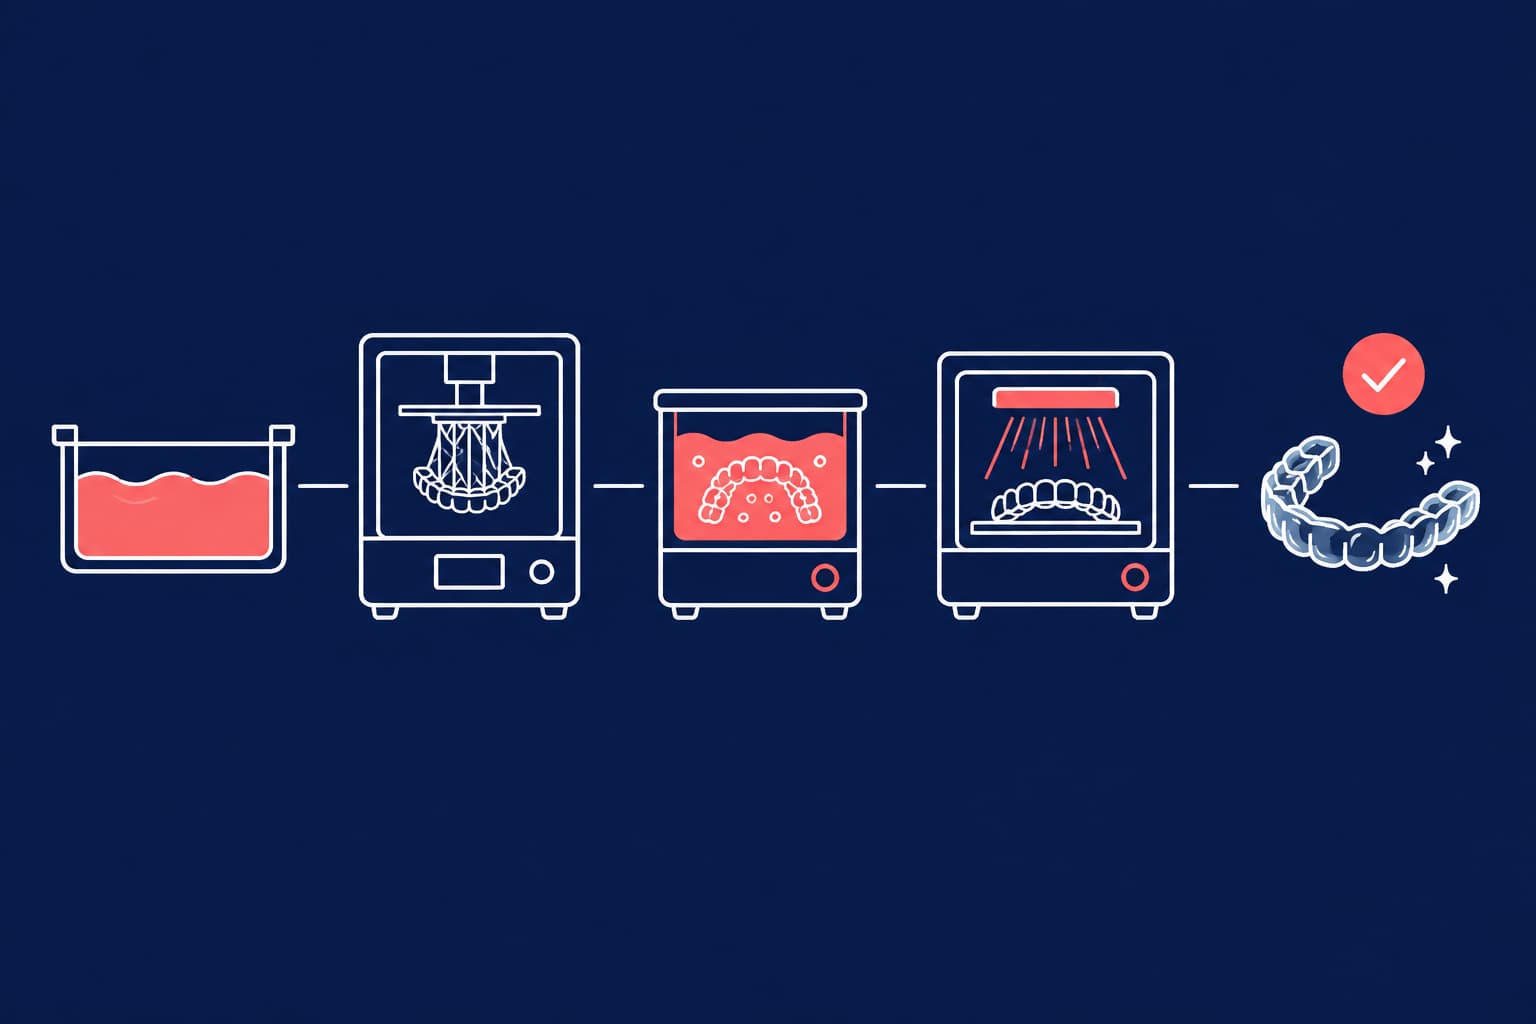
Vaskeproceduren opløser og fjerner uhærdet monomerfilm fra overfladen, mens efterhærdningen driver polymeriseringen til ende i dybden af emnet. Begge trin ligger 100 % i operatørens hænder.
Vask. Erfaringer fra alignerproduktion viser, at selve rensemetoden er mindre afgørende end at køre processen fuldt ud. I en undersøgelse af alignermaterialet Tera Harz TC-85 overholdt skinnerne samtlige grænser i ISO 10993-5, uanset om de blev renset via centrifugering (i 2, 4 eller 6 minutter ved stuetemperatur eller 55 °C) eller ved manuelt ultralydsbad i isopropylalkohol (IPA). Undersøgelser af andre dentale resiner viser dog, at celleviabiliteten stiger støt, når vasketiden øges fra 3 til op mod 90 minutter i enten IPA eller TPM (tripropylenglycolmonomethylether). For vandvaskbare resiner har 20 minutters vandrensning vist sig fuldt på højde med organiske opløsningsmidler.
Disse laboratorieresultater må dog aldrig tages som et fripas til at eksperimentere på egen hånd. De illustrerer de kemiske dynamikker, men i den kliniske hverdag er det udelukkende producentens validerede brugsanvisning (IFU), der er gældende.
Efterhærdning. Mere lys og varme er ikke nødvendigvis bedre. En systematisk oversigt fra 2025 over cytotoksicitet ved printede alignere (omfattende fem studier af materialerne TC-85 og TA-28) viste et nuanceret billede: To studier fandt ingen cytotoksisk respons, ét påviste mild cytotoksicitet efter kombineret UV- og varmehærdning, og et fjerde fandt øget cytotoksicitet efter overdreven UV-eksponering i nitrogenkammer. Konklusionen var klar: Den sikreste vej til biokompatibilitet er nøje overholdelse af producentens specificerede parametre.
Underhærdning er dog uden sammenligning den største fare. Forsøg med provisoriske resiner har vist, at blot ét minuts efterhærdning efterlader materialet stærkt celletoksisk, mens 10–20 minutter bringer viabiliteten op på et acceptabelt niveau. Ligeledes falder udvaskningen af monomerer markant i printede kompositter, når hærdningstiden hæves. Nitrogenatmosfære kan i visse resintyper forbedre konverteringsgraden i overfladen markant ved at eliminere iltinhibering – men effekten er stærkt materialespecifik.
Godstykkelse. Tykkere emner absorberer lys og er langt sværere at gennemhærde end tynde skaller. I et studie af DCA-harpiks fra LuxCreo klarede materialet celletesten med over 70 % levedygtighed ved samtlige tykkelser fra 0,5 mm op til 6 mm ved standard 20 minutters UV-efterhærdning. For massive konstruktioner – såsom skelettet på en ganeekspander eller akrylpartiet på en modificeret Hawley-retainer – er specifik dokumentation for store godstykkelser uundværlig. Vores gennemgang af 3D-printede ganeekspandere belyser konstruktionskravene nærmere, mens vores guide til efterbehandling i ortodonti gennemgår rense- og hærdeprocesserne trin for trin.
Valg af hærdningsenhed. Efterhærdning handler om specifikke bølgelængder og tilstrækkelig lysintensitet (irradians). Bølgelængder på 385 nm og 405 nm er afstemt efter absorptionsspektret for gængse phosphinoxid-initiatorer. Anvender man en hærdelampe, der ikke rammer materialets spektrum, vil emnet forblive underhærdet, uanset hvor længe man bestråler det. Skal du investere i nyt udstyr, finder du en dybdegående gennemgang i artiklen om, hvordan du vælger en ortodontisk 3D-printer.
Hvad viser evidensen for printede og termoformede alignere?
Svaret er ærligt: Evidensen for direkte printede skinner er særdeles lovende, men den hviler fortsat primært på kortsigtede in vitro-forsøg frem for flerårige kliniske kohorter.
- Pratsinis et al. (2022) undersøgte printede alignere ældet i deioniseret vand i 14 dage. Udtrækkene udviste ingen cytotoksicitet over for humane gingivale fibroblaster og ingen østrogen aktivitet i celleassays.
- En sammenfattende oversigt over kommercielle alignerresiner viste, at Tera Harz TC-85 DAC konsekvent klarede biokompatibilitetstests uden målbar østrogen respons – om end forfatterne understregede, at den samlede evidensbase på markedet fortsat er begrænset til ganske få resiner.
- Et studie fra 2025 udfordrede materialerne under mere aggressive testbetingelser: Her faldt TC-85 til en levedygtighed på 69,2 % efter 14 dage i spyt med 72 timers celleinkubation (lige under grænseværdien på 70 %), mens en anden resin, Clear A, landede på 62,9 % efter blot 7 dage.
- Et sammenlignende studie fra 2026 viste, at konventionelle termoformede materialer samt et polyamid-12-system generelt opretholdt over 70 % celleviabilitet, hvorimod flere direkte printede resiner udviste tendens til moderat cytotoksicitet ved høje ekstraktkoncentrationer.
Termoformede plastskinner er dog heller ikke fuldstændig inerte. Ved massespektrometri (LC-MS/MS) er der i kunstigt spyt påvist lave koncentrationer af både BPA (154,6 pg/mL) og UDMA (154,8 pg/mL) fra traditionelle DURAN+-folier efter det første døgn. Til sammenligning lå udvaskningen fra den printede skinneresin KeySplint Soft under detektionsgrænsen, og efter en uge var alle målinger fuldstændigt rene.
Mundhulemiljøet slider hårdt på polymerer. Alignere lagt i saltvandsopløsning optager væske over tid (op mod 8,7 % vandoptag efter to uger). Ligeledes påviste et 15-dages ældningsstudie i spytsimuleringsvæske, at printresiner løbende afgiver nedbrydningsprodukter parallelt med et fald i materialets mekaniske stivhed. Læs mere om styrker og svagheder ved additiv fremstilling i oversigten over direkte 3D-printet ortodontisk apparatur.
Den kliniske konklusion, man kan videregive til sine patienter, er derfor nøgtern: Materialerne udviser "ingen tegn på skadelige effekter under de testede forsøgsbetingelser" – hvilket er noget andet end en garanti for absolut, livslang bivirkningsfrihed.
De regulatoriske rammer for laboratorier og klinikker i EU
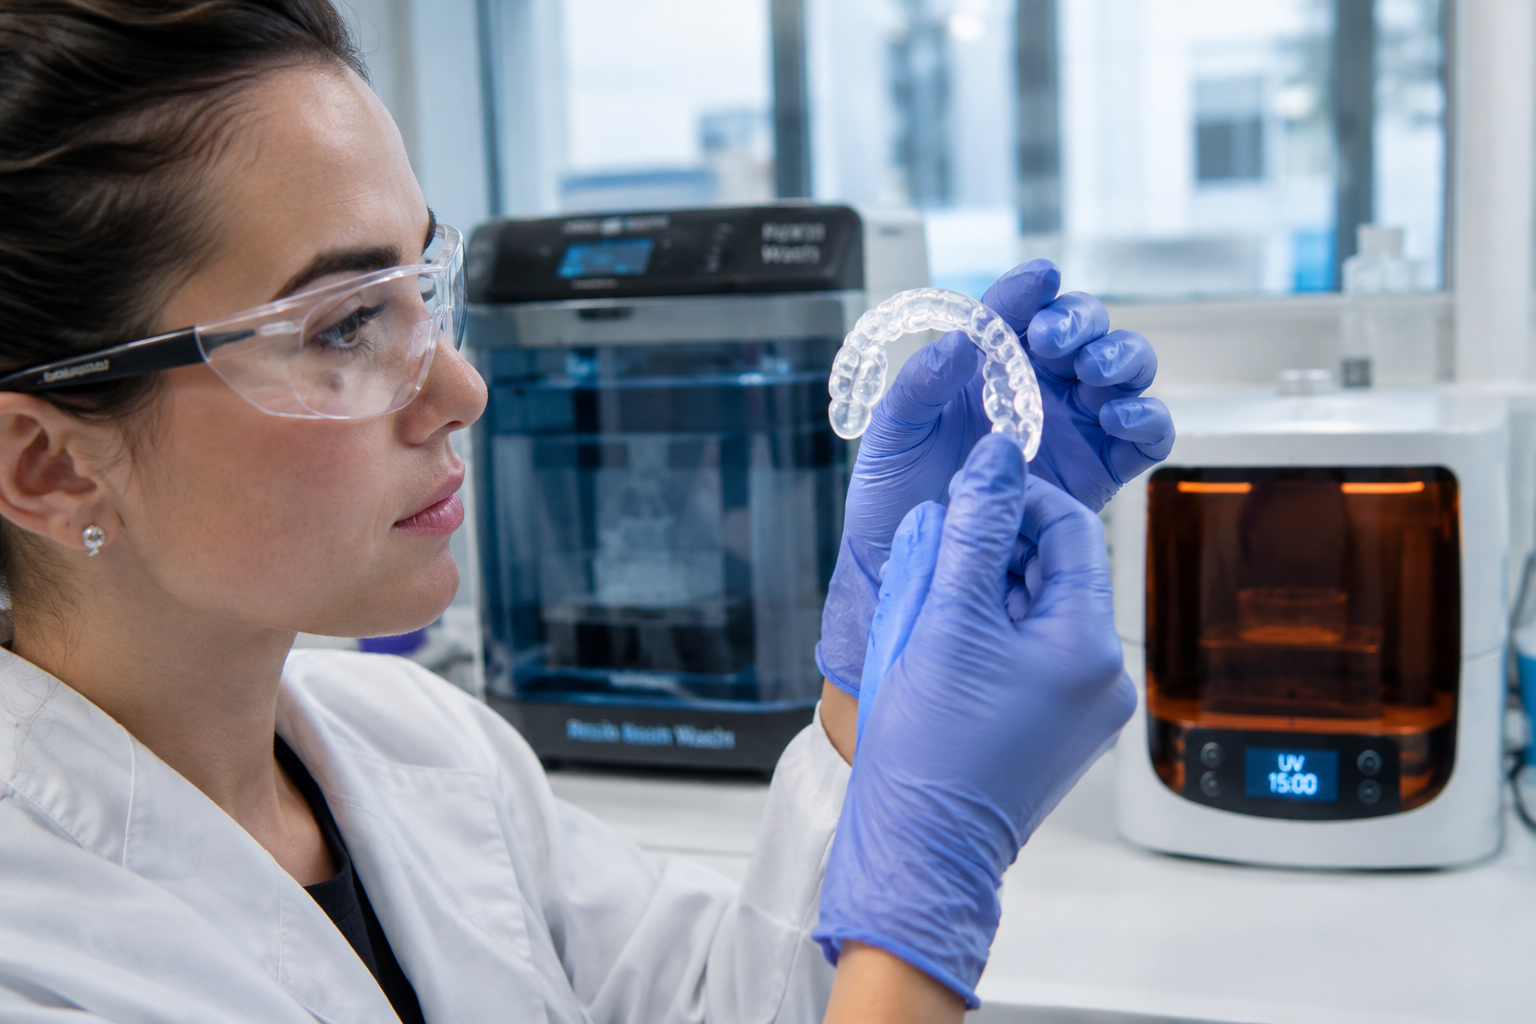
At en råharpiks på flaske bærer et CE-mærke, gør ikke automatisk det færdige apparatur lovligt. Som et studie af direkte printede alignere præcist formulerede det i 2025: CE-mærkningen af råmaterialet (såsom Tera Harz TC-85) er udelukkende gyldig for færdige apparaturer, der er produceret i punktlig overensstemmelse med den godkendte procesprotokol.
Under den europæiske forordning om medicinsk udstyr (MDR 2017/745) er følgende principper afgørende:
- Specialfremstillet udstyr er defineret snævert. Ifølge EU-vejledningen MDCG 2021-3 kan et 3D-printet apparatur kun klassificeres som medicinsk udstyr efter mål (custom-made device), hvis det er fremstillet på baggrund af en specifik ordination fra en autoriseret sundhedsperson, er tiltænkt én bestemt patient og ikke masseproduceres på industrielle linjer. I så fald skal fremstilleren efterleve kravene i MDR Bilag XIII og udfærdige en skriftlig overensstemmelseserklæring, før udstyret udleveres.
- Brug af CE-mærkede råvarer. Vejledningen tillader, at delkomponenter eller råmaterialer til specialfremstillet udstyr er CE-mærkede på forhånd, men producentens anvisninger (IFU) skal følges slavisk under hele forarbejdningen.
- Kravene i Bilag I gælder altid. Apparaturet skal være sikkert, fungere efter hensigten og have en dokumenteret acceptabel risikoprofil. Klinikken eller laboratoriet skal føre et struktureret risikostyringssystem for produktionen.
Kontrollér altid certifikatets gyldighed. En EF-overensstemmelseserklæring for Graphy TC-85 angav klasse IIa-godkendelse under det gamle medicindirektiv (MDD 93/42/EØF) med udløb i maj 2024. Siden har overgangsregler og MDR-ansøgninger forskudt tidslinjerne for mange leverandører. Andre producenter, som LuxCreo, markedsfører deres DCA-harpiks som certificeret under MDR Klasse IIa.
Bed altid din materialeleverandør om det officielle certifikat udstedt af det bemyndigede organ (notified body), og arkivér det i din kvalitetshåndbog. Det er Lægemiddelstyrelsen i Danmark, der fører tilsyn på området, og ved tvivlsspørgsmål bør du søge regulatorisk rådgivning, før du ændrer i et etableret workflow.
5 kontrolpunkter, før du tager en resin i brug eller skifter materiale
- Afstem det kliniske formål. Verificér, at materialet er specifikt godkendt til det pågældende apparatur (aligner, retainer, bideskinne eller aftryksske). For retainere skal dokumentationen udtrykkeligt dække langvarig kontakt (> 30 dage).
- Indhent gældende certifikat og IFU. Tjek, om certifikatet hviler på det gamle direktiv (MDD) eller forordningen (MDR), kontrollér udløbsdatoen, og gennemgå listen over printere og hærdere, som producenten officielt har valideret materialet til.
- Følg efterbehandlingsprotokollen slavisk. Brug udelukkende det foreskrevne rensemiddel, og overhold tider, lysbølgelængder og krav til atmosfære (f.eks. nitrogen) under hærdningen til punkt og prikke. Afviger du fra protokollen, overtager du selv det fulde producentansvar for apparaturets biologiske sikkerhed.
- Gransk sikkerhedsdatabladet (SDS). Find ud af, hvilken fotoinitiator der anvendes, og kontrollér for CMR-klassificerede stoffer. Indgår TPO i recepturen, bør du bede producenten om data på udvaskningsniveauer for det færdighærdede materiale.
- Logfør samtlige batches. Opret en produktionslog, der registrerer resinens batch- og lotnummer, dato for udskiftning af rensealkohol, specifik vaske- og hærdetid samt datoer for kontrolmåling af hærdelampernes lysintensitet. Lyskilder ældes med tiden, hvilket ubemærket kan føre til underhærdede apparaturer.
Husk faste rutiner for udskiftning af rensevæske. I takt med at der vaskes emner, mættes isopropylalkoholen med opløst restresin. Undersøgelser viser, at mætningsgrader over 10–20 % ikke blot påvirker apparaturets dimensionelle præcision, men også forringer væskens evne til at fjerne frie restmonomerer fra overfladen.
Bemærk: Kirurgiske guides og modeller hører til i andre risikoklasser og har andre kontakttider. En guide-resin er ofte klassificeret som MDR Klasse I på grund af den kortvarige anvendelse. Resiner beregnet til modeller må derimod aldrig anvendes til intraorale apparaturer, uanset hvor stærke de virker.
Bed laboratoriet om reel dokumentation – ikke blot salgsløfter
Biokompatibilitet ved 3D-print i ortodonti er en ubrudt proceskæde. Det svageste led er sjældent formuleringen på råvareflasken, men derimod rense- og hærdeprocessen i laboratoriet. Før du outsourcer dine direct-print-cases, bør du bede dit tandtekniske laboratorium om at fremlægge resinens aktuelle certifikater, den validerede efterbehandlingsprotokol samt dokumentation for deres batchkontrol.
Hos Nordicdens hjælper vi klinikker med en sikker og veldokumenteret overgang fra termoformning til direkte 3D-printede apparaturer. Få et overblik over de tilgængelige materialer i vores guide til ortodontiske 3D-print-resiner, før du planlægger dit næste tilfælde. Arbejder du specifikt med retention, kan du læse videre i artiklen om 3D-printede retainere og kontakte os for rådgivning om validerede kliniske protokoller.