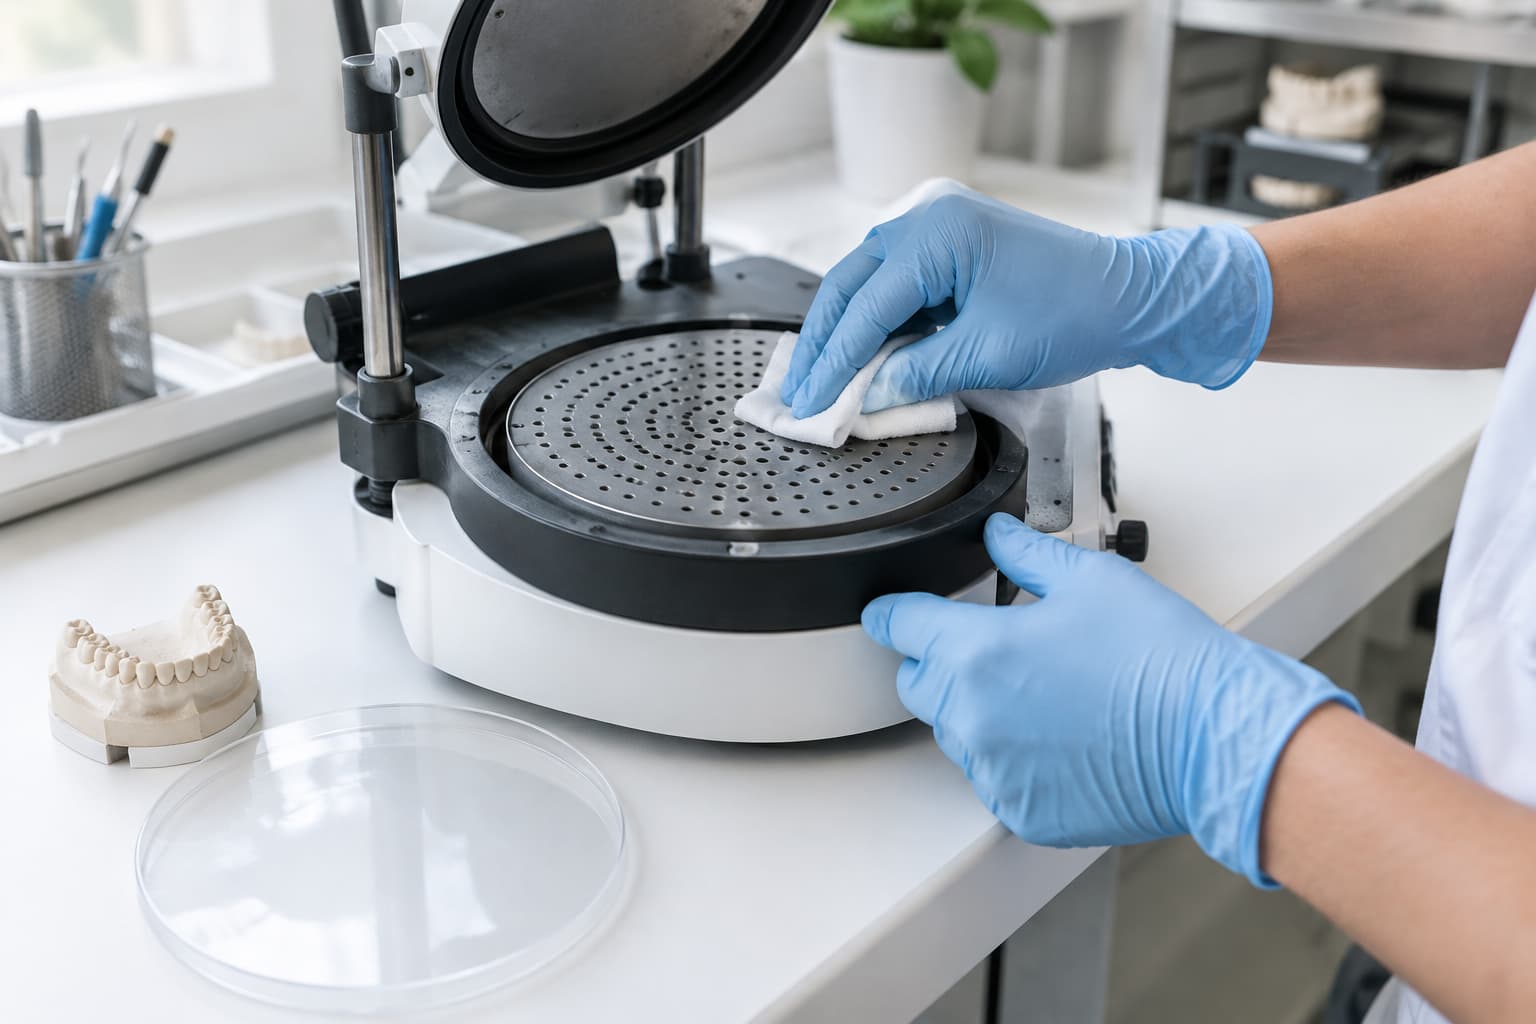
Lämpömuovatun kojeen tarkkuus riippuu aina suoraan sen alla olevasta mallista. Ennen laiteasetusten muuttamista mallista kannattaa varmistaa kuusi perusasiaa: materiaalina on kova, ilmaa läpäisevä kipsi (tai täysin kovettunut ja kuiva tulostettu malli), malli on trimmattu riittävän matalaksi, sen pohja on tasainen, siinä ei ole haitallisia allemenoja eikä ilmakuplia, ja pintaan on levitetty erotusaine. Suurin osa hammaslaboratorioiden muovausongelmista – liian ohuet inkiisaalisärmät, kuplat, alipainelukot tai malliin jumiutuvat retentiokalvot – johtuu nimenomaan puutteista mallissa, ei itse lämmityslaitteesta.
Tässä oppaassa käydään läpi, miten malli valmistellaan retentiokojeiden, oikomiskalvojen ja purentakiskojen tyhjiö- tai painemuovaukseen, miksi kukin työvaihe on kriittinen ja millä tavoin eri materiaalivalmistajien ohjeistukset poikkeavat toisistaan.
Tarkistuslista pähkinänkuoressa
| Vaihe | Tavoite | Mitä virhettä vältetään |
|---|---|---|
| 1. Materiaali | Kova kipsi (tyyppi 3), ilmaa läpäisevä rakenne | Kipsipölyn tarttuminen kojeeseen, puutteellinen muotoutuminen |
| 2. Korkeus | Noin 19 mm Essix-muoveille; 20–25 mm Zenduran ohjeiden mukaan | Kalvon liiallinen oheneminen, inkiisaalisärmien heikkous |
| 3. Pohja | Tasainen, sivut 90° kulmassa tai loivasti ulospäin levenevät | Alipainelukko, mallin keikkuminen alustalla |
| 4. Suulaki | Poistettu kokokaaren malleista | Tarpeeton muovaussyvyys ja kalvon venyminen |
| 5. Allemenot | Peitetty, erityisesti syvät allemenot | Kalvon liiallinen oheneminen, kojeen jumiutuminen malliin |
| 6. Pinta | Kuplat poistettu tai täytetty, terävät särmät pyöristetty | Kalvon pintaviat, muovin repeytyminen |
| 7. Kosteus | Ei märkää pintaa; noudata levyvalmistajan ohjeita | Kuplat ja höyryjäljet muovissa |
| 8. Erotusaine | Erotusaine tai silikonisuihke | Hampaiden murtuminen kojetta irrotettaessa |
Valitse oikea mallimateriaali
Erkodentin lämpömuovausohjeissa suositellaan tyypin 3 kovaa kipsiä, ja myös Dentsply Sironan tyhjiömuovausoppaassa edellytetään laadukasta, kovaa ja tiivispintaista kipsiä. Syy on puhtaan käytännöllinen: pehmeämmät kipsilaadut murenevat helposti, jolloin hienojakoinen kipsipöly voi painua kiinni valmiin kojeen sisäpintaan.
Toinen tärkeä mutta usein unohdettu vaatimus on ilmanläpäisevyys. Erkodent korostaa, että kipsin on oltava huokoista, jotta ilma pääsee poistumaan. Muoviset tai lakatut mallit eivät läpäise ilmaa, jolloin levyn ja mallin väliin jäävä ilma estää kalvoa adapteroitumasta tiiviisti mallin pintaan. Kipsimallia ei siis pidä koskaan lakata sen "suojaamiseksi" ennen muovausta.
Purentakiskoja valmistettaessa Erkodent suosittelee mallin upottamista teräskuuliin niin, että vain varsinainen muovattava alue ja 3 mm sen alapuolelta jäävät näkyviin.
Trimmaa malli matalaksi ja pohja tyhjiömuovaukseen sopivaksi
Mallin korkeus on sen mitoista kriittisin. Jokainen millimetri, jonka levy joutuu venymään alaspäin, ohentaa materiaalia.
Erkodent antaa karkeaksi nyrkkisäännöksi sen, että materiaalin vahvuudesta katoaa 20–25 % mallin ensimmäisen korkeussenttimetrin aikana ja 30–40 % kahden senttimetrin kohdalla. Käytännössä 0,75 mm:n levy ohenee seuraavasti:
- 1 cm:n korkeudella jäljellä on noin 0,56–0,60 mm.
- 2 cm:n korkeudella jäljellä on enää noin 0,45–0,53 mm.
Nämä luvut ovat suuntaa-antavia, mutta ne vastaavat varsin tarkasti tutkimustuloksia. Esimerkiksi eräässä PETG-kalvoja käsitelleessä tutkimuksessa 0,75 mm:n levyn keskimääräiseksi paksuudeksi mitattiin muovauksen jälkeen 0,41 mm (54,7 % alkuperäisestä).
Tavoitekorkeus riippuu käytettävästä järjestelmästä. Dentsply Sironan Essix-ohje neuvoo trimmaamaan mallit noin 19 mm:n (¾″) korkuisiksi. Valmistajan tyhjiömuovausoppaassa liian korkea malli nostetaankin ensimmäiseksi tarkistuskohteeksi, jos inkiisaalisärmät jäävät liian ohuiksi. Zenduran levyohjeissa puolestaan suositellaan 20–25 mm:n korkeutta. Jos kalvovalmistajalla on oma suosituksensa, noudata sitä. Yleisenä ohjeena mallin kokonaiskorkeus kannattaa pitää 19–25 mm:n rajoissa.
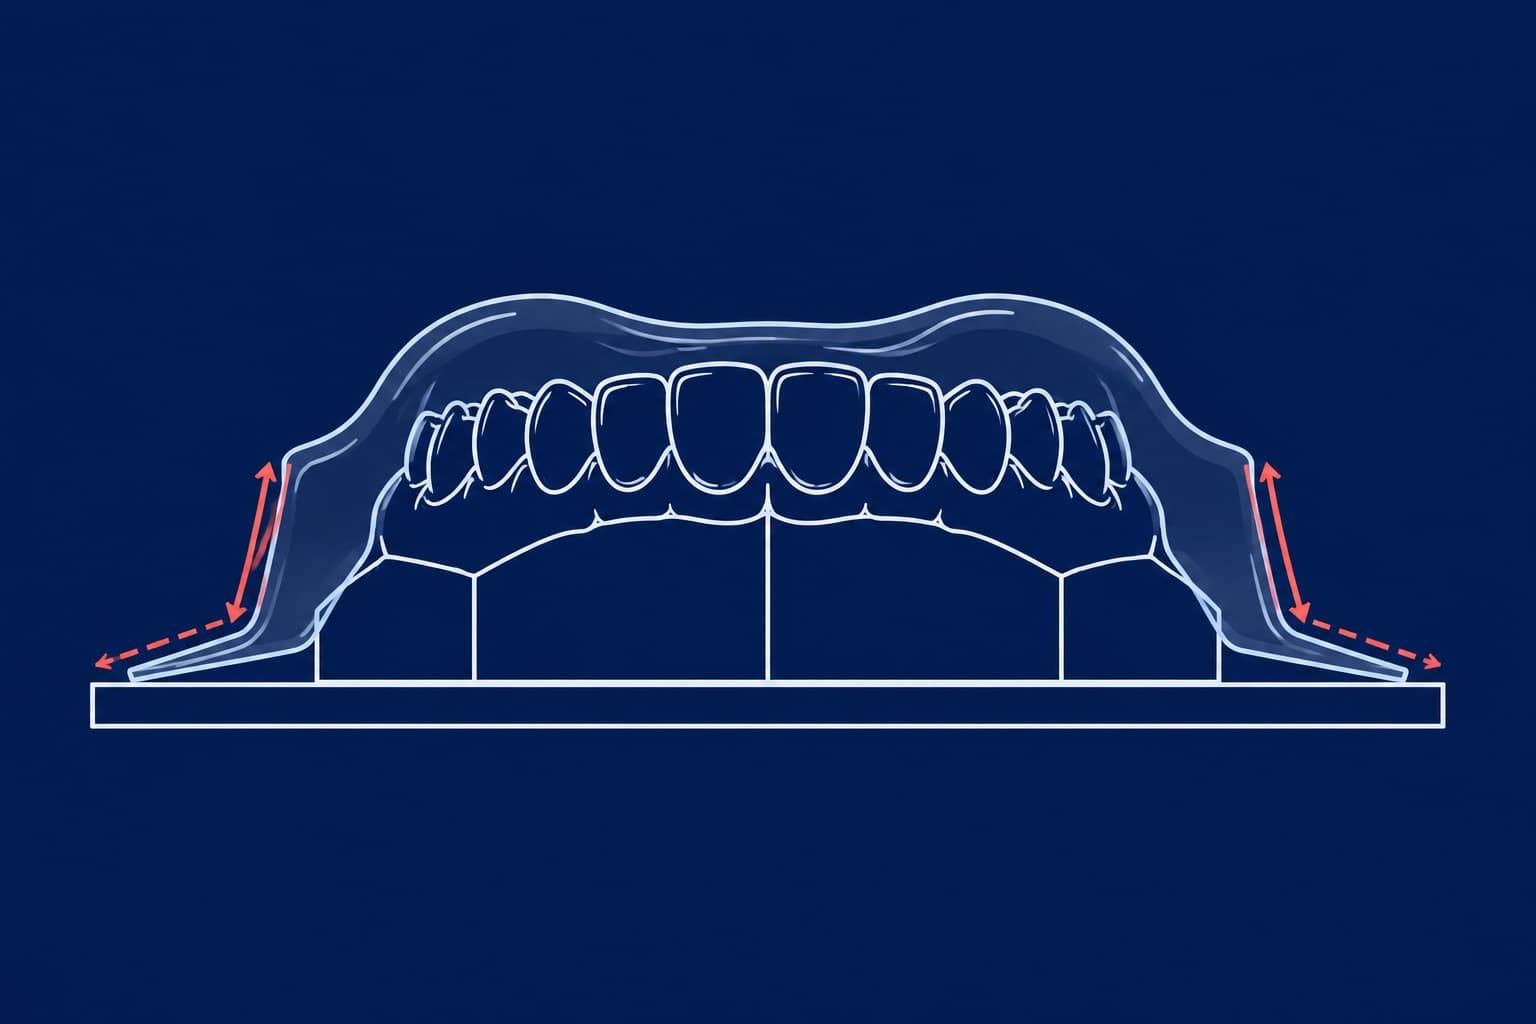
Pohjan muotoilu on yhtä lailla ratkaisevaa:
- Trimmaa pohja täysin tasaiseksi, jotta malli pysyy vakaasti paikallaan laitteen alustalla (sekä Erkodent että Scheu vaativat tasaista pohjaa).
- Muotoile sivureunat 90 asteen kulmaan. Dentsply Sirona varoittaa, että pohjaan leikatut viisteet ja allemenot muodostavat alipainelukon, jolloin kojetta on hankala irrottaa.
- Mallin reunoihin voi mahdollisuuksien mukaan hioa loivan, muutaman asteen laajenemisen alaspäin.
- Poista suulakialue kokokaaren malleista (Dentsply Sironan Essix-ohjeistus).
- Trimmaa pois ylimääräiset anatomiset alueet, kuten ulompi eteinen ja suunpohja, sekä kipsin terävät reunat (Erkodent).
Peitä allemenot ja korjaa mallin pinta
Allemenoihin painuessaan levy venyy syvennyksiin, joista valmis koje ei irtoa ehjänä. Erkodent suosittelee lisäksi kallistamaan sellaisia malleja, joissa on voimakkaita allemenoja, jotta kalvo ei veny liikaa ja ohene kriittisistä kohdista. Jäykkien ja kovien materiaalien kohdalla Scheu suosittelee duplikaattimallin käyttöä, sillä työmallin syvät allemenot voivat vääntää muovia ja murtaa kipsihampaita.
Muista peittää:
- Syvät allemenot tarkoitukseen varatulla sulkumassalla (kuten Erkodentin Erkogum tai Scheun silikonipohjainen Sil-Kitt).
- Hammasväliköt ja siltojen väliosat Scheun painemuovausohjeiden mukaisesti.
- Hampaattomat harjanteet ja kaikki alueet, joissa allemeno estäisi kojeen sujuvan asettumisen tai poistamisen.
Tarkista tämän jälkeen mallin pinta. Hio kipsimallista mahdolliset valukuplat ja täytä pienet huokoset ja pinnan epätasaisuudet sulkuvahalla Erkodentin suositusten mukaan. Pienikin kipsikupla mallissa painautuu valmiin kojeen sisäpintaan ja aiheuttaa potilaan hampaaseen epämukavan painepisteen.
Tärkeä huomio: Älä käytä sulkumassaa liikaa, jotta kojeen kliininen istuvuus ei kärsi. Oikomiskalvoissa ja kiinnikemallineissa (attachment templates) tarkka anatominen istuvuus on toiminnan perusedellytys; peitä siksi vain ne kohdat, joita levy ei luonnostaan pysty myötäilemään ilman vaurioriskiä.
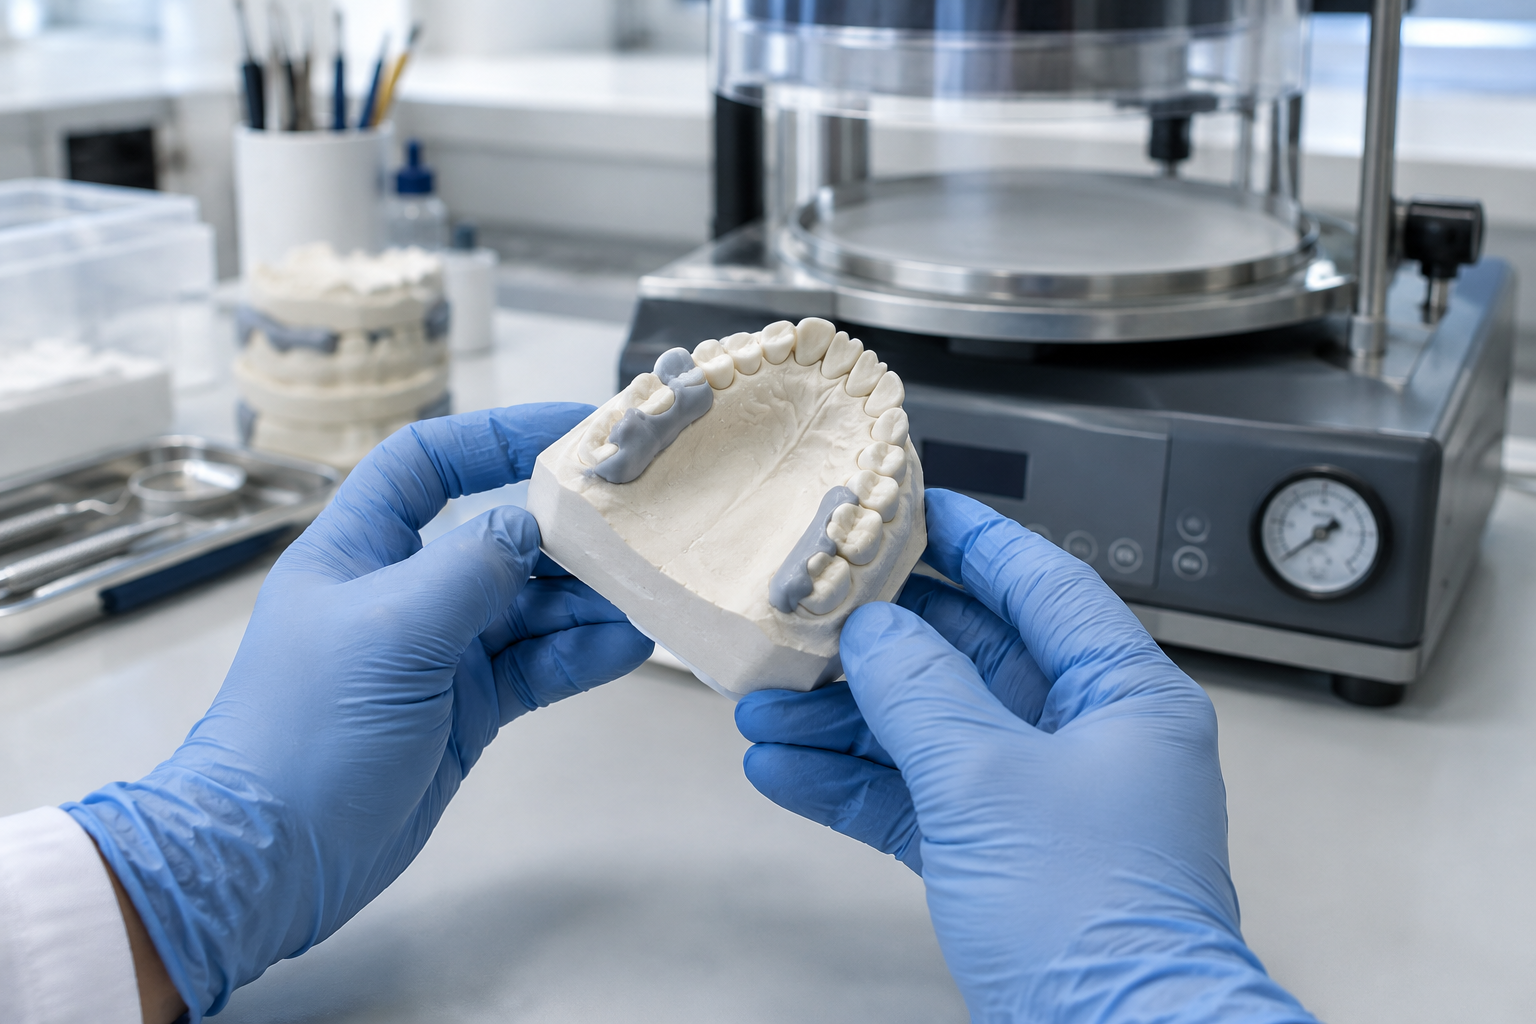
Kosteus: valmistajien ohjeet poikkeavat toisistaan
Mallin kosteuden suhteen eri valmistajien ohjeet poikkeavat toisistaan, joten luotettavin tapa on aina tarkistaa käytettävän levyn valmistajan ohjeistus.
- Erkodent: kova kipsi saa sisältää jäännöskosteutta, mutta se ei saa olla märkää.
- Dentsply Sironan tyhjiömuovausopas ja Zendura: kipsimallin tulee olla täysin kuiva (kuten myös tulostetun mallin huolellisesti jälkikovetettu ja kuiva).
- Scheu: kovaelastisen Duran+-levyn kohdalla kipsimallit suositellaan kastelemaan vedellä tai eristämään ennalta, jotta kisko irtoaa vaivattomasti. Bioplast-levyn kipsimalliohjeissa malli taas neuvotaan upottamaan hetkeksi veteen.
Koska eri materiaalit reagoivat irrotettaessa eri tavoin, valmistajien erot ovat perusteltuja. Yleissääntönä on kuitenkin syytä pitää sitä, ettei muovausta tehdä koskaan suoraan juuri valatulla tai märällä kipsimallilla. Vettä kannattaa käyttää irrotuksen apuna ainoastaan silloin, kun kalvomateriaalin valmistaja nimenomaisesti niin ohjeistaa.
Käytä erotusainetta ja irrota malli varoen
Dentsply Sirona suosittelee mallin käsittelemistä Trim-Ritella tai vastaavalla bioyhteensopivalla erotusaineella, jottei lämmin muovi tartu kipsiin kiinni. Zendura suosittelee nestemäistä folioerotusainetta tai mallinerotusainetta. Joissakin hammaslääkäreille suunnatuissa oppaissa neuvotaan käyttämään silikonisuihketta ja viistämään mallin päitä irrotuksen helpottamiseksi. Tavoite on aina ehjä malli kojeen irrottamisen jälkeen.
Kojetta irrotettaessa ylimääräinen muovi kannattaa leikata auki ennen kuin koje yritetään vääntää irti mallista. Scheun purentakisko-ohjeessa levy neuvotaan leikkaamaan säteittäisesti reunoilta sisäänpäin ja tekemään vasta sen jälkeen karkea trimmus. Tulostetuille malleille suunnatussa SprintRayn retentiokalvojen työnkulussa tehdään kevennysviilto ja kalvoa nostetaan kevyesti vuorotellen kahdelta eri suunnalta välttäen vääntäviä kiertoliikkeitä. Sama periaate suojaa kipsimallin herkkiä etuhampaita murtumiselta.
Huomioitavaa tulostettujen hartsimallien kohdalla
Tulostetut mallit muuttavat kahta edellä mainittua perussääntöä:
Ensinnäkin ne eivät läpäise ilmaa lainkaan. Siksi Scheu neuvoo upottamaan tulostetut työmallit laitteen pelletteihin aina suulakea myöten, jotta ilma pääsee poistumaan mallin alta. Tulostetuissa malleissa on myös oma kosteusriskinsä: IPA-pesuaineen jäämät tai kovettumaton hartsi alkavat höyrystyä lämmittimen alla ja pilaavat kalvon pinnan.
Tulostetuille malleille onkin kolme ehdotonta vaatimusta: perusteellinen jälkikovetus, huolellinen kuivaus IPA-pesun jälkeen ja pohjan trimmaus 20–25 mm:n korkeuteen. Puutteellinen jälkikovetus johtaa helposti mallin pehmenemiseen ja vääntymiseen lämmön ja paineen vaikutuksesta. Lisätietoa löydät oppaistamme oikomishoidon lämpömuovausvirheiden vianmäärityksestä sekä 3D-tulostetun hartsimallin työnkulusta oikomiskalvojen valmistuksessa.
Mallista johtuvien virheiden tunnistaminen
| Oire | Todennäköinen syy mallissa | Ratkaisu |
|---|---|---|
| Liian ohut inkiisaalisärmä | Mallin korkeus yli 19 mm (¾″) | Trimmaa malli matalammaksi ja tee muovaus uudelleen |
| Koje ei irtoa mallista | Pohjassa on allemenoja tai erotusaine puuttuu | Viistä pohjaa ulospäin, käytä erotusainetta |
| Pölyä tai kipsirakeita kojeen sisäpinnassa | Pehmeä kipsimateriaali | Siirry kovaan, tyypin 3 tai 4 kipsiin |
| Puutteellinen adapteroituminen | Lakattu tai ilmaa läpäisemätön malli | Käytä huokoista kipsiä; upota tulostetut mallit pelletteihin |
| Kuplia muovin pinnassa | Märkä kipsi tai pesuaineesta kostea tulostettu malli | Kuivaa malli huolellisesti; varmista myös levyn kuivuus |
| Hampaiden murtuminen irrotettaessa | Erotusaine puuttuu, kojetta väännetään väkisin | Käytä erotusainetta ja leikkaa muovi auki ennen irrotusta |
Mallin korkeus vaikuttaa lopputulokseen myös suhteessa käytettävään laitteeseen. Paineilmaa hyödyntävä painemuovauslaite adapteroi levyn selvästi tehokkaammin kuin perinteinen tyhjiölaite: eräässä PETG-oikomiskalvojen in vitro -mikro-TT-tutkimuksessa keskimääräinen kalvonpaksuus oli painemuovauksen jälkeen 467 µm, kun se perinteisellä tyhjiömuovauksella jäi 380 µm:iin. Paine antaa siten enemmän anteeksi, mutta liian korkeaksi jätettyä mallia sekään ei pysty pelastamaan. Lisätietoa laitteista löydät paine- ja lämpötila-asetusten oppaastamme sekä lämpömuovauslaitteen valintaoppaasta.
Milloin säännöistä joustetaan?
- Paksut purentakiskot ja hammassuojat: Paksummat levyt ja poikkeava irrotuskäyttäytyminen vaativat toisenlaista lähestymistapaa, jolloin materiaalin valmistajan ohjeet ohittavat yleiset korkeussuositukset. Noudata tällöin Erkodentin tai Scheun järjestelmäkohtaisia ohjeita.
- Kiinnikemallineet (attachment templates): Malli sisältää oikomishoidon kiinnikkeiden muodot, joten ne mallinnetaan suoraan malliin ennen muovausta sen sijaan, että ne peitettäisiin allemenoina. Aihetta käsitellään tarkemmin kiinnikemallineiden oppaassamme.
- Poikkeavat materiaaliyhdistelmät: Mikään yksittäinen nyrkkisääntö tai kuivausohje ei päde saumattomasti jokaiseen laite- ja materiaalipariin. Testaa työnkulku yhdellä koemallilla, mittaa kriittiset kohdat ja dokumentoi toimivat asetukset laboratorioon.
Etsi syytä ensin mallista, älä laitteesta
Kun retentiokalvo tai purentakisko valmistuu seuraavan kerran liian ohuena, sameana tai malliin jumiutuneena, tarkista mallin ominaisuudet ennen laitteen lämpö- tai painearvojen säätämistä: korkeus, pohjan suoruus, allemenot, pinnan kuplat, kosteus ja erotusaine. Jos et halua käyttää resursseja näiden työvaiheiden optimointiin omassa laboratoriossasi, voit toimittaa tapauksen Nordicdensille digitaalisena skannauksena tai perinteisenä jäljennöksenä – me huolehdimme mallin valmistelusta ja laadukkaasta muovauksesta puolestasi. Tutustu myös tarkemmin siihen, miten asiantuntijamme toteuttavat oikomishoidon lämpömuovauksen aina levyn valinnasta viimeistelyyn asti.