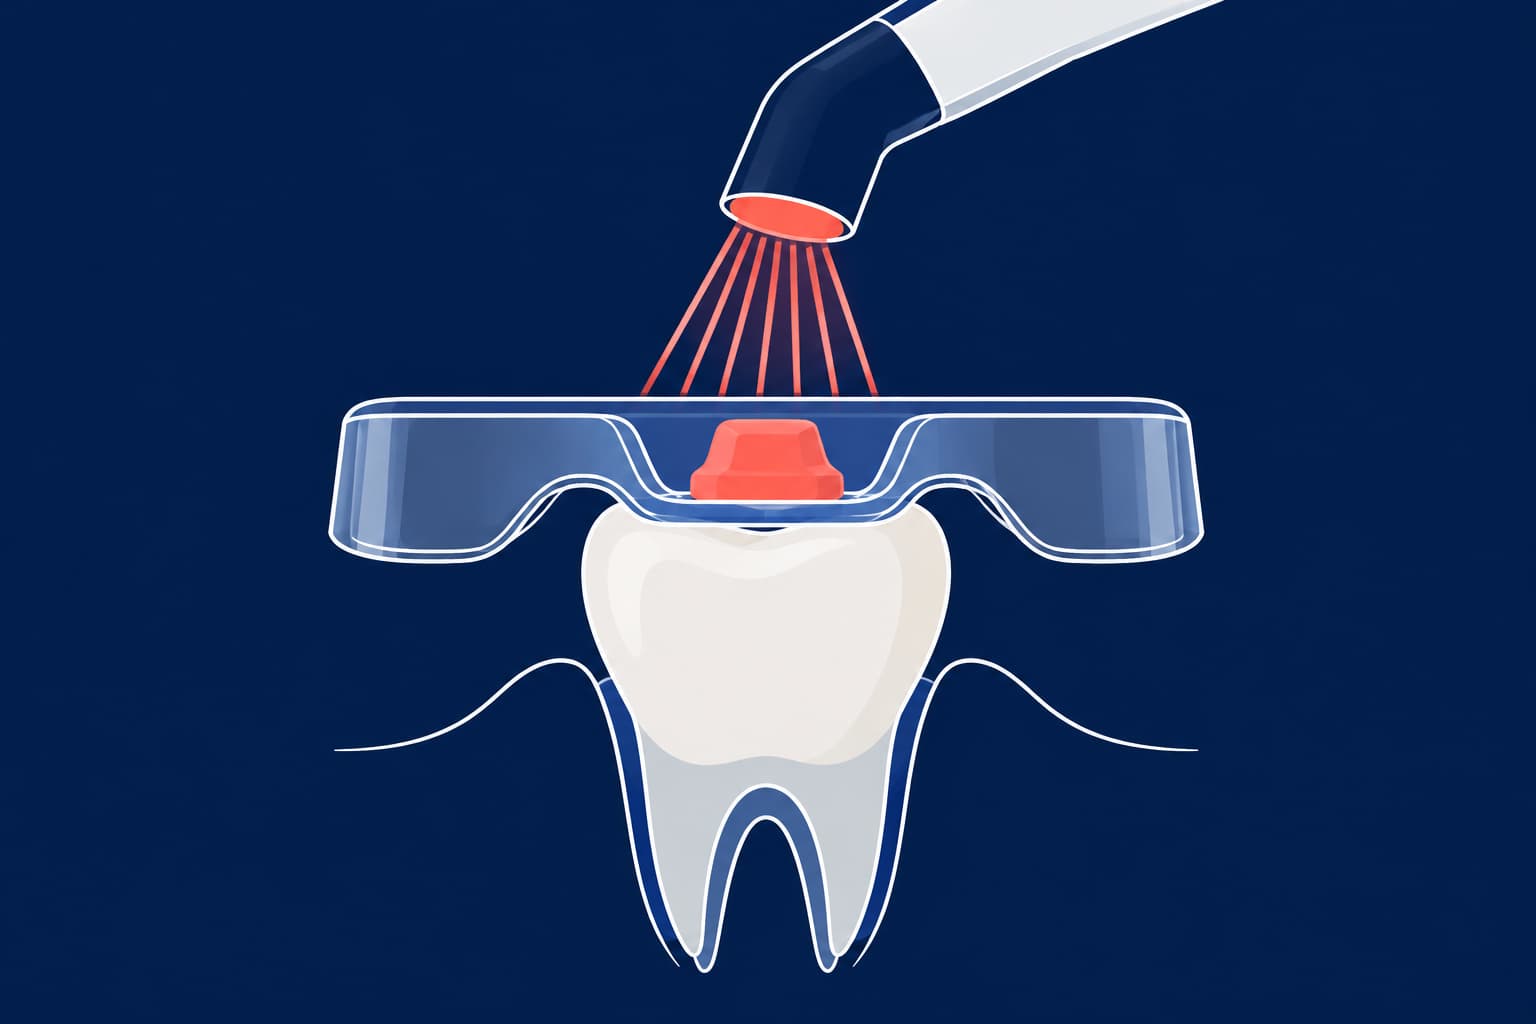
En overføringsmal for aligner-attachments er en termoformet skinne med små reservoarer formet etter de planlagte attachmentene. Reservoarene fylles med kompositt, skinnen presses på plass over preparert emalje, lysherdes gjennom folien og løsnes forsiktig. Hvor nøyaktig geometrien overføres, avgjøres i hovedsak av tre faktorer: foliens materiale og tykkelse, komposittens viskositet, samt hvordan malen perforeres og posisjoneres. Tilgjengelig forskning peker mot at en stiv og relativt tykk PET-G-folie (0,75–0,8 mm) gir den mest presise formgjengivelsen – men dette valget innebærer et kompromiss med tanke på håndtering som det er verdt å kjenne til.
Det meste av denne dokumentasjonen stammer fra in vitro-forsøk fremfor kliniske studier. Dataene bør derfor leses som retningsgivende prinsipper, ikke som absolutte fasitsvar.
| Beslutning | Hva studiene viser | Vær oppmerksom på |
|---|---|---|
| Malfolie | Tykkere og stivere PET-G ga færre overføringsfeil enn tynne eller myke folier | Mykere maler er enklere å føre på plass; stivere folier krever mer forsiktighet ved innsetting |
| Kompositt | Høyviskøs pasta gir høy presisjon; flytende kompositt er raskere å legge, men gir mer overskudd | Flytende kompositt gir mer overskuddsmateriale (flash) og førte i én studie til hyppigere tap av attachments (debonding) |
| Perforering | Et lite luftehull i reservoaret slipper ut overskytende komposittmasse | Følg produsentens retningslinjer før du eventuelt gjør endringer på en ferdig mal |
| Plassering | Prøv inn malen og aligner 1 før bonding; sørg for at malen er fullstendig tørr | Fuktighet og manglende seteleie er årsaken til de fleste tidlige feil |
Hva attachment-malen gjør, og hvorfor laboratoriearbeidet er avgjørende
Attachments er små komposittklosser som bondes til tannemaljen for å gi aligneren mekanisk forankring. De er en forutsetning for mer krevende tannforflytninger, som rotasjoner og ekstrusjoner. For at aligneren skal overføre de kreftene som er planlagt i programvaren, må formen og plasseringen på tannen stemme helt overens med den digitale modellen. Malen er det eneste fysiske bindeleddet som overfører denne geometrien fra dataskjermen til pasientens munn.
Laboratoriet fremstiller malen gjennom fire faste trinn:
- Attachment-geometrien modelleres inn på den digitale tannbuen.
- Arbeidsmodellen 3D-printes i resin.
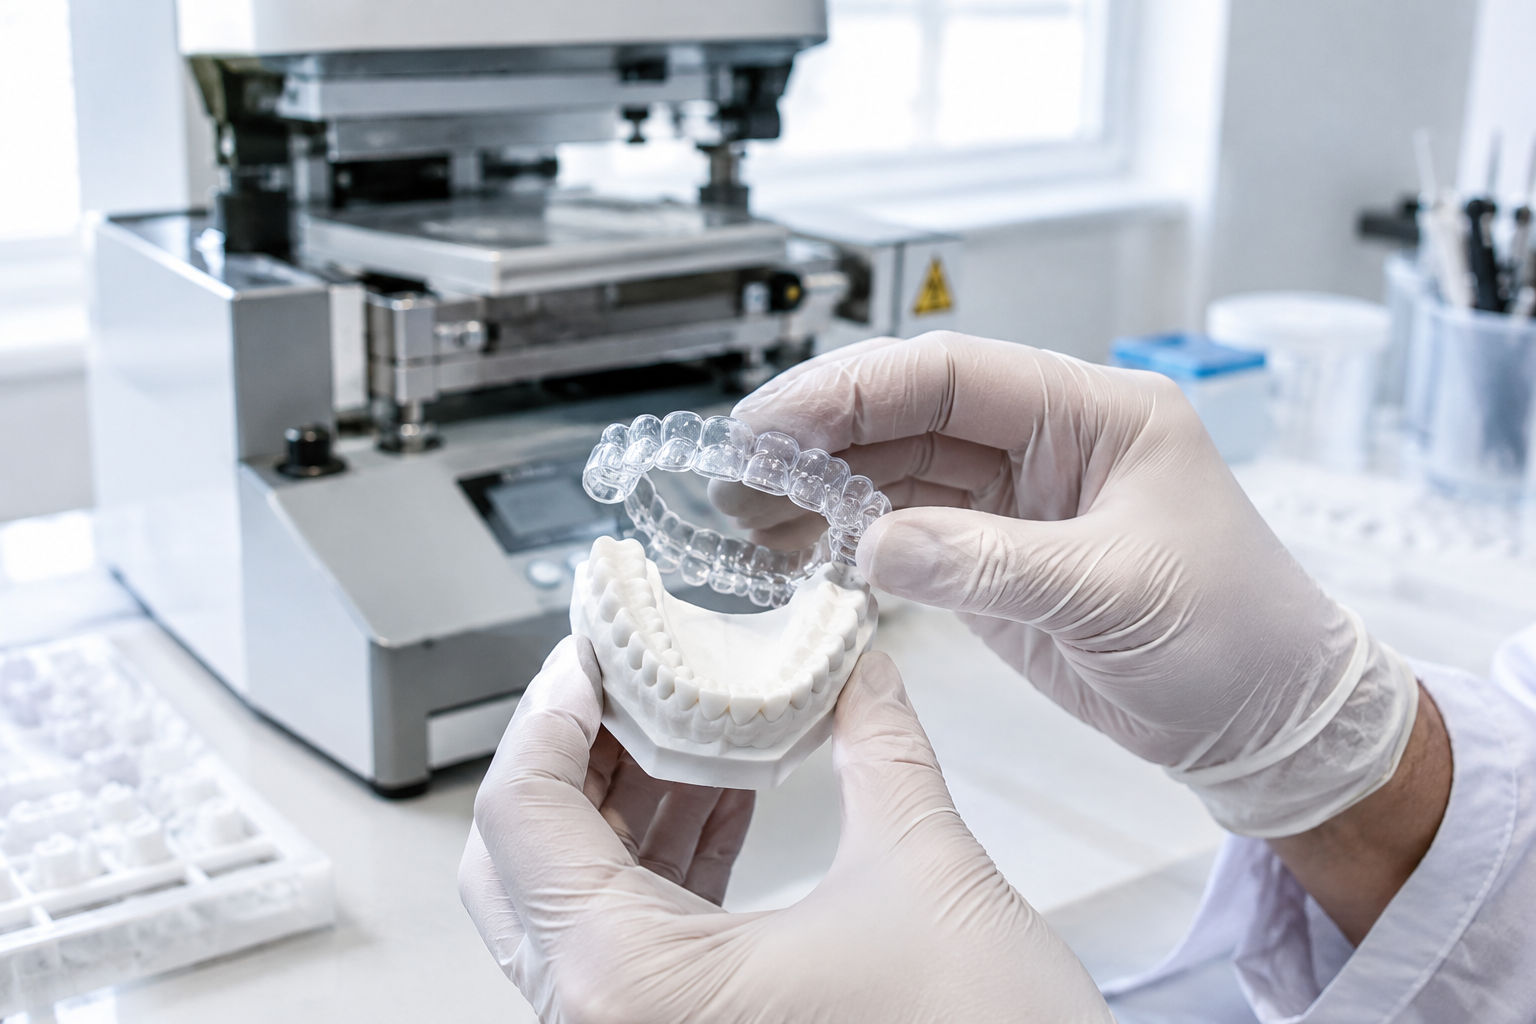
- En termoplastisk folie formes over modellen under varme og trykk, slik at attachmentene danner hule reservoarer.
- Skinnen renskjæres og gjøres klar for klinikken.
Det er under selve termoformingen at grunnlaget for presisjonen legges. Dersom du vil fordype deg i utstyret, forklarer vår guide til valg av dental termoformingsmaskin hvorfor trykkluftbaserte overtrykksmaskiner utkonkurrerer enkle vakuumformere til dette formålet. Vår samlede oversikt over termoforming i kjeveortopedi tar for seg hele prosessen trinn for trinn.
Hvilket foliemateriale og hvilken tykkelse fungerer best?
Studier på feltet har benyttet vidt forskjellige folier, og bransjen har ingen universell standard:
- 0,8 mm polyetylen (Erkolen) og 0,8 mm PET-G (Erkodur) i en studie publisert i Materials (2023)
- 0,76 mm trelags PET-G i en nøyaktighetsstudie fra 2025 utført med trykkforming (Scheu Biostar)
- 1 mm EVA og 0,5 mm PETG-laminater i en laboratoriestudie fra 2024
- Folier fra 0,3 via 0,5 og 0,75 til 0,8 mm i en studie i American Journal of Orthodontics and Dentofacial Orthopedics (AJODO) fra 2025
Til tross for ulikhetene i testoppsett peker forskningen mot tre klare, klinisk relevante funn:
Stivhet sikrer formen. En studie fra 2022 sammenlignet fire kombinasjoner av mal og kompositt. Her ga en stiv mal kombinert med en høyviskøs pasta (Transbond XT) det minste formavviket, mens en myk mal fylt med flytende kompositt (Tetric EvoFlow) kom dårligst ut. AJODO-studien fra 2025 bekrefter mønsteret: Tykkere folier ga gjennomgående lavere overføringsavvik, og 0,8 mm presterte signifikant bedre enn 0,3 mm. En kunnskapsoppsummering fra 2023 konkluderte tilsvarende med at stivere og tykkere overføringsskinner sikrer en mer presis plassering av attachments.
PET-G overgår polyetylen. I Materials-studien fra 2023 gjenga PET-G geometrien merkbart mer distinkt enn polyetylen. Brukte man lavviskøs kompositt, førte ytre fingertrykk mot skinnen under herding til ytterligere formdeformasjon. Forfatterne anbefaler derfor PET-G fremfor mykere polyetylenfolier.
Mykere materialer har likevel praktiske fortrinn. Laboratoriestudien fra 2024 viste at 0,5 mm PETG ga mer presis plassering av attachments i fronten, men at 1 mm EVA ga en tettere pasning mellom den faktiske aligneren og attachmentene. Active Aligners beskriver i sin feilsøkingsveiledning en mal som bevisst er mykere enn selve aligneren, nettopp for å lette innsetting og fjerning. Her står man altså overfor en avveining: maksimal geometrisk formgjengivelse på den ene siden, mot klinisk håndterbarhet på den andre.
Husk også at materialet strekkes og tynnes ut under oppvarming og forming. I studien fra 2022 ble en 2,0 mm hard/myk-folie formet under 6 bars trykk målt til en reell tykkelse på bare 1,5 ± 0,5 mm. Tykkelsesvariasjonen over én og samme mal kan dermed være så stor som 0,5 mm. Vår artikkel om tykkelsestap ved termoforming viser hvor på modellen dette tapet oppstår. Vil du sammenligne de to mest utbredte materialfamiliene, finner du mer informasjon i PETG vs. polypropylen.
Slik velger du for ditt pasientkasus
- Mange attachments, krevende rotasjoner eller ekstrusjoner: Velg en stiv PET-G-folie på 0,75–0,8 mm i kombinasjon med en høyviskøs kompositt.
- Trange bueforhold eller maler som er vanskelige å få på plass under prøving: Vurder en tynnere eller mykere folie for enklere håndtering, men vær ekstra nøye med kontroll av passform før pasienten setter seg i stolen.
Dette er faglige vurderinger basert på foreliggende studier, ikke rigide fasitsvar. Følg alltid instruksjonene som gjelder for ditt spesifikke aligner-system.
Modellpreparering: Grunnlaget for god presisjon
Overføringsmalen blir aldri mer presis enn modellen den formes over. Formlabs anbefaler at modeller for termoforming holdes innenfor 15–20 mm i sokkelhøyde for å unngå unødig strekk og sikre at skinnen løsner greit etter forming. Unngå folier tykkere enn 1,5 mm; de krever høye formingstemperaturer og lang avkjølingstid, noe som kan føre til at printede modeller vrir seg. Alt overskudd av uherdet resin må vaskes grundig bort – særlig approksimalt – før modellen etterherdes og formes over. Vår guide til arbeidsflyt for produksjon av usynlige skinner tar for seg spritvask (IPA) og etterbehandling i detalj.
Formingsmetoden er avgjørende: I en studie på aligner-forming reduserte overtrykk de maksimale formavvikene fra 1,06 mm (ved vakuum) helt ned til 0,4 mm. Se vår veiledning for trykk- og temperaturinnstillinger for optimale driftsparametere, og sjekk feilsøkingsartikkelen for defekter dersom du opplever folder, bobler eller dårlig adaptasjon.
Valg av kompositt og fylleteknikk
Komposittens viskositet avgjør ikke bare hvor godt kantene gjengis, men også tidsbruken ved stolen og mengden overskuddsmateriale som må fjernes etterpå.
- Presisjon: I en studie fra 2020 i Journal of Orofacial Orthopedics kom høyviskøs kompositt i uperforerte maler dårligst ut geometrisk. Lavviskøs kompositt – eller en totrinnsteknikk med høyviskøs pasta – ga betraktelig bedre tilpasning.
- Overskuddsmateriale (flash): For et ovalt attachment ga totrinnsteknikken et medianavvik på 0,13 mm og beskjedne 7,40 mm² overskudd rundt kanten. Til sammenligning ga lavviskøs kompositt i uperforert mal samme avvik (0,13 mm), men hele 33,50 mm² overskudd.
- Tidsbruk: En sammenligning av fem kompositter viste en gjennomsnittlig applikasjonstid på 1,08 minutter for flytende kompositt, mot 4,57 minutter for høyviskøs pasta.
- Retensjon: I et in vitro-forsøk løsnet hele 31,3 % av attachmentene laget med flytende kompositt, mot bare 14,1 % for konvensjonell kompositt. Over halvparten av feilene oppsto allerede da den første aligneren ble fjernet.
Totrinnsteknikken er et godt alternativ dersom du ønsker maksimal formnøyaktighet med minst mulig opprensing etterpå. Kildene gir ingen felles standardoppskrift på denne teknikken, så følg produsentens anbefalinger for det aktuelle komposittsystemet.
Selve fylleteknikken er vel så viktig: Fyll hvert reservoar med en lett overhøyde og pakk massen godt inn i hjørnene. Luftlommer skaper skarpe defekter som gnager på kinnslimhinnen og svekker alignerens grep. Sørg for at malen er helt tørr før fylling – selv mikroskopiske fuktrester ødelegger bindingen. Hvis malene forhåndsfylles, må de beskyttes mot lys, for eksempel i en lystett oppbevaringsboks.
Klinisk protokoll og typiske feilkilder
De nøyaktige trinnene varierer mellom ulike aligner-leverandører, men kjernen i en pålitelig klinisk prosedyre ser slik ut:
- Prøv inn malen og den første aligneren før du etser emaljen. Malen må sitte stabilt i bunn uten å vippe.
- Etabler tørt arbeidsfelt, puss tannoverflatene rene og ets emaljen. Standard protokoll er 30–35 % fosforsyre i 30 sekunder, etterfulgt av grundig skylling og tørking til overflaten er kritthvit og matt.
- Påfør adhesiv/bonding og lysherd etter produsentens anvisning.
- Fyll malen, sett den på plass over tannbuen, og hold et jevnt, lett trykk rundt hvert attachment uten å forskyve skinnen.
- Lysherd gjennom skinnen. Typisk herdetid er 10–20 sekunder per attachment; tilpass dette etter komposittens krav og lampens lysintensitet.
- Løsne malen forsiktig bakfra. Puss bort komposittoverskudd (flash), og kontroller at attachmentene er fri for sprekker, porøsiteter eller avskallinger.
Tre gjengangere står for det meste av merarbeidet og feilene:
- Komposittoverskudd (flash): Herdet kompositt utenfor attachmentets grenser kan hindre aligneren i å nå fullt seteleie. En in vitro-studie viste at slikt overskudd skapte utilsiktede lingvale krefter og svekket den planlagte tannbevegelsen. Enkelte kliniske veiledere anbefaler å punktere et luftehull på ca. 0,75 mm i reservoaret for å slippe ut overflødig masse. På ferdige, fabrikkleverte maler må du imidlertid sjekke produsentens retningslinjer før du borer i skinnen.
- Malen går ikke helt i bunn: Hvis malen vipper eller kiler seg under innprøving, må årsaken finnes før du etser og bonder. Nøyaktige primæropptak er avgjørende; feil i den intraorale skanningen eller avtrykket er den vanligste årsaken til manglende passform.
- Attachmentet løsner (debonding): Dette skyldes som oftest fuktforurensning under bonding, fukt i malen under fylling, eller at malen har beveget seg under herding. Ren flytende kompositt har også vist markant høyere feilrate, slik studiene ovenfor dokumenterer.
Vær nennsom under opprensing og pussing. En in vitro-studie viste at metoden som benyttes for å fjerne overskuddskompositt, har direkte innvirkning på overflatens ruhet og påfølgende plakk- og bakterieadhesjon.
Forbehold og begrensninger
Studiene som anbefaler stivere PET-G-folier, er utført in vitro på 3D-printede modeller, ikke i kliniske pasientforsøk. Det finnes heller ikke sammenlignende studier som setter polypropylen direkte opp mot PETG eller EVA for akkurat dette bruksområdet. Noen aligner-leverandører sender med egne, proprietære maler og krever bestemte kompositter; i slike tilfeller trumfer produsentens protokoll alltid generelle anbefalinger. AJODO-studien fra 2025 viste dessuten at direkte 3D-printede attachments ga enda høyere geometrisk presisjon enn termoformede løsninger, noe som viser at teknologien på feltet utvikler seg raskt.
Ved neste laboratoriebestilling
Før du sender neste kasus til laboratoriet, bør du ha tatt stilling til tre ting: folietype og -tykkelse, hvilken komposittviskositet klinikken foretrekker, og om reservoarene skal perforeres. Spesifiser disse valgene på laboratorieseddelen for å sikre et forutsigbart og repeterbart resultat. Nordicdens er et kjeveortopedisk laboratorium i Tallinn som leverer termoforming, alignere og digitale planleggingstjenester til tannleger og kjeveortopeder i Norden og Baltikum. Send oss dine STL-filer og ønsket oppsett, så veileder vi deg gjerne om hvorvidt en stiv eller mykere mal fungerer best for ditt tilfelle.
Siste fra bloggen
Trimming av alignere: Manuell beskjæring, CNC og laser sammenlignet
Vanebrytende kjeveortopedisk apparatur: Typer og hva forskningen viser