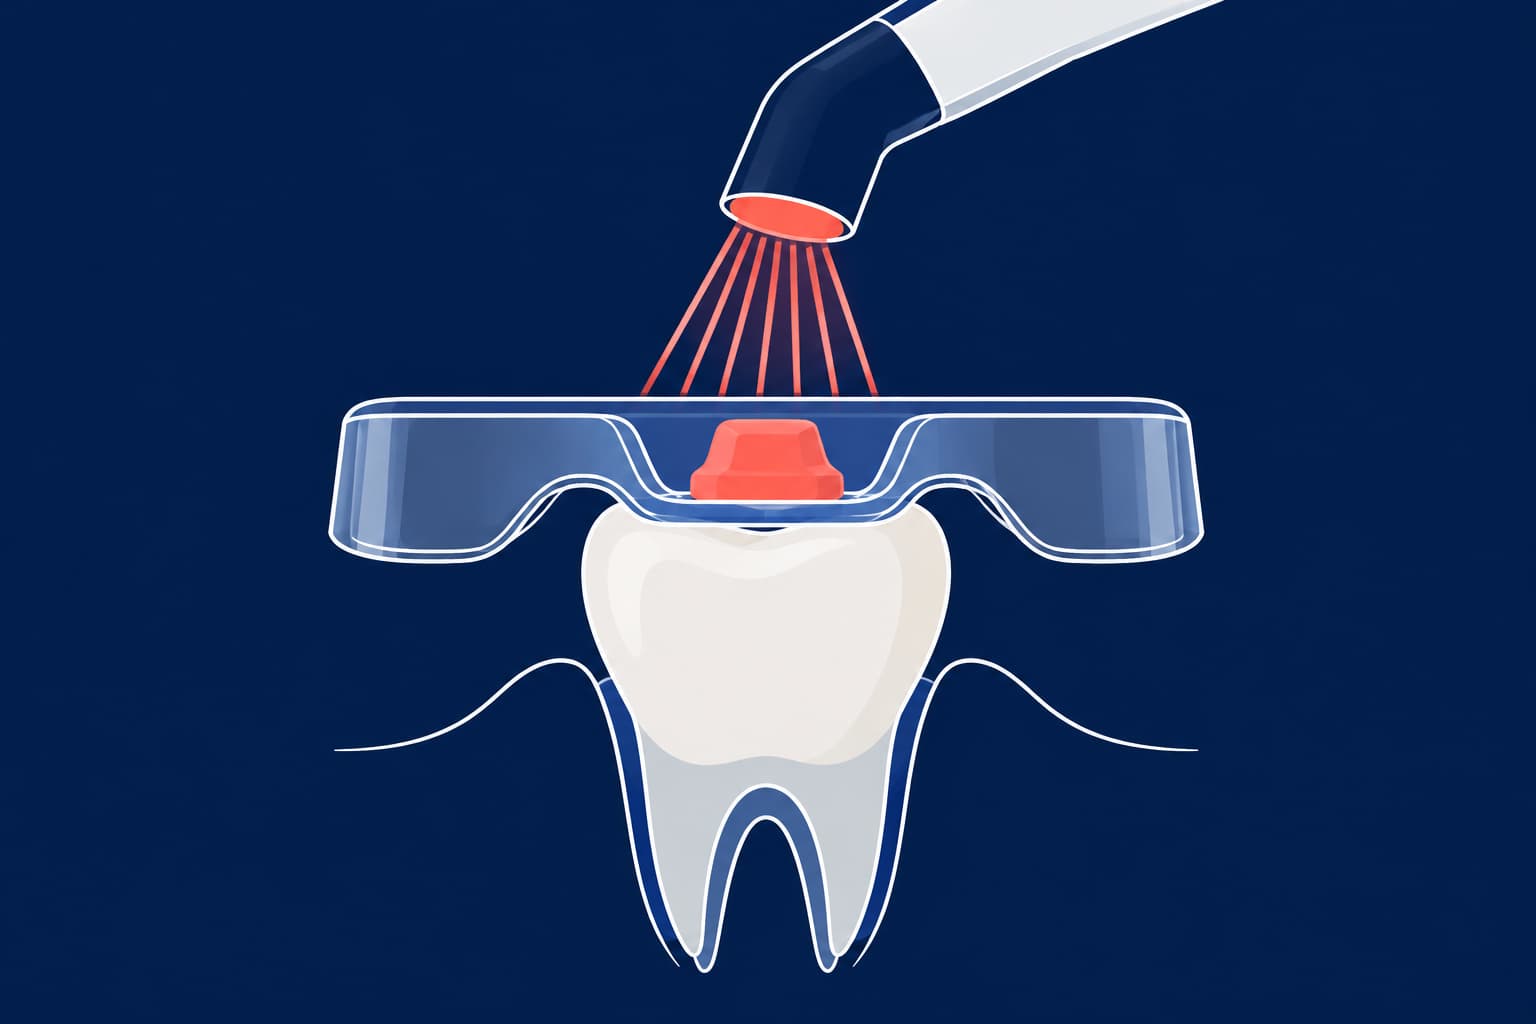
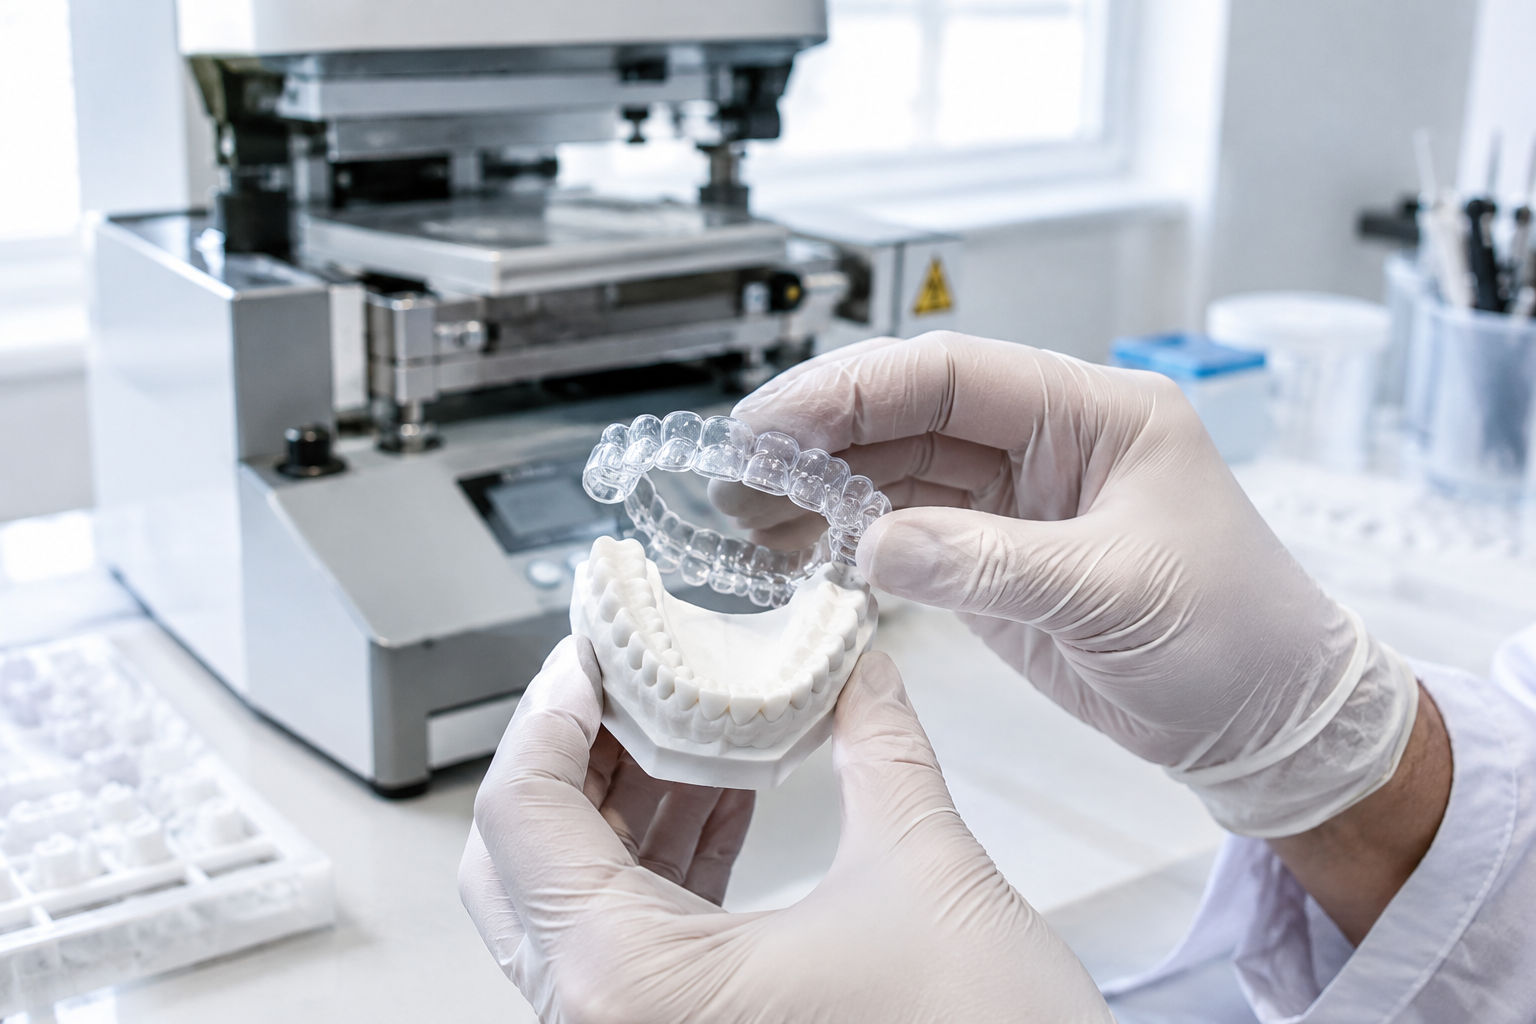
En mall för aligner-attachments (ofta kallad bondningsmall) är en termoformad skena försedd med små reservoarer som formats efter planerade attachments. Reservoarerna fylls med komposit, skenan trycks på plats över förbehandlad emalj, ljushärdning sker direkt genom materialet och därefter lyfts mallen av. Precisionen i momentet avgörs framför allt av tre faktorer: skenans material och tjocklek, kompositens viskositet samt hur mallen perforeras och placeras på tandbågen. Aktuell forskning visar att en styvare och tjockare PET-G-folie (0,75–0,8 mm) ger bäst formåtergivning – men det innebär också en klinisk kompromiss gällande flexibilitet som är viktig att känna till vid beställning.
Eftersom merparten av evidensen bygger på in vitro-studier snarare än kliniska prövningar bör resultaten ses som vägledande principer för materialspecifikationer snarare än absoluta sanningar.
| Moment | Forskningsläge | Risker och fallgropar |
|---|---|---|
| Folieval | Tjockare och styvare PET-G ger lägre överföringsfel än tunna eller mjuka material | Mjukare mallar är enklare att föra in och ta ut; ökad styvhet sker på bekostnad av flexibilitet |
| Komposit | Högviskös pasta ger hög precision; flytande komposit går snabbare att applicera men är mer förlåtande | Flytande komposit ger mer överskott (flash) och har i studier visat högre frekvens av lossnade attachments |
| Perforering | Ett litet ventilationshål i reservoaren låter överskottskomposit tränga ut | Konsultera tillverkarens anvisningar innan du gör manuella hål i en fabrikstillverkad mall |
| Placering | Prova alltid passformen hos mallen och den första alignern först; se till att arbetsfältet är helt torrt | En fuktig eller ofullständigt nedpressad mall orsakar merparten av alla tidiga bindningssläpp |
Vad gör en attachment-mall, och varför är labbarbetet så avgörande?
Attachments är små strukturer av komposit som bondas till tandytan för att optimera alignerns retention och möjliggöra mer komplexa tandförflyttningar, såsom rotation och extrusion. Skenan kan bara överföra den avsedda biomekaniska kraften om attachmentets slutliga form och position exakt motsvarar den digitala behandlingsplanen. Mallen utgör den enda länken som överför denna geometri från CAD-miljön till patientens emalj.
Ett tandtekniskt laboratorium framställer i regel mallen i fyra steg:
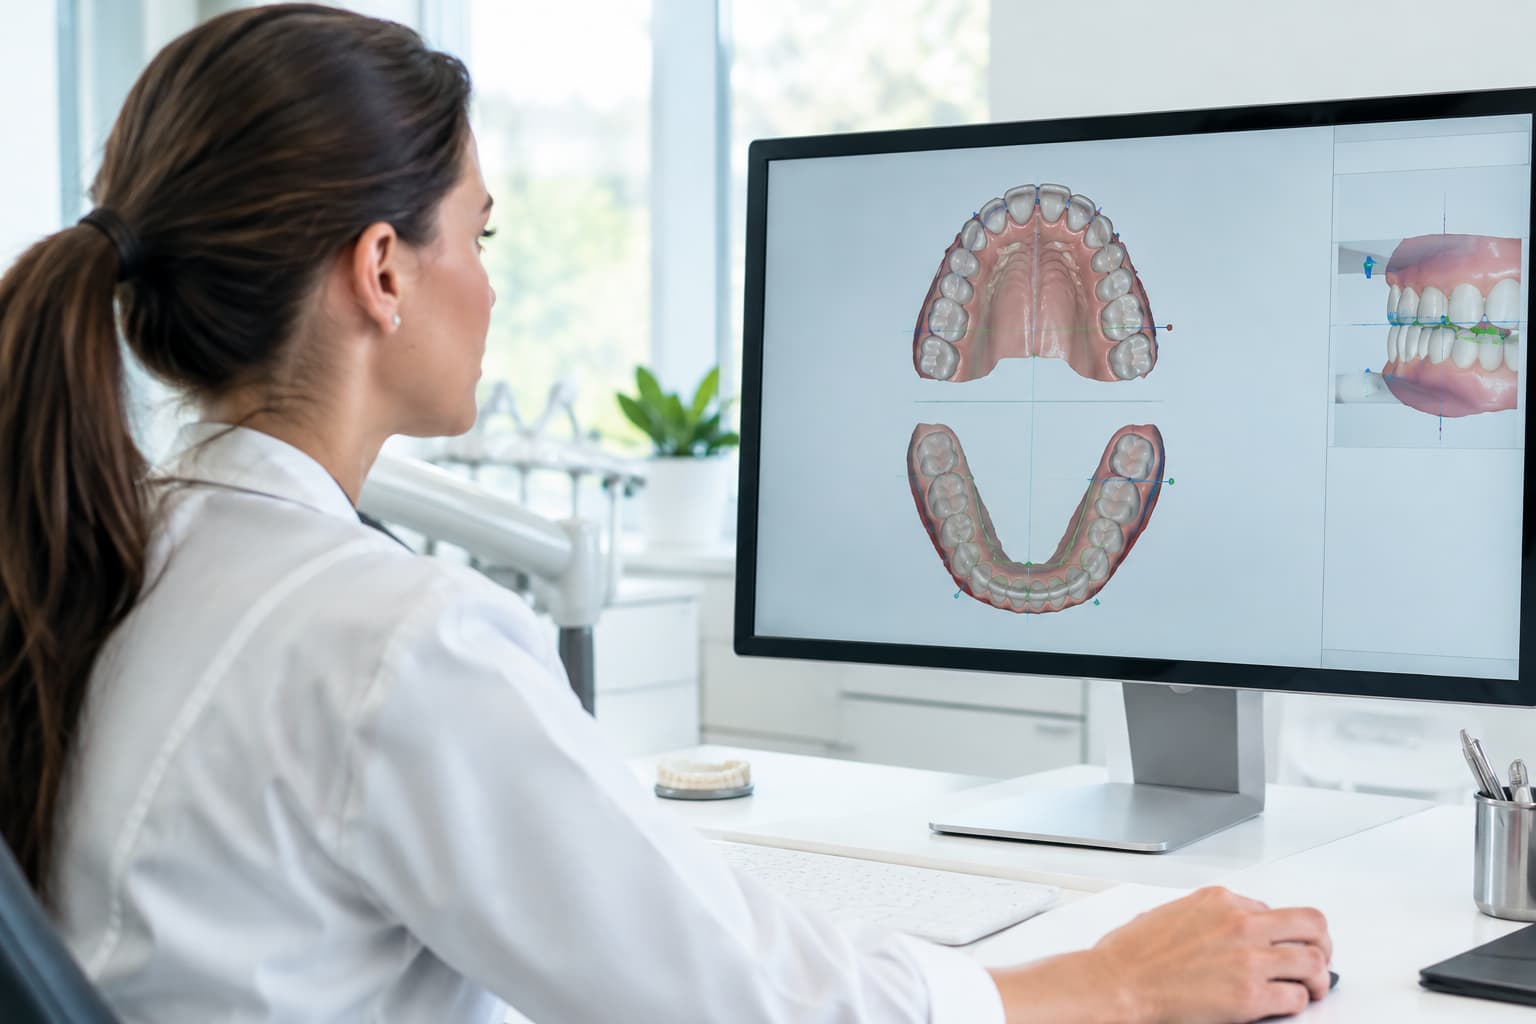
- Attachment-geometrin appliceras digitalt på den aktuella etappmodellen.
- Modellen 3D-printas i resin.
- En plastfolie termoformas över modellen så att upphöjningarna bildar ihåliga reservoarer.
- Skenan renskärs, efterbearbetas och levereras till kliniken.
Det är i själva formningssteget som grunden för precisionen läggs. I vår guide till att välja maskin för dental termoformning förklarar vi varför övertrycksmaskiner är särskilt lämpade för den här typen av krävande detaljåtergivning. En mer övergripande bild av processen finns i artikeln om termoformning inom ortodonti.
Vilket material och vilken tjocklek fungerar bäst?
I publicerade studier har en rad olika folier utvärderats, och någon enhetlig branschstandard finns ännu inte:
- 0,8 mm polyeten (Erkolen) och 0,8 mm PET-G (Erkodur) i en studie från Materials 2023
- 0,76 mm treskikts PET-G i en precisionsstudie från 2025 utförd i en Scheu Biostar-maskin
- 1,0 mm EVA och 0,5 mm PETG-laminat i en laboratoriestudie från 2024
- 0,3, 0,5, 0,75 och 0,8 mm folier i en studie publicerad i American Journal of Orthodontics and Dentofacial Orthopedics (AJODO) 2025
Trots materialvariationen pekar forskningsläget mot tre tydliga slutsatser med klinisk relevans:
Styvhet ger bättre precision. I en jämförelse från 2022 mellan fyra olika kombinationer av mallar och kompositer gav en styv mall tillsammans med en högviskös pasta (Transbond XT) lägst avvikelse i formåtergivningen. En mjuk mall kombinerad med den flytande kompositen Tetric EvoFlow gav sämst resultat. AJODO-studien från 2025 bekräftar detta: tjockare material gav genomgående mindre överföringsfel, där 0,8 mm presterade märkbart bättre än 0,3 mm. En forskningsöversikt från 2023 drog samma slutsats – styvare och tjockare överföringsskenor ger attachments en mer distinkt geometri.
PET-G överträffar polyeten. I Materials-studien från 2023 gav PET-G en mer exakt formåtergivning än polyeten. Studien visade dessutom att ett för hårt manuellt tryck mot skenan under ljushärdningen deformerade geometrin när lågviskös komposit användes. Författarna rekommenderar därför PET-G.
Mjukare material har också fördelar. I laboratoriestudien från 2024 gav 0,5 mm PETG en mer exakt placering av anteriora fästen, medan 1,0 mm EVA resulterade i bättre passform och anslutning hos den efterföljande alignern över fästena. I sin felsökningsguide lyfter tillverkaren Active Aligners fram att en mjukare mall ofta är att föredra framför en styv alignerfolie, just för att den är avsevärt lättare att föra på plats och avlägsna utan dragkrafter. I praktiken handlar valet alltså om en avvägning mellan geometrisk skärpa och klinisk hanterbarhet.
En viktig faktor vid val av materialtjocklek är att termoformning alltid sträcker ut och tunnar ut folien. I studien från 2022 resulterade en 2,0 mm hård/mjuk folie tryckformad vid 6 bar i en slutgiltig godstjocklek på 1,5 ± 0,5 mm. Variationen över en och samma tandbåge kan alltså ligga på upp till 0,5 mm. Vår artikel om materialförtunning vid termoformning belyser var på modellen uttunningen blir som mest påtaglig. En genomgång av de vanligaste materialgrupperna finns i artikeln om PETG mot polypropen.
Rekommenderad strategi för olika fall
- Många attachments, kraftiga rotationer eller extrusioner: Välj en styv PET-G-folie på 0,75–0,8 mm i kombination med en högviskös komposit för maximal detaljskärpa.
- Trångställning eller svårigheter vid inprovning: Välj en tunnare eller mer elastisk folie. Även om detaljskärpan blir marginellt lägre minskar risken för att mallen kärvar eller skadar nysatta fästen vid uttag. Prova alltid passformen innan preparationssteget påbörjas.
Dessa riktlinjer baseras på den samlade forskningslitteraturen och utgör inget universellt protokoll. Följ i första hand anvisningarna för det specifika alignersystem som används på kliniken.
Modellpreparation: Ett steg som labbet inte får slarva med
En mall kan aldrig bli mer precis än den arbetsmodell den formas över. Formlabs rekommenderar att modeller avsedda för termoformning hålls till en sockelhöjd på 15–20 mm för att skenan enkelt ska kunna avlägsnas, samt att man undviker folier tjockare än 1,5 mm. Tjocka material kräver högre uppvärmning och längre svalningstid, vilket ökar risken för att plastmodellen deformeras av värmen. Modellen måste dessutom rengöras minutiöst från oreagerad monomer – särskilt i approximalrummen – före formning. Artikeln om produktionsflödet för clear aligners beskriver tvättning i IPA och efterhärdning mer ingående.
Även valet av formningsteknik påverkar resultatet direkt. I en jämförande studie minskade övertrycksformning den maximala formavvikelsen från 1,06 mm ner till 0,4 mm jämfört med konventionellt vakuum. Vår guide till tryck- och temperaturinställningar går igenom maskinparametrarna i detalj, och artikeln om felsökning vid termoformningsdefekter ger vägledning om mallarna slår sig eller saknar skärpa.
Kompositval och appliceringsteknik
Kompositens viskositet avgör inte bara precisionen, utan har också en direkt inverkan på mängden överskott och den kliniska tidsåtgången:
- Precision: Enligt en studie i Journal of Orofacial Orthopedics (2020) ger högviskös komposit i en sluten, icke-perforerad reservoar sämst precision. Lågviskös komposit eller en så kallad tvåfasprocedur med högviskös komposit gav markant bättre anslutning.
- Kompositöverskott: Vid framställning av ellipsoida attachments resulterade tvåfasmetoden i en medianavvikelse på 0,13 mm och en överskottsyta på 7,40 mm². Lågviskös komposit utan perforering nådde visserligen samma dimensionsprecision (0,13 mm), men gav hela 33,50 mm² överskott runt fästet.
- Tidsåtgång: I en jämförelse mellan fem olika material tog appliceringen i snitt 1,08 minuter med flytande komposit, jämfört med 4,57 minuter för högviskös pasta.
- Retention: I en in vitro-studie lossnade 31,3 % av attachments gjorda i flytande komposit, jämfört med 14,1 % för konventionell komposit. Över hälften av bindningssläppen skedde redan vid patientens första uttag av alignern.
Tvåfasmetoden är värd att överväga när målet är hög precision med ett minimum av överskott. Eftersom studierna inte redovisar något enhetligt standardprotokoll bör du utgå från respektive komposittillverkares anvisningar.
Själva appliceringstekniken är lika avgörande som materialvalet. Fyll varje reservoar med lätt råge och packa massan väl för att eliminera luftblåsor. Kvarvarande porositeter ger ojämna fästen med vassa kanter som både kan skava mot slemhinnan och hindra alignern från att greppa korrekt. Mallen måste vara absolut torr före fyllning; fuktrester försämrar adhesionen drastiskt. Om mallarna förbereds i förväg måste de förvaras ljustätt för att förhindra förtida polymerisering.
Kliniskt arbetsflöde och vanliga misstag
Riktlinjerna kan variera något mellan olika leverantörer, men följande arbetsgång utgör en beprövad klinisk standard:
- Prova alltid in mallen och den första behandlingsskenan (aligner 1) innan tandytorna förbehandlas. Mallen ska bottna helt utan att svikta eller vicka.
- Isolera arbetsfältet, rengör tänderna och etsa emaljen. Standardprotokoll föreskriver vanligen 30–35-procentig fosforsyra i 30 sekunder, följt av noggrann sköljning och lufttorkning tills emaljen uppvisar en kritvit, matt yta.
- Applicera adhesiv/bonding och ljushärda enligt tillverkarens instruktioner.
- Fyll mallen, sätt den på plats i munnen och applicera ett lätt, jämnt fingertryck över varje attachment utan att rubba skenans läge.
- Ljushärda genom mallen. Rekommenderad härdtid ligger oftast på 10–20 sekunder per fäste, beroende på lampans effekt och kompositens ljuskänslighet.
- Ta varsamt ut mallen (börja buckalt och posteriort), avlägsna eventuellt överskott och inspektera samtliga attachments med avseende på retention, sprickor och luftblåsor.
Tre problem orsakar merparten av alla kliniska omgörningar:
- Kompositöverskott (flash). Överskott som flyter ut runt basen på attachmentet hindrar alignern från att bottna. En in vitro-studie visar att detta skapar oönskade krafter i lingual riktning och gör kraftöverföringen oförutsägbar. En beprövad klinisk lösning är att ta upp ett litet ventilationshål med en fin borr (ca 0,75 mm) mitt i reservoaren så att överskottet kan evakueras. Gör dock inga modifieringar i fabrikstillverkade mallar utan att först kontrollera systemets rekommendationer.
- Mallen bottnar inte. Om mallen sviktar eller om den första alignern inte går på plats måste orsaken identifieras innan bondning sker. Bristande passform beror i regel på felaktigheter i primärunderlaget, såsom distorsion i den digitala avtryckstagningen eller formförändringar på modellen.
- Tidiga bindningssläpp (debonding). Detta beror nästan uteslutande på fuktkontamination under bondningsfasen, fukt i själva mallen eller att skenan rört sig under pågående ljushärdning. Dessutom uppvisar flytande kompositer en statistiskt högre frekvens av tidiga släpp.
Slutfinishen har stor betydelse för behandlingsresultatet och munhälsan. Studier visar att val av puts- och polerinstrument vid borttagning av överskott påverkar ytans mikrostruktur och därmed graden av bakteriell kolonisation.
När dessa råd inte är tillämpliga
Det bör understrykas att forskningsresultaten kring materialval huvudsakligen bygger på in vitro-studier på printade tandmodeller, inte på långsiktiga kliniska uppföljningar. Råden omfattar inte polypropenfolier, eftersom det saknas jämförande litteratur mellan polypropen, PETG och EVA vad gäller dimensionsprecision vid bondning. Vissa alignersystem levererar slutna helhetslösningar med patentskyddade mallar och föreskrivna kompositmaterial; i dessa fall ska tillverkarens manual alltid följas. Det är också värt att notera att AJODO-studien från 2025 visade att direkt 3D-printade attachments hade högst geometrisk precision, vilket visar att termoformade mallar inte är den enda tekniska vägen framåt.
Inför din nästa beställning av mallar
Inför nästa kliniska fall är det klokt att ta ställning till tre parametrar: foliematerial och tjocklek, kompositens viskositet samt om reservoarerna ska förses med ventilationshål. Specificera dessa önskemål tydligt på labborderunderlaget för att säkerställa ett enhetligt resultat. Nordicdens är ett tandtekniskt laboratorium i Tallinn som levererar termoformning, aligners och digital behandlingsplanering till kliniker i Norden och Baltikum. Skicka in dina STL-filer och din attachment-design, så hjälper vi dig att välja rätt styvhet och utförande för just ditt patientfall.