Termoformede alignere trimmes i dag i hovedsak med tre ulike metoder: manuell beskjæring med saks og roterende instrumenter, CNC- eller robotstyrt fresing, og skjæring med CO₂-laser. Valget av skjæreverktøy er likevel underordnet en beslutning som må tas aller først: hvor trimlinjen skal legges. Forskning viser nemlig at kantenes plassering har vesentlig større betydning for alignerens retensjon enn selve kuttemetoden.
Tabellen gir en rask oversikt over de tre fremgangsmåtene:
| Metode | Best egnet til | Kantkvalitet etter skjæring | Viktigste avveining |
|---|---|---|---|
| Saks og roterende instrumenter | Mindre serier, retainere, enkeltjusteringer | Krever etterarbeid og polering | Svært operatøravhengig, tidkrevende og gir fysisk belastning på hender og håndledd |
| CNC- eller robotfresing | Laboratorier med en heldigital modellflyt | Ensartet kuttforløp, men kanten må likevel kontrolleres | Krever betydelige utstyrsinvesteringer; begrenset med uavhengige data |
| CO₂-laserskjæring | Serieproduksjon, kranierte/bølgeformede trimlinjer | Produsentene oppgir at polering er unødvendig | Høy investeringskostnad; dokumentasjonen er primært produsentstyrt |
Velg trimlinje før du velger trimmemetode
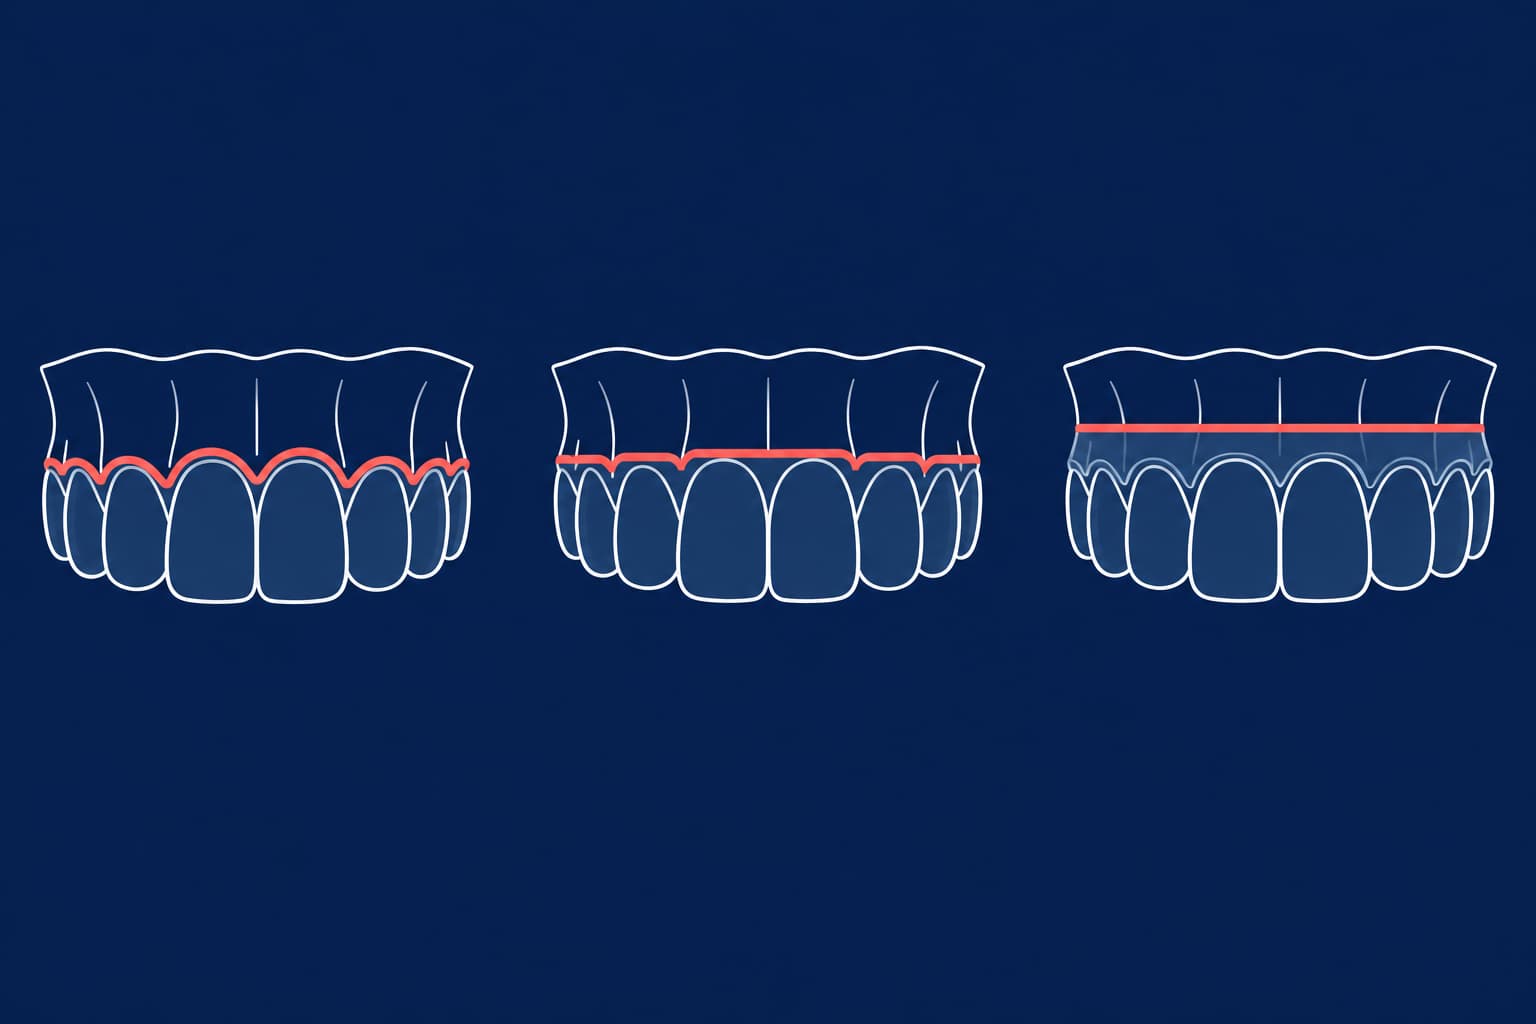
Trimlinjen definerer alignerens gingivale grense. I faglitteraturen skilles det i hovedsak mellom tre ulike utforminger: kraniert/scalloped (som følger gingivalrandens kontur), rett kutt i flukt med gingivalt senit, og rett kutt 2 mm over senit (der kanten overlapper gingiva med ca. 2 mm).
Referansestudien på dette feltet er Cowley, Mah og O'Toole (Journal of Clinical Orthodontics, 2012), der alignere med ulike kantdesign ble testet for avtrekkssirkel på modeller. Den rette kanten 2 mm over gingivalt senit ga suverent best retensjon. I en oppsummering av studien fra Zendura Dental fremgår det at denne utformingen ga omtrent dobbelt så god retensjon som et kraniert snitt uten attachments, og mer enn fire ganger så høy retensjon når attachments var i bruk.
En in vitro-studie fra 2026 understreker hvor store disse forskjellene er i praksis. Her ble 72 alignere testet, deriblant termoformede skinner i 0,89 mm Zendura VIVA-folie. Den høyeste gjennomsnittlige retensjonen ble målt til 26,18 N (rett snitt 2 mm, termoformet, med attachments). Den laveste målingen var på beskjedne 3,25 N (kraniert snitt ved 0 mm, termoformet, uten attachments). En systematisk oversikt fra 2024 som omfattet 12 studier, bekrefter det samme bildet: Rette og forlengede kanter gir generelt høyere krefter og momenter, spesielt ved intrusjon, translasjon, tipping og rottork.
Disse funnene må imidlertid leses med tre viktige forbehold:
- Resultatene baserer seg på laboratoriebenker og elementmetodeberegninger (FEA). En fersk kartleggingsoversikt påpeker at rangeringen av de tre designene stammer fra én enkelt laboratorietest, og ennå ikke er validert gjennom prospektive kliniske studier.
- Kraniert kantdesign har klare fordeler i visse kliniske situasjoner. Ved å følge gingivalranden skjules alignerkanten bedre, samtidig som man unngår kontakt med bløtvevet. En kartleggingsoversikt over marginale kantdesign identifiserte kun tre relevante studier, og konkluderte med at det foreliggende datagrunnlaget ikke gir grunnlag for bastante konklusjoner om periodontal helse.
- Et kraniert forløp krever dessuten mer krevende etterarbeid. Faglitteraturen understreker at et slikt kutt krever grundig polering, noe som lett kan svekke materialet og øke fleksibiliteten i det gingivale området.
Tommelfingerregel: Dersom kasuset krever maksimal og forutsigbar forankring – for eksempel ved intrusjon, torking eller der man ønsker færrest mulig attachments – bør du velge et rett kutt ved eller like over gingivalt senit. Hvis estetikk eller slimhinnekomfort er avgjørende, eller pasienten har gingivale retraksjoner, er en kraniert eller lav, rett linje det naturlige valget, supplert med målrettede attachments. Uansett hva du lander på: Spesifiser det alltid på laboratorieseddelen, slik at teknikeren slipper å gjette.
Manuell trimming: saks, skalpell og roterende instrumenter
Manuell trimming er standardmetoden for de fleste klinikker og laboratorier med intern produksjon. Metoden krever minimale investeringer, men sluttresultatet avhenger helt av teknikerens rutine og presisjon.
- La den ferdigformede folien avkjøles helt på modellen. Veiledninger for klinikkproduksjon anbefaler en avkjølingstid på 30 til 60 sekunder; fjernes folien for tidlig, oppstår det lett vridninger og materialdeformasjon.
- Grovklipp overskytende folie rundt modellen med en buet kronesaks eller en tilpasset foliesaks. Hold snittet tett inntil den tiltenkte trimlinjen. Formlabs anbefaler også separérskiver eller spisse karbidfreser til dette formålet.
- Renskjær linjen direkte på modellen ved hjelp av skalpell, saks eller et roterende instrument, og løft deretter aligneren forsiktig av uten å bende i materialet.
- Bearbeid og puss kanten nøye (se avsnittet nedenfor).
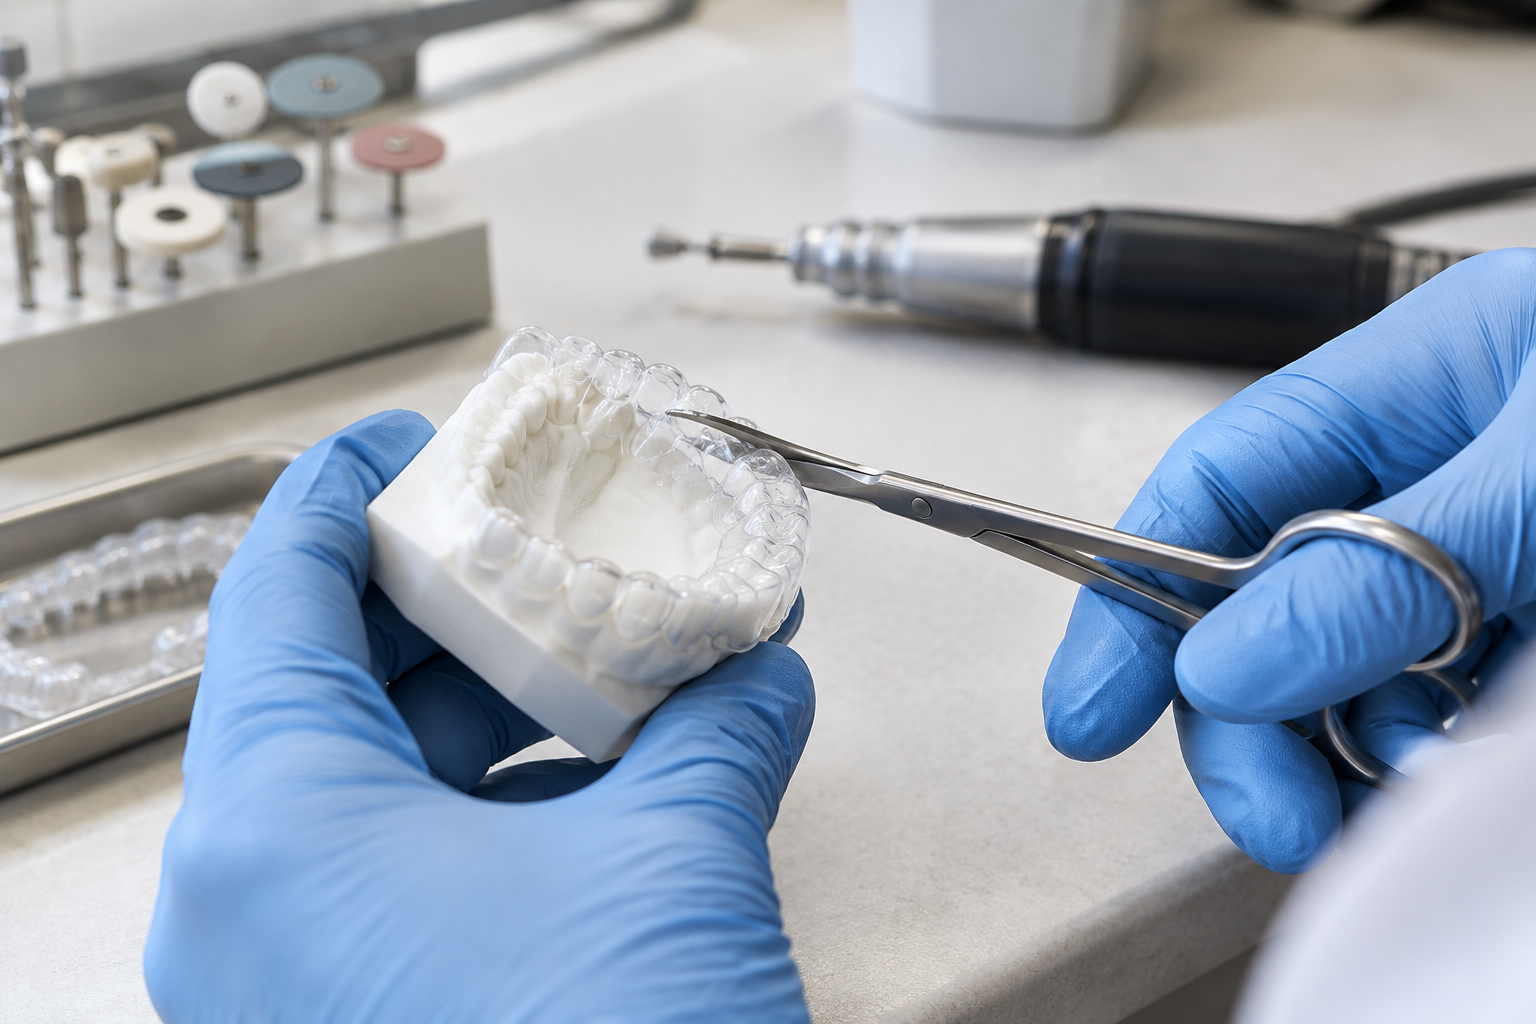
Valget av verktøy må tilpasses linjens geometri. Brukermanualen til 3Shape Clear Aligner Studio fremhever saks som det raskeste alternativet, men påpeker samtidig at teknikken belaster hendene over tid, skaper mekanisk spenning i materialet og begrenser detaljgraden. Ved kranierte snitt er roterende instrumenter i praksis det eneste levedyktige alternativet. Rette kutt egner seg godt for saks, mens kranierte forløp forutsetter håndstykke og en mer tidkrevende arbeidsflyt.
En vanlig feil er å skjære forbi modellens prepareringsgrense fordi det stive materialet umiddelbart virker lettere å kappe i en rett linje. Konsekvensen er at trimlinjen forskyves, og den planlagte retensjonen går tapt. Trim derfor alltid direkte på modellen – aldri på frihånd etter at skinnen er løsnet.
Lasertrimming
CO₂-laserskjærere (vanligvis med en bølgelengde på 10,6 µm) automatiserer utskjæringen etter en digital trimlinje. Termoplaster som PET og polyuretan absorberer denne bølgelengden spesielt godt, ifølge laserprodusenten Luxinar, noe som forklarer hvorfor kuttene blir så presise og rene.
Arbeidsflyten er heldigital: STL-modellen importeres i programvaren for trimlinjer, som enten genererer eller leser inn linjen, gir mulighet for finjustering, og eksporterer skjæredataene. Termoformede alignere kan sitte svært hardt fast på 3D-printede modeller; enkelte lasersystemer legger derfor til avstandslister eller baser på modellen slik at den ferdigkuttede skinnen enkelt kan vippes av. Les mer om modellforberedelse i vår guide om STL-filer i kjeveortopedi.
Når det gjelder kapasitet, oppgir Axera Dental at en 20 W klasse 1 CO₂-laser kutter en aligner på cirka ett minutt. ORTHOiN3D oppgir på sin side at deres iNLASE-system fullfører kuttet på under 15 sekunder. Begge hevder at etterpolering er helt overflødig. Slike påstander bør likevel vurderes edruelig: Det finnes per i dag få uavhengige studier som direkte sammenligner kantkvaliteten mellom laser, saks og CNC under kontrollerte forhold.
Hva gjelder biokompatibilitet, har en in vitro-studie undersøkt PETG bearbeidet med henholdsvis CNC-fresing og CO₂-laser. Studien påviste kun beskjedne, ikke-signifikante endringer i genuttrykk (en 1,8-dobling av COX-2 etter laserbehandling). Dette støtter opp under metodens biologiske trygghet, men eliminerer ikke behovet for manuell kvalitetskontroll av hver enkelt skinnekant.
Ved bruk av PETG er kalibrering av effekt og hastighet helt avgjørende. En studie av CO₂-skjæring på 3D-printede PETG-plater (ikke alignere) viste at den varmepåvirkede sonen i materialet ble minst når man kombinerte lavere lasereffekt med høyere kutthastighet. Dette illustrerer viktigheten av å teste og validere innstillingene på det spesifikke materialet du benytter, fremfor å stole blindt på generelle parametere.
CNC- og robotfresing
CNC- og robotstyrt fresing følger en digital verktøyvei basert på modellens gingivale kontur. En studie fra 2024 i Scientific Reports om fleksibel alignerproduksjon dokumenterte et maksimalt avvik på kun 0,03 mm mellom skanningen og det ferdig freste produktet. Forfatterne målte en gjennomsnittlig prosesstid på cirka 20 sekunder per robotfrest enhet, mot 120 sekunder ved manuell håndtering – dog uten full spesifikasjon av hvilke deloppgaver tidsanslagene omfattet.
Den største innvendingen mot teknologien er foreløpig mangelen på uavhengig dokumentasjon. Selv om studien viser imponerende presisjon og repeterbarhet, foreligger det lite systematisk dokumentasjon på selve kantfinishen sammenlignet med saks eller laser. For de fleste laboratorier er overgangen til CNC derfor primært et spørsmål om digital integrasjon og produksjonskapasitet, snarere enn en dokumentert forbedring av selve kantkvaliteten.
Etterbearbeid og kontroller alle kanter
Selve kuttet er bare halve jobben. En kant som etterlates skarp eller ujevn vil raskt irritere munnslimhinnen, og en metaanalyse fra 2026 påviser en direkte sammenheng mellom ru overflater, økt plakkretensjon, vevsirritasjon og svekket opplevd estetikk.
- Pussing og utjevning. I en publisert kohortstudie ble alignerne først grovtrimmet langs gingivalranden med et roterende skjæreinstrument, etterfulgt av en pusserondell (Lisko-B, Erkodent). Erkodents egne retningslinjer for termoforming anbefaler en kombinasjon av en hardmetallfres til grov utjevning og Liskosil-polerere til finere forpolering.
- Polering med lett trykk. Produsenten bak Gt Flex anbefaler lavt turtall på vinkelstykket, filtkjegle og fin pimpstein langs foliekantene. Dersom folien leveres med beskyttelsesfilm, bør denne beholdes på under poleringen.
- Unngå flammepolering med mindre produsenten eksplisitt godkjenner det. Metoden benyttes til visse akryler og polykarbonater, men det finnes ingen faglig støtte for å utsette tynne alignerfolier for åpen flamme.
- Bruk fingertupptesten. Før en fingertupp bestemt langs hele periferien av aligneren. Kjenner du det minste tegn til ruhet eller skarpe kanter, må skinnen tilbake til pussebenken.
Fremstår kantene frynsete, uklare eller deformerte rett etter forming og trimming, ligger årsaken ofte lenger tilbake i prosessen. Se vår veiledning om feilsøking ved termoformingsdefekter. Valg av materiale spiller også en vesentlig rolle: PETG og polypropylen og flerlagsmaterialer oppfører seg fundamentalt forskjellig under mekanisk bearbeiding.
Retainere krever en annen kantlogikk
Prinsippene for alignere kan ikke overføres direkte til klare retainere. En klinisk oversiktsartikkel i APOS Trends in Orthodontics advarer mot å trimme retainere helt inn til tannhalsen, da dette svekker apparatets mulighet til å utnytte retentive undersnitt. Den etablerte anbefalingen er å la retainerkanten strekke seg 3 til 4 mm over på både facial og lingval gingiva, med nødvendige utsparinger for leppe- og tungebånd. Dersom kanten forårsaker slimhinneavbleking (iskemi), reduseres høyden lokalt med en buet saks.
Det vitenskapelige grunnlaget for kantutforming er tynnere for retainere enn for alignere, og det foreligger ingen entydig konsensus på området. For en grundigere klinisk vurdering av apparatvalg, se vår oversikt over Hawley-retainer versus klare retainere.
Tilpass metoden etter produksjonsvolumet
La egne produksjonstall styre verktøyvalget. Et kasus bestående av 20 trinn for over- og underkjeve krever 40 alignere. Med en manuell trimmetid på 120 sekunder per enhet tilsvarer dette 80 minutters uavbrutt benkarbeid. Med en automatisert fresesyklus på 20 sekunder faller tidsbruken til cirka 13 minutter. En lasertid på ett minutt krever totalt 40 minutter, men her arbeider maskinen autonomt, slik at teknikeren kan frigjøres til andre oppgaver.
- Ved lave volumer, eller dersom produksjonen primært består av retainere: Manuell trimming med foliesaks og et godt håndstykke er fullt tilstrekkelig. Etabler en klar, skriftlig standard for trimlinjene og sørg for grundig opplæring i etterarbeidet.
- Ved serieproduksjon med heldigital modellflyt: Vurder automatisert fresing eller laserskjæring. Velg løsning basert på egne, praktiske tester med de materialene du faktisk bruker, fremfor produsentenes brosjyredata.
- Ved kranierte trimlinjer, uavhengig av volum: Bruk som et minimum roterende instrumenter. Full automatisering er likevel den eneste metoden som sikrer konsistent repeterbarhet over tid.
Ønsker du en dypere forståelse av resten av produksjonskjeden, se våre veiledninger om fremstilling av klare alignere, termoforming i kjeveortopedi og valg av termoformingsmaskin.
Oppsummert: Fastsett trimlinjen før du velger kuttemetode, invester i det utstyret volumet ditt forsvarer, og betrakt kantfinishen som en like viktig del av alignerens funksjon som selve tannbevegelsen. Ønsker du en faglig diskusjon om optimal kantutforming for ditt neste kasus, send saken inn til laboratoriet hos Nordicdens for en felles vurdering.
Siste fra bloggen
Maler for aligner-attachments: Slik oppnår laboratoriet høy presisjon
Vanebrytende kjeveortopedisk apparatur: Typer og hva forskningen viser