Der findes tre gængse metoder til at trimme termoformede alignere: manuel beskæring med saks og roterende instrumenter, CNC- eller robotfræsning samt CO₂-laserskæring. Valget af værktøj er dog sekundært i forhold til en mere grundlæggende beslutning: hvor trimlinjen skal placeres. Publicerede laboratorietests viser entydigt, at kantens placering påvirker alignerens retention i langt højere grad end det udstyr, den er skåret med.
Tabellen herunder giver et hurtigt overblik over metoderne, efterfulgt af en dybere faglig gennemgang.
| Metode | Bedst egnet til | Kanten efter beskæring | Væsentligste ulempe |
|---|---|---|---|
| Saks og roterende instrumenter | Lav volumen, retainere, enkeltstående tilpasninger | Kræver manuel efterbearbejdning og polering | Operatørafhængig, tidskrævende og fysisk belastende for hænderne |
| CNC- eller robotfræsning | Laboratorier med et digitalt modelworkflow | Jævnt fræsespor, men kanten skal stadig kontrolleres | Kræver tilvænning og specialudstyr; begrænset uafhængig dokumentation |
| CO₂-laserskærer | Serieproduktion, scalloperede linjer | Producenterne angiver, at polering ikke er nødvendig | Høj anskaffelsespris; datagrundlaget stammer primært fra leverandørerne |
Vælg trimlinjen før trimmemetoden
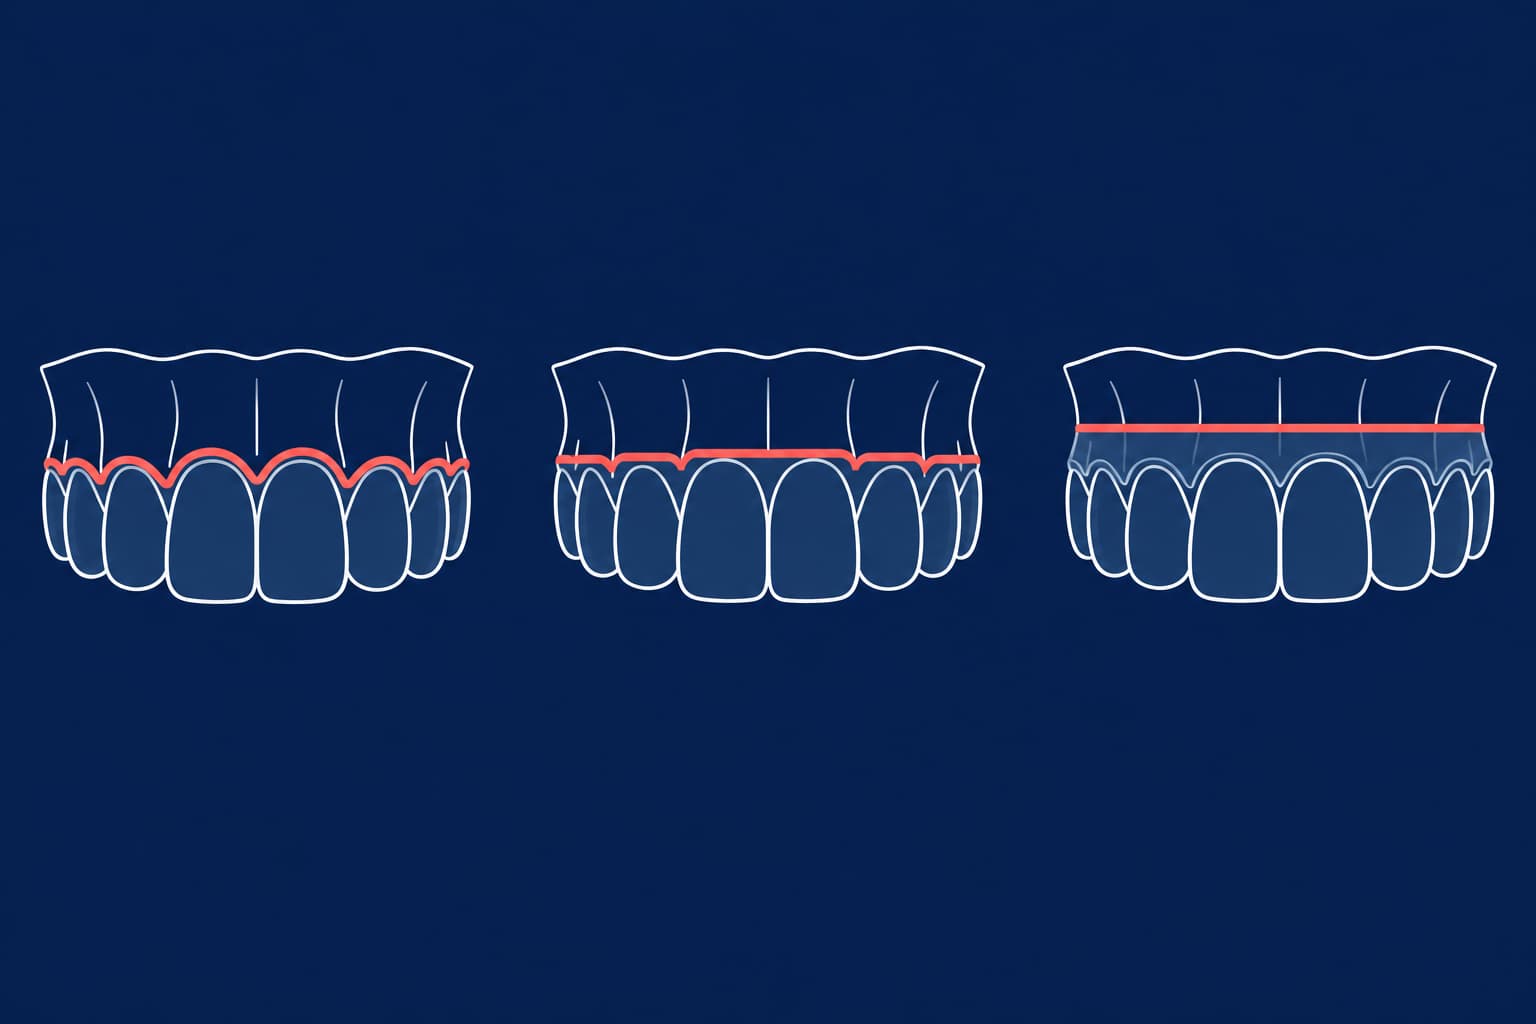
En trimlinje er alignerens gingivale afgrænsning. I faglitteraturen arbejder man primært med tre grundlæggende designs: scalloperet (som følger tandkødsrandens kurve), lige ved det gingivale zenit samt lige 2 mm over zenit, hvor kanten dækker cirka 2 mm af den faste gingiva.
Referencestudiet på området er udført af Cowley, Mah og O'Toole (Journal of Clinical Orthodontics, 2012). De målte trækkraften på alignere med de tre forskellige kantudformninger på modeller, og her viste den lige kant 2 mm over zenit sig markant overlegen i mekanisk retention. En opsummering fra Zendura Dental understreger, at denne udformning gav omtrent dobbelt så høj retention som et scalloperet snit uden attachments – og mere end fire gange så høj retention, når der blev anvendt attachments.
Et in vitro-studie fra 2026 bekræfter de markante forskelle. Her blev 72 alignere testet, heriblandt termoformede skinner i 0,89 mm Zendura VIVA-folie. Den højeste gennemsnitlige retention blev målt til 26,18 N (lige kant 2 mm over zenit, termoformet, med attachments), mens den laveste lå på 3,25 N (scalloperet 0 mm, termoformet, uden attachments). Et systematisk review fra 2024 baseret på 12 studier underbygger billedet: Lige og forlængede kanter overfører generelt større kræfter og momenter, hvilket især er afgørende ved intrusion, translation, kipning og rod-torque.
Resultaterne bør dog tolkes med visse forbehold:
- Der er tale om laboratorieforsøg og finite-element-analyser. Et scoping review påpeger, at den direkte rangering af de tre designs primært hviler på et enkelt laboratoriestudie og endnu mangler validering i prospektive kliniske studier.
- Scalloperede linjer har fortsat en klar berettigelse. Ved at følge den marginale gingiva bliver skinnen mindre synlig, og risikoen for mekanisk tryk på det bløde væv minimeres. Et scoping review om marginale kantdesigns fandt blot tre relevante studier og konkluderede, at der p.t. ikke er tilstrækkelig evidens til at udstikke entydige kliniske retningslinjer for parodontal sundhed.
- Scalloperede snit stiller store krav til finishen. Litteraturen fremhæver, at den nødvendige efterpolering i approksimalrummene kan udtynde materialet lokalt og gøre skinnen for fleksibel langs den gingivale kant.
Tommelfingerregel: Kræver tandbevægelsen et præcist og forudsigeligt mekanisk greb – f.eks. ved intrusion, rod-torque eller ved minimal brug af attachments – bør snittet lægges lige, enten ved eller over zenit. Vægtes æstetik og blødtvævskomfort derimod højest, eller ses der udtalte gingivale retraktioner, er et scalloperet snit eller en kort lige kant det foretrukne valg – suppleret med velplacerede attachments. Uanset valget bør specifikationen fremgå præcist af laboratoriesedlen, så det ikke overlades til teknikerens eget skøn.
Manuel beskæring: saks, skalpel og roterende instrumenter
Manuel beskæring er standarden i de fleste mindre laboratorier og klinikker. Metoden kræver ingen tunge udstyrsinvesteringer, men stiller store krav til teknikerens fingersnilde og erfaring.
- Lad den formede folie køle helt af på modellen. Det anbefales klinisk at vente 30 til 60 sekunder; tages skinnen af for tidligt, risikerer man vridning og deformation.
- Grovklip overskydende folie langs modellens sokkel med en buet kronesaks eller en foliesaks, så der arbejdes tæt på den endelige kant. Man kan også anvende skæreskiver eller spidse hårdmetalfræsere til forarbejdet.
- Finjuster trimlinjen direkte på modellen med skalpel, saks eller et roterende instrument, og løft derefter forsigtigt aligneren af uden at vride plasten.
- Afslut med kantbearbejdning og polering (se nedenfor).
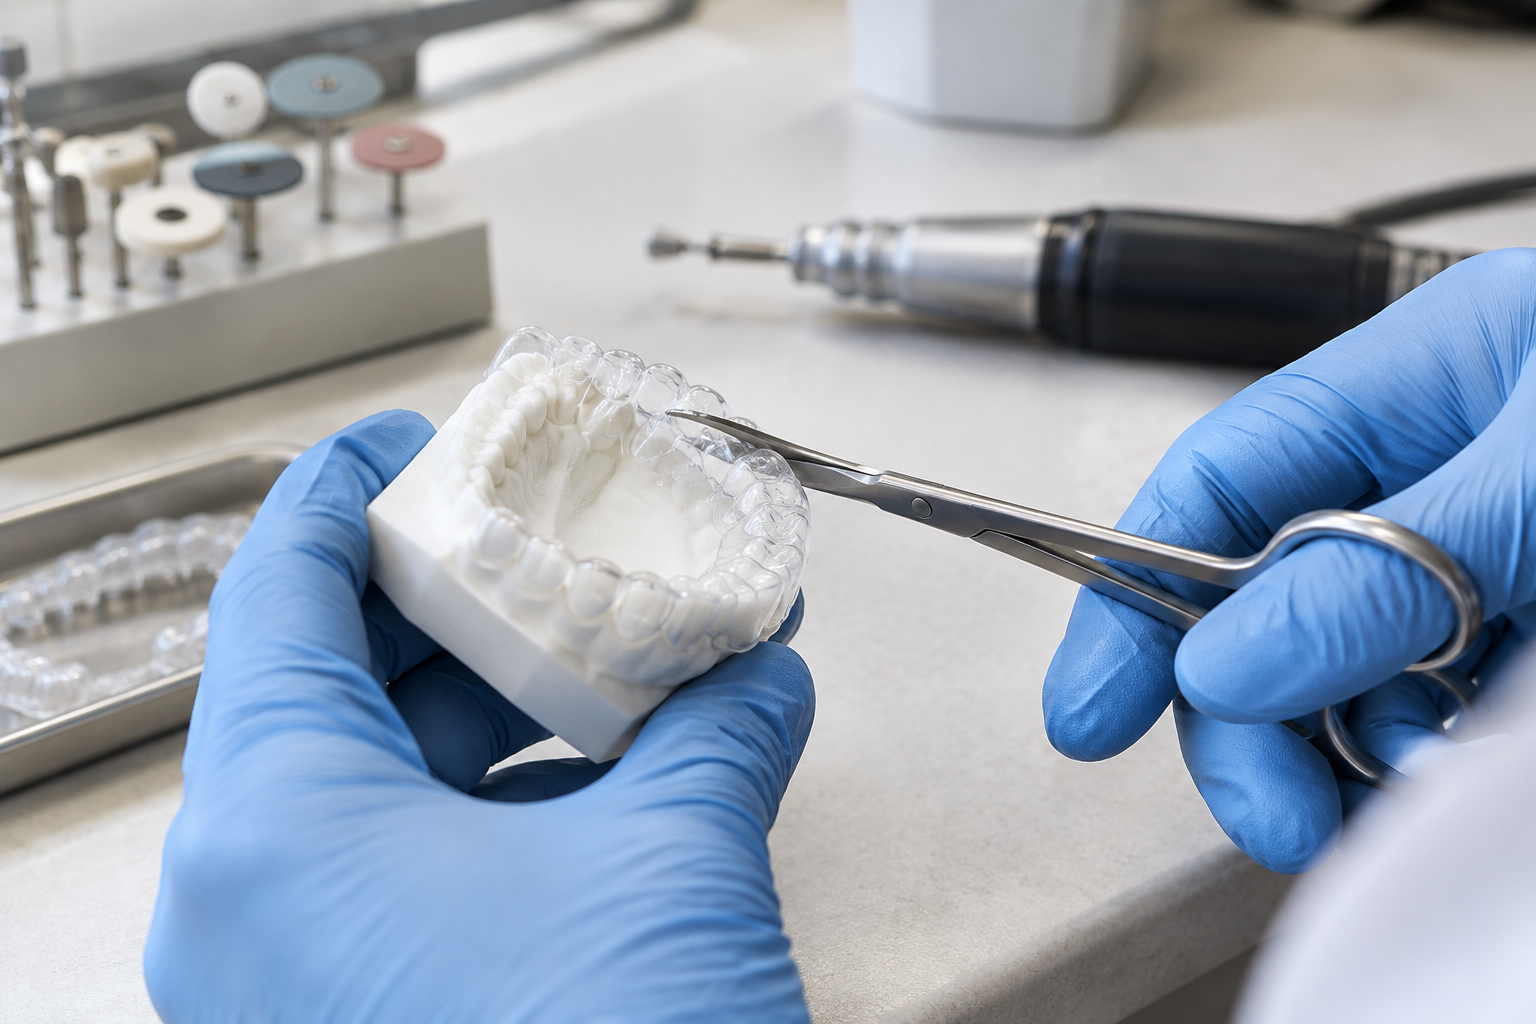
Valget af værktøj afhænger af snittet. Saksen er klart hurtigst, men kan belaste hænderne ergonomisk, introducere mikrorevner i plasten og vanskeliggøre præcise kurver. Ved scalloperede forløb er roterende instrumenter i mikromotor eller laboratoriehåndstykke i praksis den eneste brugbare løsning. Lige snit klares således let med saks, mens scalloperede forløb kræver en mere kontrolleret, roterende arbejdsgang.
En klassisk faldgrube er at klippe hen over modellens marginallinje, fordi det stive materiale virker nemmere at klippe lige over i en jævn bue. Derved forskydes trimlinjen, og den tiltænkte retention forringes markant. Hold altid skinnen på modellen under beskæringen frem for at klippe i fri hånd.
Laserskæring
CO₂-laserskæring (oftest med en bølgelængde på 10,6 µm) automatiserer trimmeprocessen fuldstændigt ud fra en digital snitsti. Termoplastiske materialer som PET og polyuretan absorberer denne bølgelængde effektivt, hvilket ifølge laserproducenter giver et rent, smeltet og gratfrit snit.
Arbejdsgangen er digital: STL-modellen indlæses i softwaren, hvor trimlinjen genereres automatisk, tilpasses manuelt ved behov og eksporteres som en skærebane. Da termoformet plast ofte sidder spændt hårdt fast på den 3D-printede model, forsynes modellerne i visse systemer med en integreret separator eller en hævet sokkel, så den afskårne aligner let kan vippes af. Få mere viden om digital modelhåndtering i guiden til STL-filer i ortodontien.
Tidsmæssigt giver maskinerne høj kapacitet: Axera Dental angiver en skæretid på ca. ét minut pr. aligner med en 20 W Klasse 1 CO₂-laser, mens ORTHOiN3D lover under 15 sekunder for deres iNLASE-enhed. Begge leverandører slår på, at manuel efterpolering helt kan udelades. Disse tal bør dog læses som producentangivelser, da der fortsat mangler uafhængige, peer-reviewede sammenligninger af overfladeruheden mellem laser, saks og fræsning.
Hvad angår biologisk sikkerhed, har et in vitro-studie af PETG bearbejdet med CNC-fræsning og CO₂-laserskæring kun påvist beskedne, ikke-signifikante ændringer i genekspression (en 1,8-fold stigning i COX-2 efter laserbehandling). Det peger på god biokompatibilitet, men fjerner ikke kravet om en omhyggelig kvalitetskontrol af den færdige kant.
Ved laserskæring i PETG er balancen mellem effekt og fremføringshastighed kritisk. Et studie af laserskæring i printede PETG-plader viste, at den varmepåvirkede zone (HAZ) minimeres ved lavere effekt kombineret med højere skærehastighed. Dette understreger vigtigheden af at kalibrere maskinparametrene nøje til den specifikke folietype.
CNC- og robotfræsning
CNC- og robotfræsning arbejder ud fra en digital værktøjsbane (toolpath), der genereres direkte ud fra modellens scannede kontur. Et studie fra 2024 i Scientific Reports vedrørende fleksibel alignerproduktion påviste en maksimal afvigelse på blot 0,03 mm mellem scanningen og det færdige emne. Forfatterne angav en gennemsnitlig procestid på ca. 20 sekunder pr. emne med robot mod 120 sekunder ved manuel beskæring – dog uden en udtømmende redegørelse for, hvilke efterbehandlingstrin der var medregnet i tiderne.
Den primære begrænsning ved CNC-fræsning er evidensgrundlaget. Selvom teknologien sikrer en uovertruffen repeterbarhed og dimensionel nøjagtighed, mangler der fortsat systematiske målinger af den faktiske mikroskopiske kantkvalitet sammenlignet med manuel polering eller lasersmeltning. For de fleste laboratorier er investeringen i CNC derfor drevet af et ønske om digital automatisering frem for en markant forbedret kantfinish.
Efterbearbejdning og kontrol af kanten
Selve udskæringen udgør kun første del af processen. En ru eller skarp kant medfører hurtigt mekanisk irritation af mundslimhinden, og en metaanalyse fra 2026 påpeger en direkte sammenhæng mellem ru folieoverflader, øget plakakkumulering, lokal gingivitis og forringet transparens.
- Beslibning og afrunding: I en klinisk protokol blev kanten først grovtrimmet langs tandkødsranden med et roterende instrument og efterfølgende udglattet med en finkornet polerskive (f.eks. Lisko-B fra Erkodent). Erkodent anbefaler i egne vejledninger en hårdmetalfræser til formgivning efterfulgt af fleksible Liskosil-polerere til udjævning.
- Skånsom polering: Gt Flex anbefaler polering med vinkelstykke ved lave omdrejninger, filtkegle og fin pimpsten. Hvis termoformningsfolien er forsynet med en beskyttelsesfilm, bør denne først fjernes efter den afsluttende polering for at beskytte selve skinnen.
- Undgå flammepolering: Selvom flammepolering kendes fra visse akryl- og polykarbonatarbejder, frarådes metoden generelt til tynde ortodontiske termoformningsfolier, da varmen ændrer materialets spændstighed og molekylære struktur.
- Fingertip-testen: Træk en finger forsigtigt langs hele skinnens periferi. Hænger huden det mindste i, er kanten for skarp og skal tilbage på polérbænken.
Fremstår kanterne flossede eller deformerede allerede før efterbearbejdningen, ligger fejlen ofte i selve vakuum- eller trykformningen. Se vores gennemgang af fejlfinding ved termoformning for at identificere årsagen. Materialevalget spiller ligeledes ind: PETG og polypropylen samt moderne flerlagsmaterialer opfører sig vidt forskelligt over for roterende klinger og skærende værktøj.
Retainere kræver en anden kantudformning
Retningslinjerne for alignere kan ikke overføres direkte til klare retainere. En klinisk oversigtsartikel i APOS Trends in Orthodontics advarer imod at trimme en retainer helt ned til den cervikale emaljekant, da man derved mister den nødvendige forankring i de retentive underskæringer. I stedet anbefales det bredt i litteraturen at lade retainerens kant hvile 3 til 4 mm nede over den faciale og lingvale gingiva, udformet med præcise udsparinger til læbe- og tungebånd (frenula). Opstår der lokal afblegning/anæmisering af gingiva på grund af tryk, reduceres kanten lokalt med en buet saks.
Den videnskabelige evidens for retainerkantens optimale design er fortsat mere begrænset end for alignere. For en dybere gennemgang henvises til artiklen om Hawley-retainer vs. klar retainer.
Vælg metode efter produktionsvolumen
Valget af udstyr bør baseres på laboratoriets reelle volumen. En typisk behandling på 20 trin til over- og underkæbe omfatter 40 skinner. Kræver manuel trimning 120 sekunder pr. skinne, svarer det til 80 minutters aktiv arbejdstid. Kan denne tid reduceres til 20 sekunder med CNC, falder arbejdstiden til ca. 13 minutter. En laserskærer med en cyklustid på ét minut pr. skinne bruger samlet 40 minutter, men processen kører ubemandet, så laboratoriepersonalet kan frigøres til andre opgaver.
- Ved lav volumen eller overvejende retainerproduktion: Manuel beskæring med saks og mikromotor er fuldt tilstrækkeligt. Sørg for faste, skriftlige retningslinjer for trimlinjen, og lad gerne den samme medarbejder stå for den afsluttende kontrol.
- Ved serieproduktion i et digitalt workflow: Automatisering med fræsning eller laser er rentabelt. Træf beslutningen på baggrund af praktiske skæretests i de specifikke foliematerialer frem for maskinernes teoretiske datablade.
- Ved scalloperede linjer uanset volumen: Brug altid et roterende instrument frem for saks, eller overvej digital beskæring for at opnå ensartede approksimale kurver igennem hele behandlingsforløbet.
Få et samlet overblik over produktionskæden i vores artikler om fremstilling af klare alignere, termoformning i ortodontien og valg af termoformningsmaskine.
Sammenfattende bør prioriteringen altid være: Fastlæg trimlinjens forløb ud fra den ønskede biomekanik, vælg skæremetoden efter produktionsvolumen, og betragt kantens finish som en afgørende forudsætning for apparaturets funktion og kliniske accept. Kontakt Nordicdens-laboratoriet, hvis du ønsker faglig rådgivning om valg af trimlinjedesign til specifikke patientcases.