Ta utgangspunkt i bruksområdet, ikke printeren. En 3D-printer som produserer plettfrie alignermodeller, kan vise seg å være helt ubrukelig til direkteprintet kjeveortopedi. Direkteprinting krever alltid en kombinasjon av printer og resin som er formelt validert av resinprodusenten. Alle andre tekniske spesifikasjoner – fra nominell oppløsning til innkjøpspris – er underordnet dette premisset.
Bruk oversikten under for å snevre inn alternativene før du begynner å vurdere spesifikke produsenter og modeller:
| Hvis hovedproduksjonen er... | Prioriter | Teknologi som vanligvis passer |
|---|---|---|
| Studiemodeller og modeller for termoforming | Riktighet (trueness), byggeplatekapasitet og lav kostnad per modell | Profesjonell SLA, DLP eller en godt kalibrert LCD-printer |
| Bittskinner og overføringsskinner for indirekte bonding (IDB) | Støtte for biokompatibel resin og full kontroll på etterherdingen | SLA eller DLP med sertifisert resin for medisinsk utstyr |
| Direkteprintede alignere og retainere | Validert samspill mellom printer og resin, åpne parametere og regulatorisk dokumentasjon | Utelukkende printere oppført på resinprodusentens liste over validerte enheter |
| Lavt eller svingende pasientvolum | Vurder om egen maskinvare i det hele tatt lønner seg | Sette ut produksjonen til et eksternt laboratorium |
Gjennomgangen nedenfor tar for seg hvert enkelt kriterium med konkrete referansepunkter du kan vurdere opp mot klinikkens pasientgrunnlag.
Kriterium 1: Tilpass printeren til utstyret du faktisk skal lage
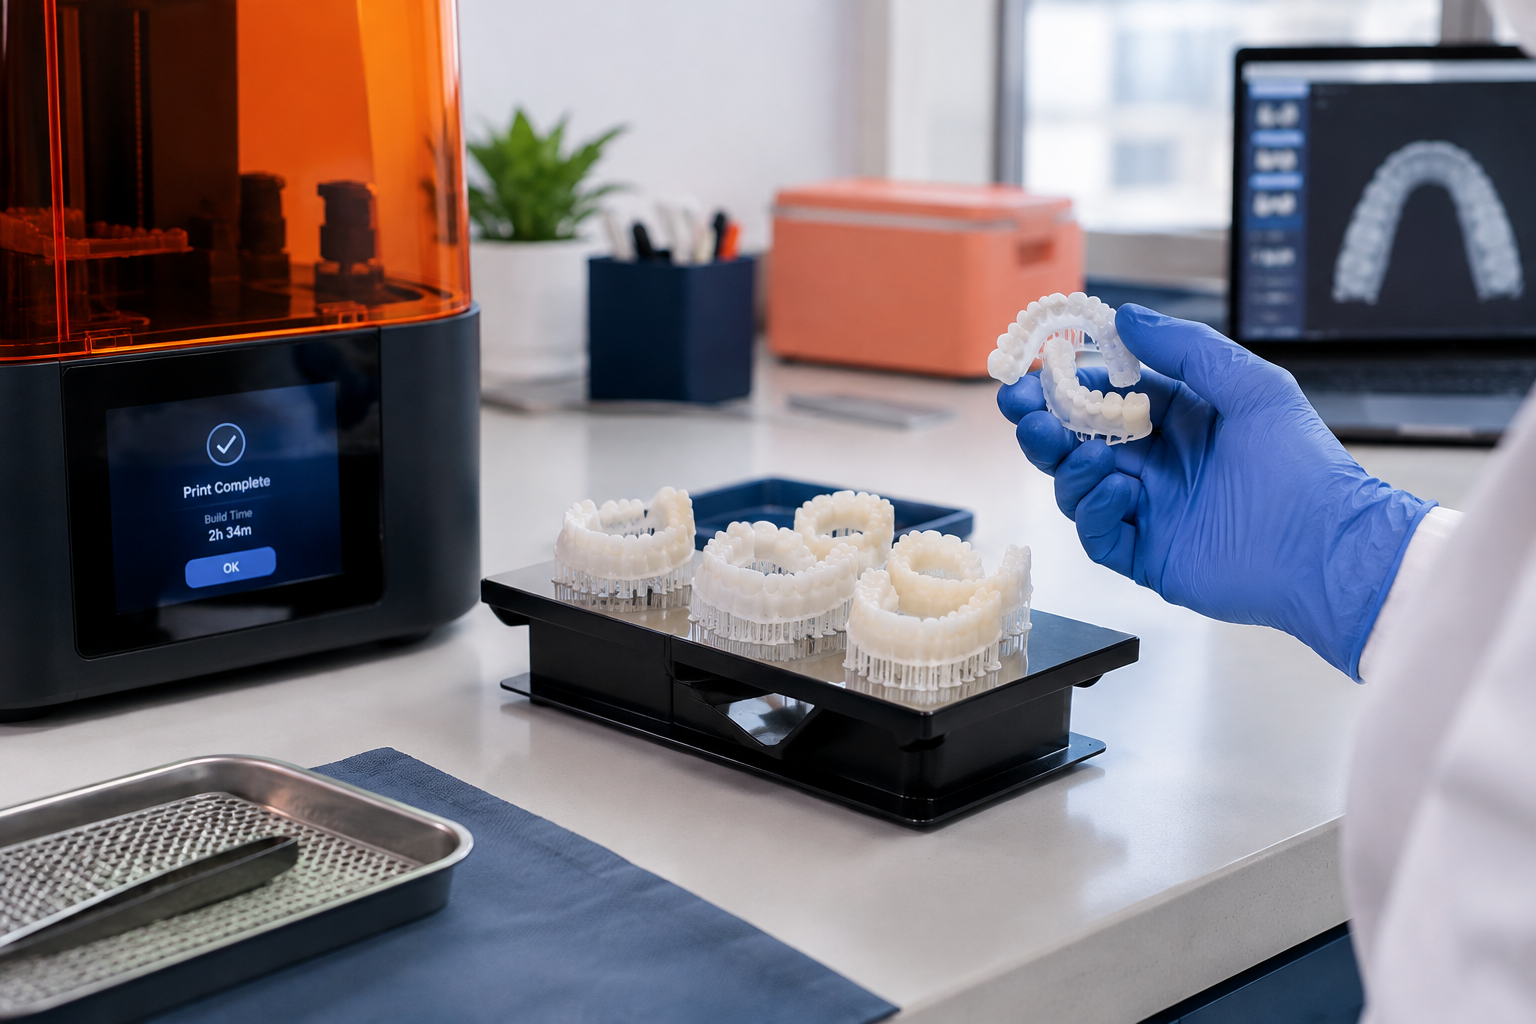
Utskrift innen kjeveortopedi faller i praksis inn under tre ulike kategorier, og de stiller fundamentalt forskjellige krav til utstyret:
- Modeller (diagnostiske modeller, studiemodeller og modeller til termoforming av alignere) krever høy dimensjonsnøyaktighet og stabilt produksjonsvolum. Siden materialet aldri plasseres i pasientens munn, er ikke biokompatibilitet et krav.
- Intraoralt utstyr som bittskinner og overføringsskinner for indirekte bonding (IDB) er i direkte kontakt med slimhinner og tenner. Dette krever resin klassifisert som medisinsk utstyr, samt en strengt kontrollert og repeterbar etterherdeprosess.
- Direkteprintede alignere og retainere skal fungere under mekanisk belastning i munnhulen over lengre tid. Disse stiller de strengeste kravene til fininnstilling mellom printer, resin, lysbølgelengde og etterbehandling.
De fleste kjeveortopediske laboratorier begynner med ren modellproduksjon før de tar steget over til intraoralt utstyr. Har du planer om å innføre direkteprinting i løpet av de neste to årene, må du ta høyde for det allerede ved innkjøpet: Forsikre deg om at printeren støtter åpne materialprofiler, eller at den allerede står oppført på resinprodusentens liste over validerte maskiner. Guiden vår til direkte 3D-printet kjeveortopedisk utstyr belyser hvordan denne arbeidsflyten skiller seg vesentlig fra tradisjonell termoforming.
Kriterium 2: SLA, DLP eller LCD
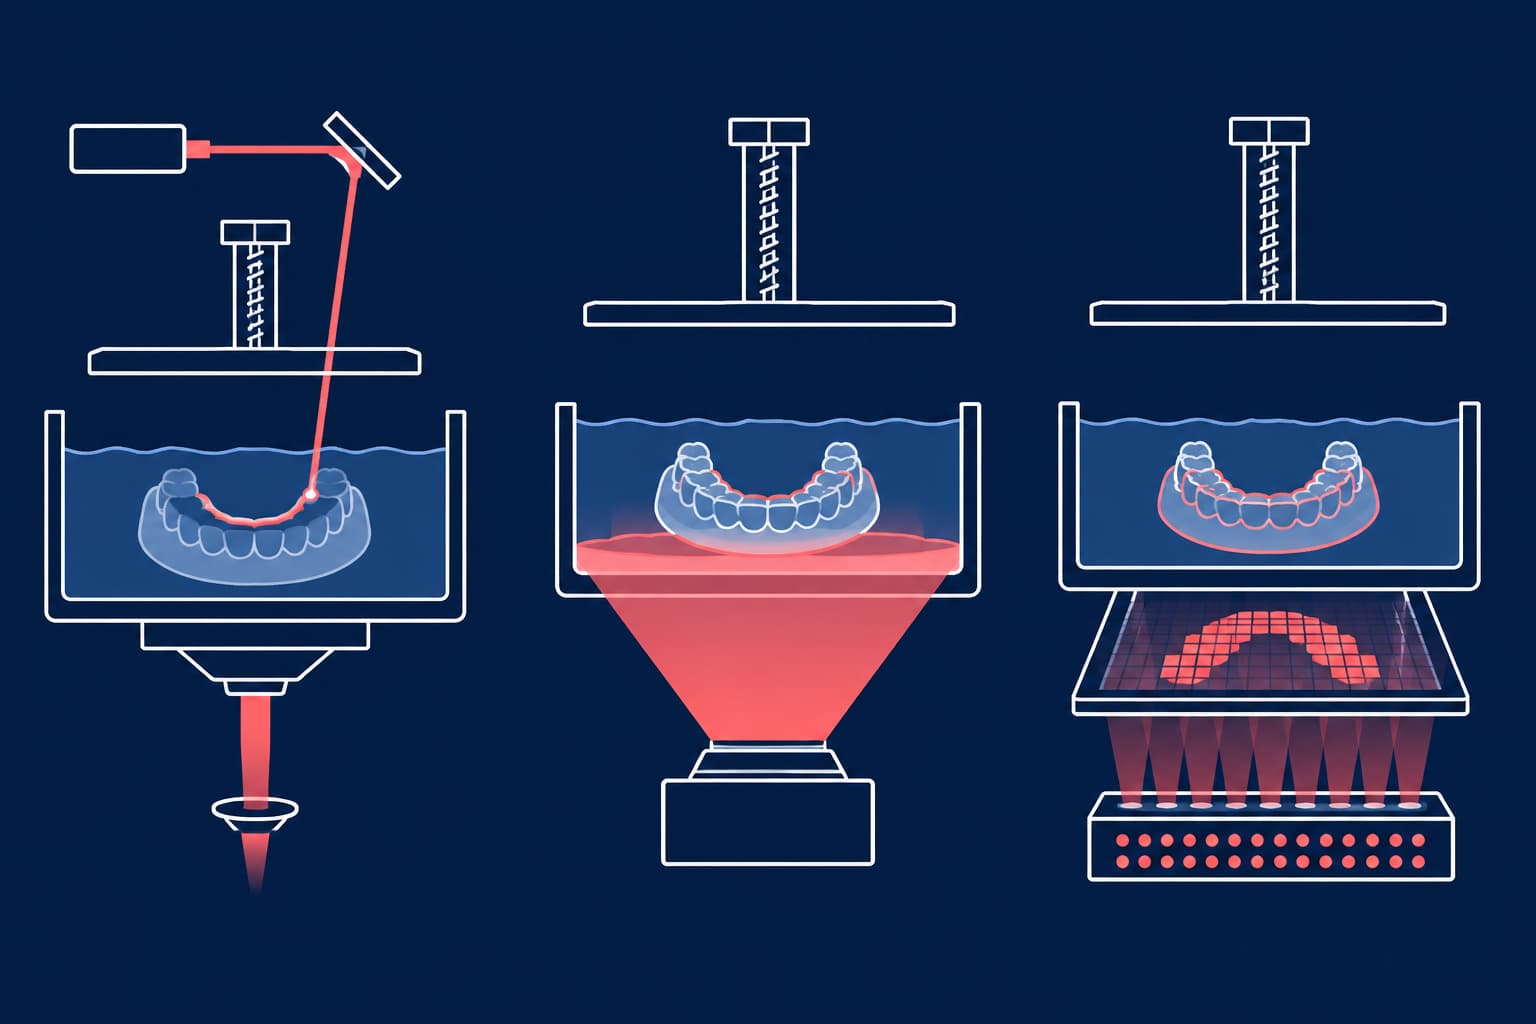
Alle de tre ledende teknologiene bygger opp delene ved å herde flytende fotopolymer lag for lag, men de skiller seg i hvordan lyset projiseres.
- SLA (stereolitografi) tegner hvert lag punkt for punkt med en fokusert laserstråle. Produksjonstiden øker i takt med hvor mye overflate som skal herdes på byggeplaten.
- DLP (Digital Light Processing) belyser et helt lag samtidig via en digital mikrospeilenhet (DMD).
- LCD (MSLA) eksponerer hele laget under ett via et LCD-panel med en LED-matrise som bakbelysning. Dette er som regel det rimeligste alternativet i innkjøp.
Siden DLP og MSLA herder hele flaten på én gang, påvirkes ikke utskriftstiden av hvor mange modeller du plasserer på byggeplaten – kun av den totale byggehøyden. Det gjør begge teknologiene svært effektive når du skal printe fulle plater med alignermodeller. Forskningen på nøyaktighet er likevel mer nyansert enn produsentenes markedsføring ofte gir inntrykk av. En studie fra 2023 på alignermodeller viste mindre avvik i riktighet (trueness) på to profesjonelle SLA-printere enn på en DLP-printer og en rimelig LCD-printer. Samtidig holdt samtlige maskiner seg innenfor den kliniske toleransegrensen på 0,25 mm. En annen studie fra 2022 fant at en DLP-printer ga bedre nøyaktighet enn en LCD-printer ved modellfremstilling, men LCD-printerens større byggeplate ga til gjengjeld plass til flere modeller per kjøring.
Konklusjonen er tydelig: Den spesifikke printermodellen og dens mekaniske stabilitet betyr langt mer enn selve teknologikategorien. En systematisk kunnskapsoppsummering i Journal of International Oral Health slo fast at det mangler vitenskapelig grunnlag for å kåre én enkelt utskriftsteknologi som universelt mer nøyaktig eller effektiv enn de andre. Sammenligningen vår av SLA vs. DLP i kjeveortopediske laboratorier gir en grundigere analyse av forskjellene i praktisk drift.
Kriterium 3: Nøyaktighet som kan etterprøves
Oppløsningstallene i et produktark gir et ufullstendig bilde av den reelle presisjonen i klinisk bruk. Be i stedet om dokumenterte tall for riktighet (trueness – hvor nøyaktig utskriften gjengir CAD-filen) og presisjon (precision – hvor repeterbare resultatene er fra utskrift til utskrift), begge oppgitt som RMS-avvik (root mean square).
Faglitteraturen understreker hvorfor dette skillet er avgjørende. I en studie fra 2022 på kjeveortopediske modeller oppnådde en profesjonell SLA-printer et riktighetsavvik (RMS) på 75 µm ved 50 µm lagtykkelse. Til sammenligning leverte to rimelige LCD-printere henholdsvis 192 og 179 µm. Forfatterne konkluderte med at rimelige forbruker-LCD-er ikke holder samme standard som profesjonelt laboratorieutstyr. Selv om et avvik på 0,19 mm teknisk sett er innenfor den aksepterte feilmarginen på 0,25 mm for alignere, spiser det opp nesten hele slingringsmonnet før termoforming, trimming og biologisk tannforflytning legger til sine egne unøyaktigheter.
Lagtykkelse og byggeorientering spiller også inn, men funnene varierer i litteraturen:
- Studien av de rimelige LCD-printerne viste at endringer i lagtykkelse hadde marginal innvirkning på både riktighet og presisjon.
- En DLP-studie som testet lagtykkelser på 20, 50 og 100 µm ved vinkler på 0°, 30°, 60° og 90°, avdekket et tydelig samspill mellom orientering og laghøyde. De minst nøyaktige modellene var de som ble printet flatt (0°) med 20 µm lag.
- En undersøkelse av horisontalt orienterte modeller viste derimot avvik på rundt 20 µm ved både 50 og 100 µm lagtykkelse på DLP.
Ikke ta det for gitt at tynnere lag automatisk gir et bedre resultat i klinisk praksis. Evaluer dine egne utskriftsparametere, og se gjerne våre retningslinjer for byggeorientering og støttestrukturer samt klinisk nøyaktighet.
Gjør en praktisk test før du signerer avtalen: Be forhandleren printe en testjobb basert på en anonymisert pasientskanning fra din egen klinikk. Skann det fysiske sluttresultatet med en pålitelig laboratorie- eller intraoral skanner, og legg dataene over originalfilen. Et digitalt fargekart over avvikene (deviation map) avslører sannheten langt bedre enn noen salgsbrosjyre.
Kriterium 4: Resinsystemer og validering
Valget av resin avgjør hva printeren lovlig og klinisk kan benyttes til.
- Åpne kontra lukkede systemer. Graphy understreker at materialene deres ikke fungerer på en hvilken som helst resinprinter: Maskinen må enten ha en åpen modus der du kan definere egne eksponeringsparametere, eller ha offisielle profiler forhåndsinstallert, og lyskildens bølgelengde må samsvare med materialets fotoinitiatorer. LuxCreo leverer på sin side sin aligner-resin som et lukket økosystem som ikke lar seg kjøre på tredjepartsmaskiner som Formlabs.
- Undersøk godkjenningen nøye. FDA 510(k)-godkjenningen for Graphy Tera Harz Clear (TC-85DAC) fra november 2022 klassifiserer materialet som medisinsk utstyr i klasse II og oppgir spesifikt UNIZ SLASH 2 og SprintRay Pro 95 som kompatible maskiner. Graphys egne datablader lister i tillegg opp Asiga MAX og SprintRay Pro 55. Krev alltid den nyeste oversikten over validerte maskiner direkte fra resinprodusenten fremfor å stole blindt på forhandleren.
- Sjekk det formelle indikasjonsområdet. Formlabs Dental LT Clear Resin V2 er godkjent for harde bittskinner og skinner mot tanngnissing, ikke for alignere. En generell merking med «klar og biokompatibel» gir ingen universell tillatelse til å produsere alt av intraorale skinner.
For virksomheter i Norge og EU gjelder MDR (forordningen for medisinsk utstyr). Be alltid om CE-sertifikatet for den aktuelle resinen og verifiser at den er sertifisert for det nøyaktige formålet du har tenkt å bruke den til. Markedsføringsmateriell kan være uklart når det gjelder direkteprintede alignere, så sjekk dokumentasjonen grundig. Se vår guide til resiner for kjeveortopedisk printing for mer inngående detaljer om materialegenskaper.
Kriterium 5: Kapasitet og byggevolum
Reell produksjonskapasitet (throughput) er ofte en kilde til feilvurderinger. Det er sjelden selve utskriftsprosessen som blir den operative flaskehalsen; tidsbruken ligger i vasking, tørking, etterherding, fjerning av støttestrukturer og manuell kvalitetskontroll.
Et praktisk regnestykke: En kjeveortopedisk praksis starter 25 nye alignercaser i måneden, med 10 trinn for over- og underkjeve. Dette tilsvarer 500 modeller per måned. Formlabs oppgir at de kan printe 11 alignermodeller på omtrent 9 minutter. Med denne hastigheten kreves det 46 utskriftskjøringer, noe som tilsvarer rundt 7 timers aktiv printetid. Selv om prosessen i en reell klinikkhverdag skulle ta tre ganger så lang tid, ender du opp på rundt 21 timer fordelt over en hel måned. Én enkelt printer dekker altså behovet med solid margin. Det er arbeidstimene som medgår til å håndtere de 46 utskriftsrundene, som utgjør den reelle kostnaden.
Byggevolumet har derimot stor betydning når produksjonen skal skaleres, eller når du skal produsere store enheter som heldekkende bittskinner. Still følgende spørsmål før innkjøp:
- Hvor mange kjever får plass på byggeplaten i den orienteringen du faktisk kommer til å bruke – ikke ut fra leverandørens teoretiske skrivebordskisser?
- Hvordan påvirkes arbeidsflyten dersom du hyppig må veksle mellom ulike resintyper?
- Er byggeplaten stor nok til å håndtere de mest voluminøse skinnene uten at du må dele opp jobben?
Oppgir en leverandør rekordraske utskriftstider, bør du sjekke hvilken resin og lagtykkelse som ligger til grunn for påstanden. Spesialiserte hurtigresiner er gjerne optimalisert for én ting, og er ofte uegnet for annet enn grove modeller.
Kriterium 6: Totale eierkostnader (TCO)
Selve innkjøpsprisen på printeren representerer bare en brøkdel av det reelle budsjettet. Følgende referansepriser gir et bilde av kostnadsbildet:
- 3D-printer: Bransjeretningslinjer fra American Dental Association anslår at dentale printere varierer fra rundt 5 000 dollar til oppunder 100 000 dollar. Formlabs priser sin Form 4B basispakke til rundt 7 700 dollar, mens en komplett pakke med automatisert vask og herding ligger på rundt 12 000 dollar.
- Etterbehandlingsutstyr: En dedikert dental vaskestasjon fra en etablert europeisk distributør koster fort rundt 3 000 euro, mens herdestasjoner gjerne ligger mellom 1 500 og 3 000 euro, avhengig av spesifikasjoner og lysintensitet.
- Resin: Materialkostnadene for standard alignermodeller ligger ofte rundt 20–35 kroner per modell, ekskludert utstyrsslitasje og lønnskostnader.
- Slitedeler og forbruksmateriell: For LCD-baserte skrivebordsprintere koster en ekstra byggeplate rundt 230 euro, ny FEP/nFEP-film rundt 30 euro, og et erstatnings-LCD-panel rundt 250 euro. LCD-paneler og resinbeholdere (vats) må regnes som rene slitedeler med begrenset levetid.
- Service- og supportavtaler: Utvidede serviceavtaler og garantier koster typisk mellom 1 000 og 4 000 dollar for 1 til 5 års dekning.
I vår analyse av hva kjeveortopedisk 3D-printing egentlig koster, anslår vi den initielle investeringen for en klinikk til et sted mellom 5 000 og 25 000 euro. Det er imidlertid biokompatible resiner, programvarelisenser og tid brukt av opplært personell som utgjør de tyngste løpende postene. Sett alltid av tilstrekkelig tid til personell i budsjettet. Hver eneste utskrift må renses, herdes, kontrolleres for feil og loggføres.
En rimelig printer er ikke automatisk et dårlig valg, og en kostbar maskin gir ingen garanti for feilfri drift. Det avgjørende nøkkeltallet er totalkostnaden per godkjente enhet: Del de samlede årlige maskin-, material- og lønnskostnadene på antallet modeller og skinner som faktisk består den kliniske kvalitetskontrollen.
Kriterium 7: Regelverk og kvalitetskontroll
Selve 3D-printeren er et produksjonsverktøy, men det ferdige utstyret du leverer ut, er et medisinsk utstyr. I henhold til EUs forordning for medisinsk utstyr (MDR) regnes utstyr som tilvirkes etter skriftlig anvisning til en navngitt pasient, som pasientspesifikt utstyr (custom-made device). Vedlegg XIII stiller krav om at produsenten utarbeider en formell samsvarserklæring som identifiserer produsent, tilvirkningssted, utstyrstype, pasient, rekvirerende behandler og samsvar med de generelle kravene til sikkerhet og ytelse. Dokumentasjonen må være detaljert nok til at tilsynsmyndighetene kan etterprøve design, produksjon og klinisk ytelse, og erklæringen skal normalt oppbevares i minst 10 år.
Vær varsom med å anta at unntaket for egenprodusert utstyr i artikkel 5(5) gjelder for klinikken din. Dette unntaket krever blant annet at utstyret utelukkende produseres og brukes internt innenfor samme helseinstitusjon, at det aldri overdras til en annen juridisk enhet, og at produksjonen understøttes av et formelt kvalitetsstyringssystem. Hvorvidt en privat praksis eller et kommersielt laboratorium oppfyller vilkårene, er en juridisk vurdering. Rådfør deg med regulatorisk ekspertise før du tar i bruk egenprodusert utstyr i munnen på pasienter. Artikkelen vår om etterlevelse av MDR i kjeveortopediske laboratorier tar for seg kravene til kvalitetssikring i detalj.
For innkjøpet betyr dette: Velg en printerløsning der programvaren automatisk logger byggeparametre, filversjoner og resin-batcher, og etabler en etterherdingsrutine som gir full sporbarhet. Se også våre anbefalinger for etterbehandling av biokompatible utskrifter.
Tre fallgruver du må unngå
- Å stirre seg blind på pikseloppløsning. Nominell pikselstørrelse på papiret sier ingenting om materialkrymping, mekanisk stabilitet eller lysets spredning i resinen. Den nevnte studien fra 2022 viste et avvik i riktighet på over 100 µm mellom en rimelig LCD-printer og en profesjonell maskin, til tross for tilsynelatende like spesifikasjoner. Løsning: Krev alltid en dokumentert avviksmåling basert på reelle pasientdata.
- Å kombinere printer og resin på måfå. Uoverensstemmelser i lysbølgelengde eller feil eksponeringstid fører raskt til ufullstendig herding. Restmonomerer i intraoralt utstyr utgjør en alvorlig pasientrisiko. Løsning: Benytt utelukkende kombinasjoner som er formelt validert av resinprodusenten, og hold deg slavisk til offisielle materialprofiler.
- Å glemme arbeidsflyten rundt printeren. Vasking, tørking, herding og klargjøring av filer krever til sammen langt mer tid enn selve utskriftsprosessen. Løsning: Sørg for at designprogramvaren og din egen håndtering av STL-filer genererer vanntette filer som kan skives direkte uten manuelle reparasjoner, og velg blant velprøvde CAD-plattformer tilpasset faget.
Når det er best å vente med å kjøpe
Selv etter en grundig vurdering av disse kriteriene, vil den riktige beslutningen for mange klinikker være å vente. Dersom pasientvolumet er beskjedent, hvis du sikter mot direkteprintede alignere som krever kostbare etterbehandlingskamre og kjemikaliehåndtering, eller hvis du mangler laboratoriepersonell til å ivareta validering og lovpålagt dokumentasjon, vil et maskinkjøp ofte tilføre klinikken unødige faste kostnader og driftsmessig hodebry. Å sette ut produksjonen til et spesialisert laboratorium sikrer at du får full tilgang til validerte, biokompatible materialer og førsteklasses overflater, uten at du må håndtere kjemikalier, sertifiseringer og vedlikehold selv.
Nordicdens er et spesialisert kjeveortopedisk laboratorium i Tallinn som betjener tannleger og kjeveortopeder i Norden og Baltikum. Vi leverer presise 3D-printede modeller, bittskinner, IDB-skinner og annet kjeveortopedisk utstyr basert på dine digitale avtrykk og kliniske instrukser. Dette gir deg også en utmerket mulighet til å vurdere presisjonen på profesjonelle utskrifter før du eventuelt investerer i eget utstyr.
Veien videre
Definer først og fremst hva du skal produsere, verifiser nøyaktigheten på egne kliniske kasus, kontroller at printer og resin har gyldig felles validering, og regn på kostnaden for hele prosessen fra fil til ferdig enhet. Er du usikker på hvilken presisjon du faktisk har behov for, kan du gjerne sende oss en pasientskanning. Ta kontakt med Nordicdens for en uforpliktende testcase, slik at du kan sammenligne den fysiske utskriften direkte mot den digitale kildefilen din før du binder opp kapital i maskinvare. For flere faglige råd kan du ta et dypdykk i vår blogg om produksjon i kjeveortopediske laboratorier.