Definér dine kliniske behov, før du vælger hardware. En 3D-printer, der spytter fejlfrie aligner-modeller ud på samlebånd, kan vise sig ubrugelig til direkte printede apparaturer. Direkte print kræver nemlig en specifik kombination af printer og resin, som materialeproducenten udtrykkeligt har valideret. Alt andet på databladet – fra nominel opløsning til pris – er sekundært i forhold til den kendsgerning.
Brug denne oversigt til at pejle dig ind på den rette retning, før du kigger på specifikke mærker:
| Primært anvendelsesområde | Vigtigste prioriteter | Typisk teknologi |
|---|---|---|
| Studiemodeller og modeller til termoformning | Trueness (sandhed), byggepladeareal, lav enhedspris pr. model | Professionel SLA, DLP eller en præcist kalibreret LCD-printer |
| Bideskinner og skinner til indirekte bonding (IDB) | Understøttelse af biokompatibel resin, kontrollerbar efterhærdning | SLA eller DLP godkendt til medicinske resiner |
| Direkte printede alignere og retainere | Valideret printer/resin-system, adgang til åbne parametre, fuld sporbarhed | Udelukkende printere på resinproducentens officielle liste |
| Lav eller svingende mængde af patienttilfælde | Rentabilitet ved egenproduktion versus ekstern fremstilling | Outsourcing til et specialiseret dentallaboratorium |
Nedenfor gennemgår vi de syv afgørende kriterier med konkrete holdepunkter, du kan overføre direkte til din egen praksis.
Kriterium 1: Match printeren til det specifikke apparatur
Inden for ortodonti stiller forskellige opgaver vidt forskellige krav til hardware og materialer:
- Modeller (studiemodeller, diagnostiske modeller og forme til termoformning) kræver høj dimensionsstabilitet og throughput. Da de aldrig kommer i berøring med patientens slimhinder, behøver materialet ikke at være biokompatibelt.
- Intraorale apparaturer såsom bideskinner og overføringsskinner til indirekte bonding (IDB) sidder direkte i munden på patienten. Det kræver resiner godkendt som medicinsk udstyr og et efterhærdningsforløb med garanteret proceskontrol.
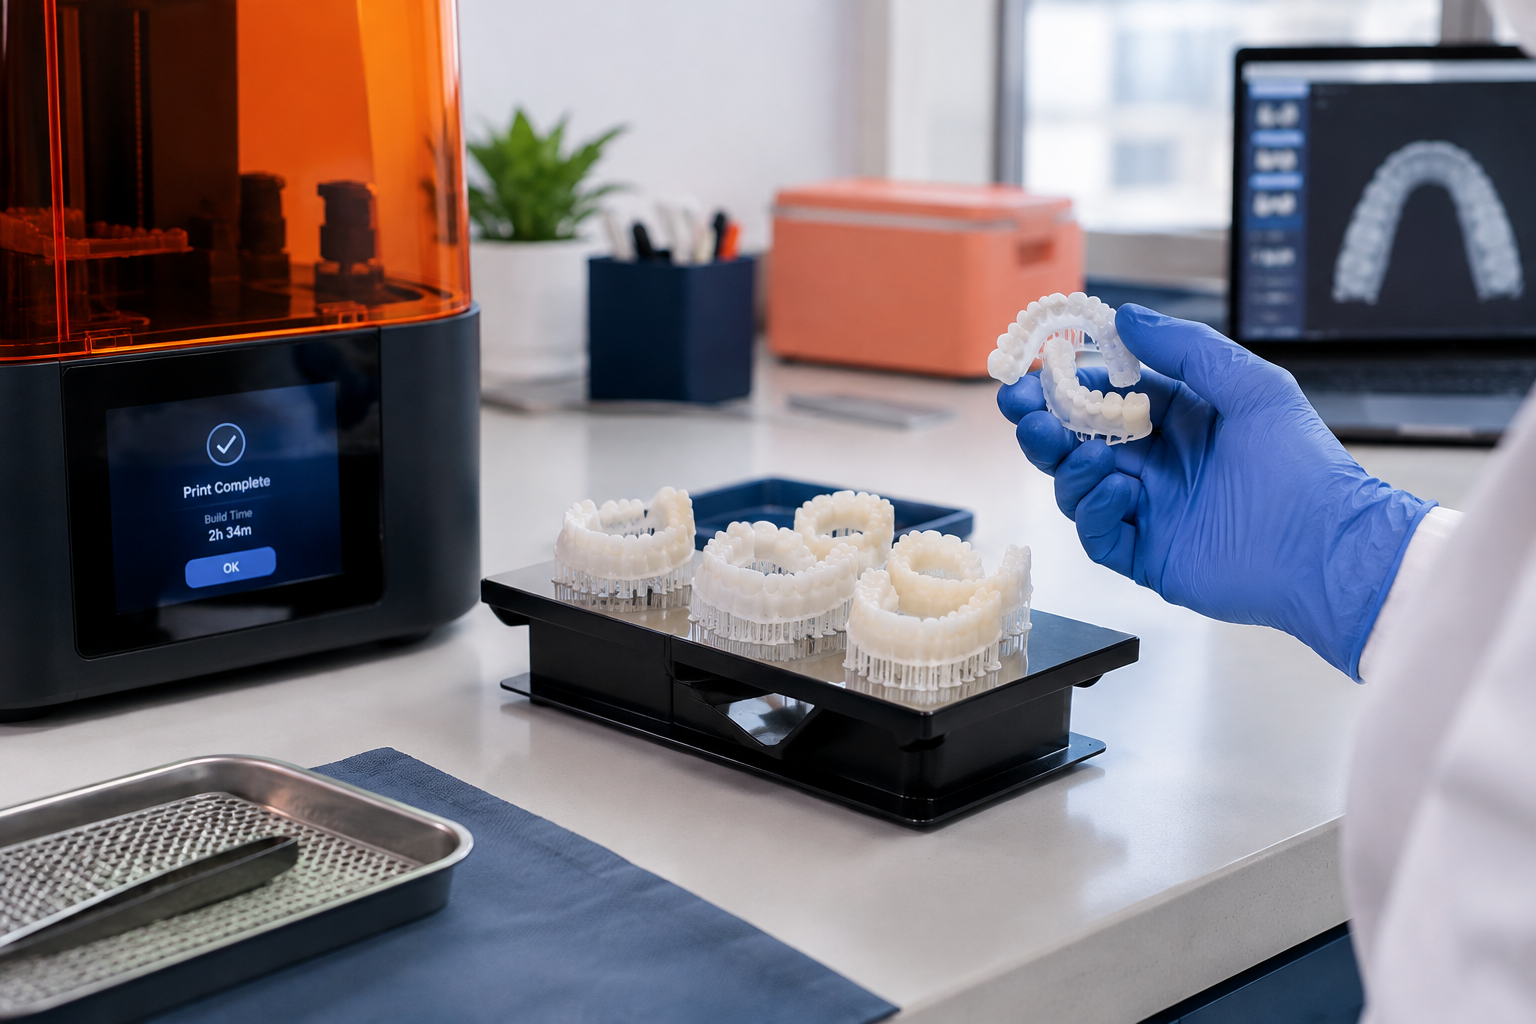
- Direkte printede alignere og retainere anvendes intraoralt over længere tid ad gangen. De stiller de absolut skrappeste krav til det præcise samspil mellem printerens lyskilde, bølgelængde, resin og efterbehandling.
De fleste klinikker og laboratorier lægger ud med modeller og udvider efterhånden til apparaturer. Indgår direkte print i din strategi for de kommende år, bør du sikre dig allerede i dag, at printeren enten har en åben materialeprofil eller allerede fremgår af resinproducentens liste over validerede enheder. Vores guide til direkte 3D-printede ortodontiske apparaturer forklarer i detaljer, hvordan dette workflow adskiller sig fra traditionel termoformning.
Kriterium 2: SLA, DLP eller LCD
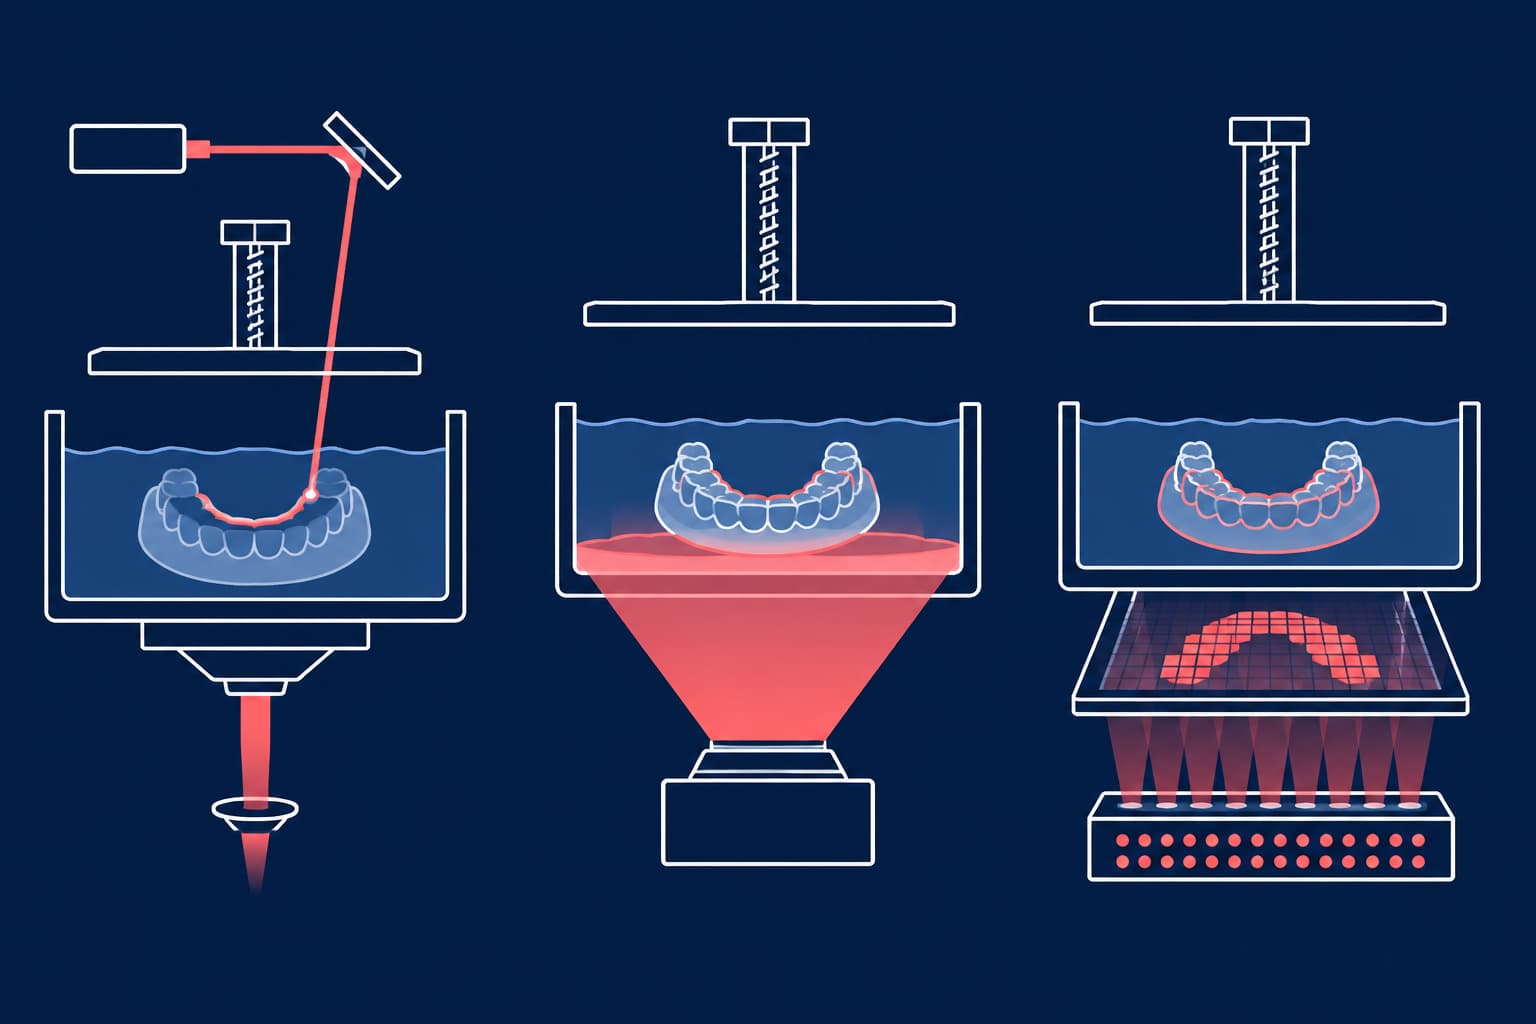
Alle tre teknologier bygger på lagvis lyshærdning af flydende fotopolymer. Forskellen ligger i belysningskilden:
- SLA (stereolitografi) aftegner hvert enkelt lag med en præcis laserstråle. Printtiden vokser lineært med det samlede overfladeareal på byggepladen.
- DLP (Digital Light Processing) projicerer hele laget på én gang ved hjælp af en digital mikrospejl-enhed (DMD-chip).
- LCD (også kaldet MSLA) belyser hele laget simultant gennem en LCD-skærm med LED-baggrundsbelysning. Det er typisk den billigste hardwareløsning.
Både DLP og MSLA hærder et komplet lag ad gangen, hvilket betyder, at printhastigheden udelukkende styres af emnets byggehøjde – ikke af, om du printer en enkelt tandbue eller fylder byggepladen op. Det giver dem en klar fordel i seriefremstilling af modeller til aligner-termoformning.
Dokumentationen for præcisionsforskelle mellem teknologierne er dog langt mere nuanceret, end producenternes markedsføring antyder. En undersøgelse fra 2023 af ortodontiske aligner-modeller påviste højere trueness på to SLA-printere i forhold til en DLP-printer og en prisbillig LCD-printer. Alle de testede maskiner overholdt dog den kliniske tolerancetærskel på 0,25 mm, som gælder ved aligner-produktion. En anden undersøgelse fra 2022 nåede til det modsatte resultat: Her leverede en DLP-printer højere præcision end en LCD-printer, mens LCD-printeren til gengæld tilbød større byggeplade og højere kapacitet pr. kørsel.
Den faglige konklusion er klar: Den specifikke maskinbygning og optiske kalibrering betyder langt mere end den overordnede teknologitype. En systematisk gennemgang i Journal of International Oral Health konkluderede, at der ikke er videnskabeligt belæg for at kåre én enkelt printteknologi som generelt overlegen i klinisk præcision eller effektivitet. Læs mere i vores tekniske analyse af SLA vs. DLP i ortodontiske laboratorier.
Kriterium 3: Nøjagtighed, der kan dokumenteres
Høj opløsning på et teknisk datablad er ikke ensbetydende med klinisk præcision. Skeln altid mellem trueness (hvor tæt det fysiske print ligger på den oprindelige CAD-model) og precision (hvor ensartet resultatet bliver ved gentagne print). Begge værdier opgøres typisk som RMS-afvigelse (root mean square).
Forskellen har reel klinisk betydning. I et studie fra 2022 opnåede en professionel SLA-printer en trueness-RMS på 75 µm ved 50 µm lagtykkelse, mens to budget-LCD-printere lå på henholdsvis 179 µm og 192 µm. Forfatterne konkluderede, at LCD-printere i hobby- og begynderklassen ikke leverer samme konsistente nøjagtighed som industrielle systemer. Selvom 0,19 mm teknisk set holder sig inden for grænsen på 0,25 mm for aligner-modeller, spiser det det meste af fejlmargenen, længe før termoformning, renskæring og selve tandflytningen tilføjer uundgåelige tolerancer.
Lagtykkelse og byggeorientering påvirker også resultatet, men sammenhængen er ikke altid lineær:
- I den omtalte LCD-undersøgelse havde lagtykkelsen ingen statistisk signifikant indvirkning på hverken trueness eller præcision.
- En DLP-undersøgelse med lagtykkelser på 20, 50 og 100 µm i vinklerne 0°, 30°, 60° og 90° påviste et komplekst samspil: De mindst nøjagtige modeller blev printet horisontalt (0°) ved 20 µm lagtykkelse.
- En undersøgelse af fladt placerede modeller viste en gennemsnitlig afvigelse på blot 20 µm ved både 50 og 100 µm DLP-lag.
Det kan derfor sjældent betale sig at køre med ekstremt tynde lag, som blot forlænger printtiden. Validér hellere dine egne parametre i praksis. Læs mere i vores vejledninger om byggeorientering og støttestrukturer samt klinisk nøjagtighed.
Et godt råd før køb: Få forhandleren til at printe en af dine egne kliniske scanninger. Scan det printede emne igen på laboratoriet, og læg scanningen over den oprindelige STL-fil. Et digitalt afvigelseskort (color map) afslører sandheden langt bedre end noget salgsprospekt.
Kriterium 4: Resinsystemer og validering
Resinen afgør, hvad printeren overhovedet må og kan bruges til i praksis.
- Åbne kontra lukkede økosystemer. Graphy oplyser udtrykkeligt, at deres materialer til direkte printede apparaturer ikke fungerer på vilkårlige resinprintere: Maskinen skal have enten åben adgang til parameterjustering eller prækonfigurerede profiler, og belysningens bølgelængde skal passe præcist til fotinitiatorerne i resinen. Omvendt markedsfører LuxCreo et fuldstændig lukket workflow til direkte alignere, som ikke er kompatibelt med tredjepartsprintere som Formlabs.
- Kig på kombinationen – ikke blot varemærket. I FDA-godkendelsen (510(k)) for Graphys Tera Harz Clear (TC-85DAC) fra november 2022 er materialet godkendt som Klasse II-udstyr med UNIZ SLASH 2 og SprintRay Pro 95 som specifikke, kompatible printere. Graphys eget tekniske datablad tilføjer Asiga MAX og SprintRay Pro 55. Forlang altid en opdateret liste over validerede hardwarekombinationer direkte fra resinproducenten i stedet for at stole blindt på forhandlerens ord.
- Tjek den konkrete indikation. Formlabs Dental LT Clear Resin V2 er formuleret og certificeret til hårde bideskinner og retention – ikke til aktive alignere. At et materiale er mærket som "klart og biokompatibelt", betyder ikke, at det må anvendes til vilkårlig intraoral behandling.
Inden for EU skal du altid rekvirere CE-overensstemmelseserklæringen under MDR for den specifikke resin og sikre dig, at din tiltænkte anvendelse er dækket af producentens brugsanvisning (IFU). Få et komplet overblik i vores oversigt over ortodontiske resinmaterialer.
Kriterium 5: Kapacitet og byggevolumen
Kapacitet er et af de områder, hvor mange klinikker overdimensionerer unødigt. Selve printprocessen er sjældent flaskehalsen i hverdagen; det er efterbehandlingen – vask, hærdning, fjernelse af supportstrukturer og manuel kontrol.
Et regneeksempel: En praksis starter 25 aligner-forløb om måneden med et gennemsnit på 10 stadier i over- og underkæbe. Det giver et månedligt behov på 500 modeller. Formlabs angiver en printtid på 11 aligner-modeller på cirka 9 minutter. Det kræver 46 printkørsler, hvilket svarer til blot 7 timers aktiv printtid. Selv hvis den reelle printtid i praksis er tre gange så lang (ca. 21 timer på en måned), klarer en enkelt printer opgaven uden at svede. Den reelle driftsomkostning ligger i den arbejdstid, personalet bruger på at starte, tømme, vaske og efterbehandle de 46 byggeplader.
Byggevolumen har derimod betydning, hvis I skal printe fulde tandbuer liggende eller producere store apparaturer. Overvej følgende:
- Hvor mange kæber kan der reelt stå på platformen i den byggeorientering, I rent faktisk anvender – ikke den teoretiske tæthed fra brochuren?
- Hvad sker der med kapaciteten, hvis I skal skifte mellem modelresin og biokompatibel skinneresin i løbet af dagen?
- Kan platformen rumme dine største apparaturer uden at tvinge dig ud i uhensigtsmæssige vinkler eller opdelinger?
Lover en producent rekordhurtige printtider pr. model, bør du altid undersøge, hvilken specifik resin og lagtykkelse målingen bygger på. Hurtighærdende modelresiner er optimeret til én enkelt ting – fart – og kan sjældent overføres til apparaturprint.
Kriterium 6: De samlede ejeromkostninger (TCO)
Printerens indkøbspris udgør ofte kun en brøkdel af den samlede investering. Her er et overblik over de reelle prisniveauer i markedet:
- Printer: Den amerikanske tandlægeforening (ADA) angiver priser på dentale printere fra 5.000 $ til over 100.000 $. En Formlabs Form 4B koster fra ca. 7.700 $ for selve printeren og omkring 12.000 $ for en komplet pakke med automatiseret vaske- og hærdeenhed.
- Efterbehandling: En dedikeret dental vaskestation fra europæiske forhandlere koster typisk omkring 2.500–3.000 €, mens medicinsk godkendte UV-hærdeenheder med kontrolleret atmosfære ligger mellem 1.500 € og 3.000 €.
- Resin: Ren modelresin koster typisk 2–3 $ pr. aligner-model. Biokompatible resiner til bideskinner eller direkte alignere er markant dyrere.
- Sliddele: Til en professionel LCD-printer koster en ekstra byggeplatform ca. 230 €, nFEP-film ca. 30 € pr. stk., og en erstatnings-LCD-skærm omkring 250 € (ekskl. moms). Både film og skærme er forbrugsvarer med begrænset levetid.
- Service og support: Udvidede serviceaftaler for professionelle maskiner koster typisk mellem 1.000 € og 1.500 € årligt.
I vores analyse af de reelle omkostninger ved ortodontisk 3D-print vurderer vi den samlede startinvestering til mellem 5.000 € og 25.000 €. De løbende driftsomkostninger drives primært af biokompatible råmaterialer, softwarelicenser og frem for alt klinikkens egen lønsum. Arbejdstid skal altid budgetteres som en kontant omkostning. Hvert eneste print kræver personaletid til håndtering, rensning, efterhærdning og lovpligtig dokumentation.
En billig printer er sjældent en reel besparelse, hvis den koster ekstra arbejdstimer eller skaber kassationer. Det afgørende nøgletal er enhedsprisen pr. fejlfrit godkendt emne: Læg alle årlige omkostninger sammen, og divider med antallet af apparaturer, der rent faktisk kan udleveres til patienten.
Kriterium 7: Regulatoriske krav og kvalitetsstyring
Selvom printeren blot er et produktionsværktøj, er det færdige print ofte klassificeret som medicinsk udstyr. Under EU's medicinforordning (MDR 2017/745) betragtes et ortodontisk apparatur fremstillet til en specifik patient som »udstyr efter mål« (custom-made device).
Ifølge MDR Bilag XIII skal fabrikanten udarbejde en erklæring for hvert enkelt stykke udstyr efter mål. Erklæringen skal identificere producenten, produktionsstedet, patienten og ordinatoren samt dokumentere, at udstyret opfylder de generelle krav til sikkerhed og ydeevne. Den tekniske dokumentation skal kunne fremvises for Lægemiddelstyrelsen på forlangende og skal som hovedregel opbevares i mindst 10 år.
Vær forsigtig med at antage, at klinikken blot kan påberåbe sig undtagelsen for in-house-produktion i MDR Artikel 5, stk. 5. Undtagelsen stiller en lang række strenge betingelser: Udstyret må udelukkende fremstilles og anvendes inden for den samme sundhedsinstitution, det må ikke overdrages til en ekstern juridisk enhed, og institutionen skal have et formaliseret kvalitetsstyringssystem. Hvorvidt en privat klinik opfylder disse betingelser, bør altid afklares med en regulatorisk rådgiver. Læs mere om kravene i vores gennemgang af MDR-compliance i ortodontiske laboratorier.
I praksis betyder det, at du bør vælge en printer, hvis software automatisk logger printparametre, serienumre og batchnumre på resinen, og etablere en valideret efterhærdningsproces med fuld sporbarhed. Få konkrete retningslinjer i vores artikel om efterbehandling af biokompatible print.
De tre dyreste faldgruber
- At købe ud fra skærmopløsning alene. Nominel pixelstørrelse siger intet om lysspredning, resinens krympning eller byggepladens mekaniske stabilitet. Det omtalte 2022-studie viste en trueness-afvigelse på over 100 µm på billige LCD-printere sammenlignet med industrielle systemer. Løsning: Kræv altid dokumenteret måling på en rigtig patientmodel, før du slår til.
- At kombinere printer og resin uden officiel validering. Afviger bølgelængde, lysintensitet eller eksponeringstid fra resinproducentens specifikationer, risikerer du ufuldstændig polymerisering og udvaskning af monomerer. Det udgør en direkte patientsikkerhedsrisiko. Løsning: Hold dig strengt til materialeproducentens validerede opsætninger.
- At glemme tidsforbruget før og efter printet. Forberedelse af printjobbet samt vask og hærdning tager samlet set ofte længere tid end selve printprocessen. Løsning: Sikr dig, at din CAD-software og eksporten af STL-filer integrerer gnidningsfrit med printeren, og orientér dig i markedet for ortodontiske CAD-platforme.
Hvornår er outsourcing den klogeste løsning?
Selv efter en grundig gennemgang af de syv kriterier kan den mest fornuftige konklusion være at vente. Hvis volumen på klinikken er moderat, hvis du ønsker at tilbyde direkte printede apparaturer uden at investere i specialiserede hærdekamre med beskyttelsesgas, eller hvis I mangler ressourcerne til at løfte MDR-dokumentationen internt, vil et printerkøb ofte binde unødig tid og kapital. Ved at outsource opgaven får du adgang til certificerede materialer og validerede processer fra dag ét – uden kemihåndtering i klinikken.
Nordicdens er et specialiseret ortodontisk laboratorium beliggende i Tallinn. Vi servicerer klinikker i Norden og Baltikum med 3D-printede modeller, bideskinner, IDB-skinner og andre apparaturer, fremstillet med høj præcision ud fra dine intraorale scanninger og ordinationer. Det giver dig samtidig en risikofri mulighed for at vurdere printede apparaturers præcision og finish i hverdagen, før du træffer beslutning om egne investeringer.
Dit næste skridt
Vælg altid teknologi ud fra det konkrete kliniske output. Afprøv nøjagtigheden på et af dine egne patienttilfælde, kontrollér, at printer og resin er officielt valideret sammen, og medregn hele efterbehandlingen i din business case.
Vil du se forskellen i praksis, er du altid velkommen til at teste kvaliteten hos os. Kontakt Nordicdens om et prøvetilfælde, så du kan scanne, måle og sammenligne det fysiske print direkte mod din oprindelige CAD-fil. Du kan desuden læse mere om digitale produktionsmetoder på vores blog om ortodontisk laboratorieproduktion.