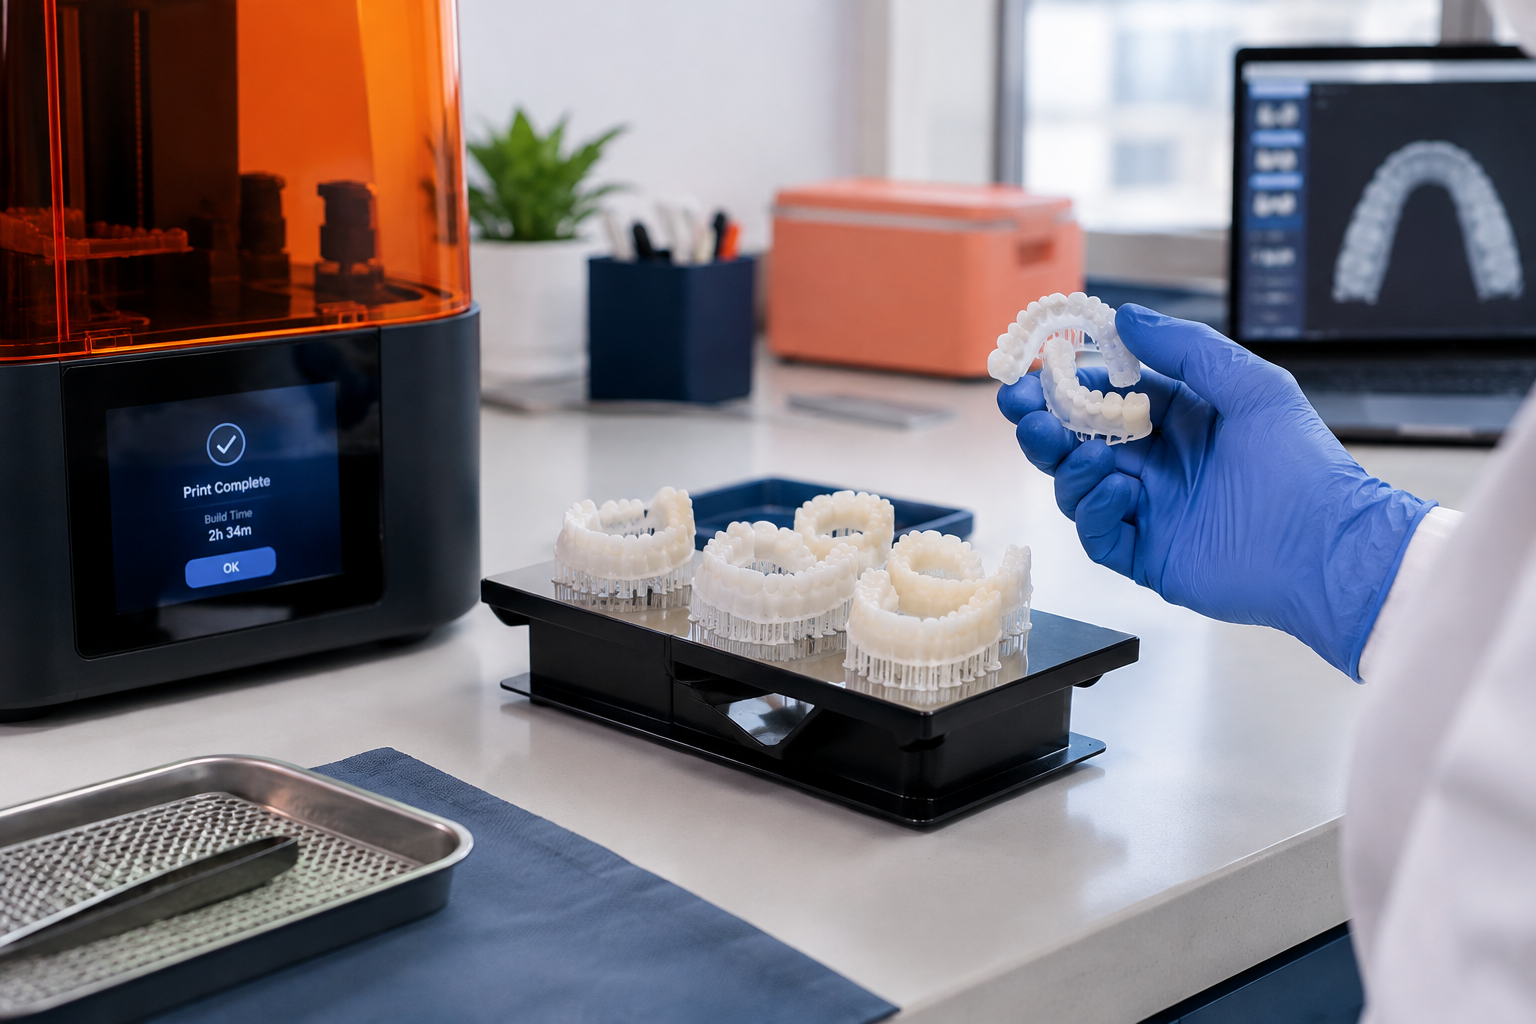
Börja med tillämpningen – välj skrivare därefter. En maskin som är optimal för att producera alignermodeller kan visa sig vara helt oanvändbar för direktprintade apparaturer. Direkt utskrift av intraorala apparaturer kräver nämligen en kombination av skrivare och resin som är uttryckligen validerad av resintillverkaren. Alla övriga specifikationer – från upplösning till prislapp – är underordnade det beslutet.
Använd översikten nedan för att ringa in rätt kategori innan du börjar jämföra enskilda modeller:
| Om din huvudsakliga produktion är... | Prioritera | Teknik som oftast passar |
|---|---|---|
| Studiemodeller och modeller för varmformning | Riktighet (trueness), byggplattans kapacitet, låg styckkostnad per modell | Professionell SLA, DLP eller en välkalibrerad LCD-skrivare |
| Bettskenor, brickor för indirekt bindning (IDB) | Stöd för biokompatibla resiner, kontrollerad och validerad efterhärdning | SLA eller DLP med ett certifierat resin för medicintekniska produkter |
| Direktprintade aligners och retainers | Validerad maskin- och resinkombination, öppna parameterinställningar, fullständig regulatorisk dokumentation | Endast skrivare godkända av resintillverkaren |
| Låg eller ojämn patientvolym | Att utvärdera om en investering alls är motiverad | Outsourcing till tandtekniskt laboratorium |
Här går vi igenom de sju viktigaste kriterierna i detalj, med konkreta hållpunkter och siffror som du kan stämma av mot din egen verksamhet.
Kriterium 1: Anpassa skrivaren efter apparaturen
Inom ortodontin ställer olika typer av applikationer vitt skilda krav på hårdvara och process:
- Modeller (diagnostik, studiemodeller samt modeller för alignerformning) kräver hög måttnoggrannhet och god kapacitet på byggplattan. Eftersom modellerna inte används intraoralt är biokompatibilitet ingen faktor.
- Intraorala apparaturer, såsom bettskenor och brickor för indirekt bindning (IDB), kommer i direkt kontakt med slemhinnor och tänder. De kräver resiner som är godkända som medicintekniska produkter samt en repeterbar och noggrant kontrollerad efterhärdning.
- Direktprintade aligners och retainers sitter i munnen under längre perioder. De ställer extremt höga krav på samspelet mellan skrivare, resinkemi, ljusvåglängd och efterbearbetningsprotokoll.
De flesta kliniker och laboratorier börjar med modellproduktion och rör sig successivt mot intraorala apparaturer. Om direkt utskrift ingår i din plan på ett till två års sikt bör du ta höjd för det redan från start: se till att maskinen har ett öppet materialläge eller redan finns med på resintillverkarens lista över validerade system. I vår guide om direkt 3D-printade ortodontiska apparaturer går vi igenom hur detta arbetsflöde skiljer sig från traditionell varmformning.
Kriterium 2: SLA, DLP eller LCD
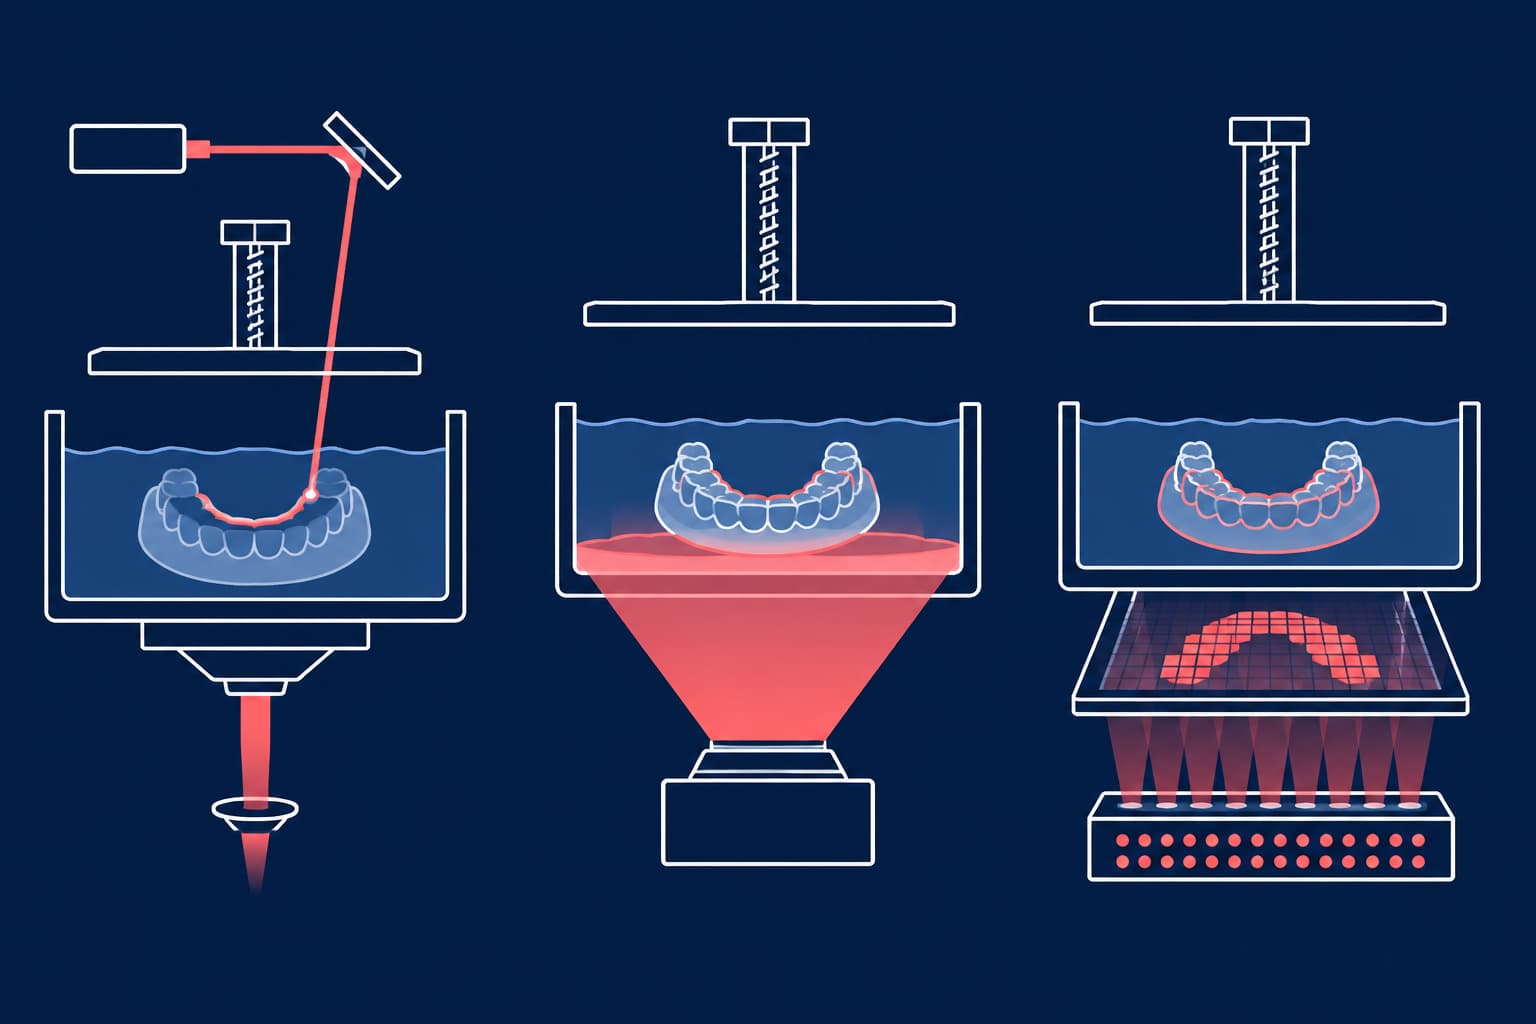
Samtliga tre tekniker bygger detaljer lager för lager genom att härda flytande fotopolymerer. Den avgörande skillnaden ligger i hur ljuskällan belyser materialet.
- SLA (stereolitografi) ritar varje skikt med en fokuserad laserstråle. Utskriftstiden ökar i takt med den totala tvärsnittsarean på byggplattan.
- DLP (Digital Light Processing) projicerar hela lagret samtidigt med hjälp av ett mikrospegelsystem (DMD).
- LCD (MSLA) maskerar ljuset från en LED-panel genom en LCD-skärm och exponerar också hela skiktet på en gång. Detta är oftast den mest kostnadseffektiva tekniken vid inköp.
Eftersom DLP och MSLA belyser hela byggskiktet samtidigt styrs utskriftstiden enbart av objektens höjd i z-led – inte av hur många modeller som placeras på plattan. Det ger en tydlig produktionsfördel när man vill fylla hela byggarean med alignermodeller.
När det gäller precision ger forskningen en mer nyanserad bild än tillverkarnas säljargument. I en studie från 2023, där ortodontiska modeller för tandregleringsskenor utvärderades, uppvisade två professionella SLA-skrivare högre riktighet (trueness) än både en DLP-skrivare och en enklare LCD-skrivare. Samtliga maskiner presterade dock inom det kliniska toleransfönstret på 0,25 mm för alignertillverkning. En studie från 2022 visade samtidigt att en DLP-maskin levererade bättre precision än en LCD-skrivare vid modellframställning, även om LCD-skrivarens större byggplatta medgav fler modeller per körning.
Slutsatsen är att den enskilda maskinens konstruktion och kalibrering väger tyngre än teknologikategorin i sig. I en litteraturöversikt publicerad i Journal of International Oral Health konstateras att det saknas entydigt vetenskapligt stöd för att någon av teknikerna generellt skulle vara mer exakt eller effektiv än de andra. I vår djupdykning om SLA och DLP i det ortodontiska laboratoriet belyser vi de praktiska skillnaderna i det dagliga arbetsflödet.
Kriterium 3: Verifierbar noggrannhet
Den nominella upplösning som anges i produktbladen speglar sällan den verkliga precisionen i klinisk vardag. Begär alltid verifierade data för både riktighet (trueness – hur nära utskriften ligger den ursprungliga CAD-filen) och precision (precision – processens repeterbarhet mellan olika utskrifter), företrädesvis mätt som RMS-avvikelse (root mean square).
Oberoende forskningsdata visar varför distinktionen är avgörande. I en jämförande studie från 2022 nådde en professionell SLA-skrivare en trueness-RMS på 75 µm vid 50 µm lagertjocklek. Två enklare LCD-skrivare landade samtidigt på 192 respektive 179 µm. Författarna drog slutsatsen att instegs- och konsumentskrivare inte håller måttet för professionellt dentalt bruk. En avvikelse på 0,19 mm ligger förvisso precis innanför gränsen på 0,25 mm för aligners, men felmarginalen blir obefintlig när man lägger till de avvikelser som ofrånkomligen uppstår vid varmformning, trimning och biomekanisk belastning.
Även skikttjocklek och byggorientering påverkar resultatet, men effekterna varierar mellan olika system:
- I studien av enklare LCD-skrivare påverkade skikttjockleken varken trueness eller precision i mätbar grad.
- En DLP-studie med skikt på 20, 50 och 100 µm i vinklarna 0°, 30°, 60° och 90° påvisade ett tydligt samspel mellan byggvinkel och lagerhöjd, där horisontella modeller (0°) printade med 20 µm skikt uppvisade lägst precision.
- En annan studie av horisontellt placerade modeller visade avvikelser på cirka 20 µm vid såväl 50 som 100 µm skikttjocklek på DLP.
Utgå alltså inte från att tunnare skikt per automatik ger ett bättre resultat. Validera alltid dina egna inställningar i praktiken, och ta gärna del av våra rekommendationer kring byggorientering och stödkonstruktioner samt klinisk precision.
Testa före köp: Be leverantören skriva ut en STL-fil från ett av dina egna patientfall. Skanna den färdiga modellen med en pålitlig laboratorie- eller intraoral skanner och gör en färgkodad ytanalys mot CAD-originalet. En avvikelsekarta avslöjar sanningen bakom marknadsföringen på ett ögonblick.
Kriterium 4: Resinekosystem och validering
Det är i slutändan materialet som avgör vad du juridiskt och kliniskt får producera på skrivaren.
- Öppna kontra slutna ekosystem. Materialtillverkaren Graphy påpekar att deras resiner kräver specifika förutsättningar: skrivaren måste erbjuda antingen ett öppet läge för manuell parameterjustering eller färdiga, verifierade profiler, samtidigt som ljuskällans våglängd måste matcha resinet exakt. LuxCreo har valt en annan väg och erbjuder ett helt slutet system för sina direktprintade aligners, vilket utesluter tredjepartsskrivare från exempelvis Formlabs.
- Granska maskinlistan i godkännandedokumenten. I FDA:s 510(k)-underlag för Graphys Tera Harz Clear (TC-85DAC) från november 2022 klassas materialet som Class II, med UNIZ SLASH 2 och SprintRay Pro 95 specificerade som kompatibla hårdvaror. I Graphys egna tekniska datablad listas därutöver Asiga MAX och SprintRay Pro 55. Nöj dig aldrig med en återförsäljares muntliga löften – begär alltid den officiella kompatibilitetslistan direkt från resintillverkaren.
- Kontrollera den avsedda indikationen. Formlabs Dental LT Clear Resin V2 är certifierat för hårda bettskenor och ocklusionsskenor – inte för aktiva aligners. Att ett material marknadsförs som ”transparent och biokompatibelt” innebär inte att det är godkänt för alla intraorala funktioner.
Verkar du inom EU måste du säkerställa att resinet har ett giltigt CE-märke under MDR och att din planerade applikation ryms inom tillverkarens avsedda ändamål (intended purpose). Eftersom certifieringsläget för direktprintade aligners skiljer sig markant mellan olika leverantörer bör du granska all dokumentation kritiskt. I vår guide om ortodontiska resiner går vi igenom de mekaniska och regulatoriska kraven mer ingående.
Kriterium 5: Kapacitet och byggvolym
Utskriftshastighet är ofta en överskattad parameter vid upphandlingen. Den verkliga flaskhalsen i det ortodontiska laboratoriet uppstår sällan i själva skrivaren, utan i efterbearbetningen: tvätt, torkning, ljushärdning, borttagning av stöd och putsning.
Ett konkret räkneexempel: En klinik startar 25 alignerfall i månaden med i genomsnitt 10 steg per käke, bimaxillärt. Det innebär en total volym på 500 modeller i månaden. Formlabs anger en utskriftstid på 9 minuter för 11 modeller i horisontellt läge på Form 4B. Den månatliga volymen kräver 46 byggomgångar, vilket motsvarar ungefär 7 timmars ren utskriftstid. Även om produktionen i praktiken skulle ta tre gånger så lång tid landar den totala maskintiden på runt 21 timmar under en hel månad. En enda skrivare täcker alltså behovet med god marginal. Den verkliga kostnaden ligger i de personaltimmar som krävs för att administrera och efterbearbeta dessa 46 körningar.
Byggplattans storlek blir framför allt avgörande vid växande volymer och när du behöver printa apparaturer i full bågstorlek, exempelvis bettskenor. Ställ dig följande frågor:
- Hur många modeller ryms i den byggorientering du faktiskt kommer att använda kliniskt – inte i tillverkarens teoretiska skiss?
- Hur tidskrävande är det att växla material och tråg mellan olika utskriftsjobb?
- Rymmer byggplattan dina största konstruktioner utan att du tvingas vinkla eller dela upp filerna?
När en tillverkare anger utskriftstid per modell bör du alltid kontrollera vilket resin och vilken skikttjocklek uppgiften baseras på. Snabba modellresiner är kemiskt optimerade för ren hastighet och kan sällan användas för mer krävande applikationer.
Kriterium 6: Total ägandekostnad (TCO)
Inköpspriset på hårdvaran representerar bara en bråkdel av den långsiktiga investeringen. Här är några representativa marknadsnivåer:
- Skrivare: I American Dental Associations översikt spänner dentala skrivare från runt 5 000 USD till över 100 000 USD. Formlabs prissätter Form 4B i grundutförande från cirka 7 699 USD, medan ett komplett paket inklusive tvätt- och härdenheter landar kring 12 006 USD.
- Efterbearbetningsutrustning: En professionell dental tvättenhet kostar runt 2 950 EUR hos europeiska återförsäljare, och validerade härdugnar ligger vanligtvis mellan 1 600 och 2 850 USD beroende på prestanda och tillverkare.
- Resin: Materialkostnaden för standardresiner ligger i regel runt 2–3 USD per alignermodell, exklusive kasserade utskrifter, maskinavskrivning och personaltid.
- Slitdelar: För en professionell LCD-skrivare kostar en extra byggplattform cirka 229 EUR, en nFEP-film cirka 30 EUR och en utbytes-LCD cirka 250 EUR (exklusive moms). Både trågfilm och LCD-paneler är förbrukningsartiklar som kräver regelbundna byten för att bibehålla utskriftskvaliteten.
- Service och support: Utökade serviceavtal för professionella skrivare som Form 4B ligger i spannet 1 269 USD för ett år upp till 3 799 USD för fem år.
I vår artikel om den faktiska kostnaden för ortodontisk 3D-printing uppskattar vi den initiala etableringskostnaden för en klinik till mellan 5 000 och 25 000 EUR. Därefter styrs de löpande utgifterna främst av biokompatibla specialresiner, mjukvarulicenser och framför allt manuell arbetstid. Budgetera alltid för personalresurser som en separat kostnadspost. Någon måste bereda filerna, övervaka processen, tvätta, efterhärda, kvalitetsgranska och föra produktionsloggar.
En låg prislapp på hårdvaran är inte per automatik en bra affär, och en dyr maskin garanterar inte ett felfritt resultat. Det relevanta nyckeltalet är styckkostnaden per kliniskt godkänd slutprodukt: summera samtliga årliga fasta och rörliga utgifter och dividera med antalet modeller eller apparaturer som klarar den interna kvalitetskontrollen.
Kriterium 7: Regelverk och kvalitetskontroll
3D-skrivaren är ett produktionsverktyg, men slutprodukten kan vara en medicinteknisk produkt underkastad strikta lagkrav. Enligt EU:s förordning om medicintekniska produkter (MDR) klassas en apparatur som framställs utifrån en skriftlig ordination för en specifik patient som en specialanpassad produkt (custom-made device). Enligt bilaga XIII måste tillverkaren upprätta en försäkran som specificerar tillverkningsställe, produktens och patientens identitet, förskrivande behandlare samt hur produkten uppfyller de allmänna kraven på säkerhet och prestanda. Dokumentationen ska hållas tillgänglig för behörig tillsynsmyndighet och måste sparas i minst 10 år.
Ta inte för givet att undantaget för egentillverkning i artikel 5.5 automatiskt befriar kliniken från kraven. Undantaget gäller uteslutande om produkten både tillverkas och används inom samma hälso- och sjukvårdsinstitution inom EU, aldrig överlåts till en extern juridisk person och framställs under ett certifierat kvalitetsledningssystem. Om din verksamhet uppfyller dessa rekvisit är en juridisk bedömning. Konsultera alltid regulatorisk expertis innan du börjar printa produkter avsedda för intraoral användning. Vår genomgång av MDR och regelefterlevnad för ortodontiska laboratorier fördjupar dessa krav.
I den dagliga driften innebär detta att du bör välja en skrivare med mjukvara som loggar byggparametrar och batchnummer automatiskt, samt upprätta validerade protokoll för efterhärdning med full spårbarhet. Se även våra riktlinjer för efterbearbetning av biokompatibla utskrifter.
Tre misstag som kostar mest
- Att stirra sig blind på specifikationsbladets upplösning. Pixelstorleken i xy-led säger ingenting om härdningskrympning, mekanisk kalibrering eller hur ljuset sprids i resinet. Den tidigare nämnda studien från 2022 visade en skillnad i riktighet på över 100 µm mellan instegsmodeller och professionella system. Åtgärd: Begär en färgkodad avvikelseanalys baserad på ett representativt patientfall från din egen verksamhet.
- Att kombinera maskin och resin utan validering. En felaktig kombination av våglängd, intensitet och exponeringstid kan leda till ofullständig polymerisation. Kvarvarande restmonomerer utgör en direkt patientsäkerhetsrisk vid intraoral användning. Åtgärd: Håll dig uteslutande till resiner och härdningsprofiler som är formellt godkända av resintillverkaren.
- Att underskatta tidsåtgången i kringprocesserna. Tvätt, härdning, mekanisk efterbearbetning och filförberedelser kräver ofta betydligt mer arbetstid än själva utskriftsfasen. Åtgärd: Se till att ditt CAD-program och dina STL-filer genererar felfria modeller utan behov av manuella reparationer, och välj ändamålsenliga CAD-plattformar.
När det är bättre att avstå från egen skrivare
Även efter en noggrann genomgång av dessa sju kriterier kan den klokaste slutsatsen vara att inte köpa en skrivare. Om patientunderlaget är begränsat, om du siktar på direktprintade apparaturer som kräver avancerad efterbearbetningsutrustning, eller om kliniken saknar personalresurser för validering och MDR-dokumentation, binder ett maskininköp bara upp kapital utan att ge önskad avkastning. Genom att outsourca produktionen får du direkt tillgång till validerade material och certifierade industriprocesser – utan att behöva hantera kemikalier, underhåll och regelefterlevnad på kliniken.
Nordicdens är ett specialiserat ortodontiskt laboratorium i Tallinn som tillverkar 3D-printade modeller, bettskenor, IDB-brickor och andra apparaturer åt kliniker runtom i Norden och Baltikum, baserat på dina digitala avtryck och ordinationer. Att samarbeta med ett externt laboratorium är dessutom ett riskfritt sätt att utvärdera utskriftskvaliteten i praktiken innan du tar ställning till en egen maskininvestering.
Nästa steg
Utgå alltid från den kliniska tillämpningen, verifiera precisionen med egna patientdata, kontrollera att hårdvara och resin är validerade som ett enhetligt system och räkna på totalkostnaden för hela arbetsflödet – inte bara maskinens prislapp.
Vill du ha ett konkret kvalitetsunderlag innan du fattar beslut? Kontakta Nordicdens för ett kostnadsfritt provfall, så kan du jämföra den fysiska utskriften mot din ursprungliga digitala fil i lugn och ro. Du hittar fler fördjupande artiklar och kliniska analyser i vår blogg om ortodontisk laboratorieproduktion.