At et laboratorium oppgir at de «bruker 3D-printing», sier i praksis forbausende lite. Skillet mellom en pålitelig samarbeidspartner og et usikkert kompromiss ligger i detaljene: Hvilken resin er sertifisert for apparaturen du bestiller? Er etterbehandlingsprotokollen validert for akkurat dette materialet? Hvordan verifiseres nøyaktigheten i hverdagen, og hvilken sporbar dokumentasjon følger med leveransen? Ved å stille disse ti spørsmålene før du sender den første digitale skanningen, kan du vurdere laboratoriet ut fra dokumenterte fakta fremfor salgsprospekter.
De fleste av spørsmålene krever konkrete, målbare svar. Møtes du med uforpliktende honnørord som «høy presisjon» eller «avansert utstyr», bør du be om de faktiske tallene bak påstandene.
De ti spørsmålene oppsummert
| # | Spørsmål | Et betryggende svar | Et faresignal |
|---|---|---|---|
| 1 | Hvilke printere og teknologier benytter dere? | Navngir maskinparken og knytter konkrete systemer til bestemte apparaturtyper | «Vi bruker det som til enhver tid er ledig» |
| 2 | Hvilken resin brukes, og er den sertifisert for formålet? | Oppgir spesifikt produktnavn og CE-merking i klasse IIa for langvarig intraoral bruk | Generiske påstander om at materialet er «biokompatibelt» |
| 3 | Er etterbehandlingen validert for den aktuelle resinen? | Følger produsentens dokumenterte vaske- og etterherdingsprotokoll til punkt og prikke | Samme vask og lysherding uansett resintype |
| 4 | Hvordan kontrollerer dere nøyaktigheten? | Rutinemessig kalibrering av printerne og systematisk kvalitetskontroll av hvert tilfelle | «Våre teknikere ser med én gang om noe er feil» |
| 5 | Hvilke filformater tar dere imot, og hva sjekkes ved mottak? | Åpne STL/PLY-filer, grundig kontroll av polygonnettet (mesh) og skriftlig avviksmelding | Filer printes ukritisk uten teknisk forhåndskontroll |
| 6 | Hva omfatter den oppgitte leveringstiden? | Klare definisjoner av starttidspunkt, transportvilkår og beregning etter virkedager | Et isolert estimat uten forbehold eller betingelser |
| 7 | Hvilken dokumentasjon følger med hver apparatur? | Formell MDR-erklæring for individuelt tilpasset utstyr, full sporbarhet og ISO 13485-tilpasset styring | Dokumentasjon utleveres kun på særskilt forespørsel mot gebyr |
| 8 | Leverer dere både direkteprinting og termoforming? | Tilbyr begge deler og begrunner metodevalget faglig ut fra det kliniske bildet | Tilbyr konsekvent bare én metode til alle pasientkasus |
| 9 | Hvilke rutiner gjelder dersom en apparatur ikke passer? | Systematisk årsaksanalyse, arkiverte designfiler og tydelige vilkår for omarbeiding | Ingen etablerte reklamasjons- eller omarbeidingsrutiner |
| 10 | Hvordan ivaretar dere personvernet? | Signert databehandleravtale og kryptert, sikker overføring av pasientdata | Skanninger og pasientopplysninger deles over vanlig e-post |
1. Hvilken printeteknologi og hvilke maskiner bruker dere – og til hva?
De fleste kjeveortopediske laboratorier benytter stereolitografi (SLA) eller DLP (digital light processing). Begge bygger på fotopolymerisasjon, der flytende resin herdes lag for lag med lys. Nordicdens' oversikt over 3D-printing i kjeveortopediske laboratorier tar for seg utbredelsen av disse metodene i bransjen, mens vår sammenligning av SLA og DLP belyser styrkene og svakhetene ved hver teknologi.
Valget av maskinvare veier imidlertid tyngre enn teknologibetegnelsen alene. En studie publisert i Clinical Oral Investigations sammenlignet kjeveortopediske modeller printet på en SLA-maskin mot to rimeligere LCD-printere. Riktigheten, målt som gjennomsnittlig avvik (RMS), lå på 0,066–0,075 mm for SLA-printeren, mot 0,179–0,209 mm for LCD-printerne. Forskjellen i lagtykkelse (50 vs. 100 µm) ga derimot ingen statistisk signifikant forskjell i denne testen.
Dette bør du spørre om: Hvilke maskinmodeller som brukes til hvilke apparaturer, og om studiemodeller, overføringsskinner for indirekte bonding (IDB) og direkteprintede apparaturer lages på samme utstyr. Et laboratorium som skiller mellom modellproduksjon på én maskin og alignere på et dedikert, validert system, viser en helt annen teknisk modenhet enn ett som bare oppgir at de «har en maskinpark».
Når avviket har mindre betydning: For studiemodeller som kun benyttes til tradisjonell vakuumpressing, vil ikke variasjoner på noen få hundredels millimeter true passformen. For en direkteprintet aligner eller skinne som skal ligge mot tannrekken i månedsvis, er den samme differansen helt avgjørende.
2. Hvilken resin bruker dere, og er den sertifisert for apparaturen?
At en produsent omtaler en resin som «biokompatibel», er ingen regulatorisk godkjenning i seg selv. Be alltid om det nøyaktige produktnavnet, den formelle klassifiseringen og de godkjente indikasjonene.
I Europa skal resiner beregnet på langvarig kontakt med munnslimhinnen være CE-merkede som medisinsk utstyr i klasse IIa. For direkteprintede alignere er Graphys Tera Harz TC-85DAC blant markedets mest veldokumenterte materialer; databladet dokumenterer CE-merking i klasse IIa spesifikt for direkteprinting av skinner og alignere. Det beslektede materialet Tera Harz Clear har i tillegg en amerikansk 510(k)-godkjenning fra FDA (K240597), der bøyestyrken er spesifisert til 58–76 MPa avhengig av variant.
Her må klinikken være oppmerksom på to vanlige fallgruver:
- Indikasjonsområde: Sertifiseringen gjelder kun for den tiltenkte bruken. Formlabs’ Dental LT Clear V2 er for eksempel FDA-godkjent for avtakbare apparaturer som bittskinner, nattbøyler og tannbeskyttere – men den er ikke godkjent for reguleringsalignere.
- Holdbarhet: Materialenes holdbarhet varierer betydelig. Databladet for TC-85DAC oppgir 12 måneders holdbarhet fra produksjonsdato ved oppbevaring mellom 15 og 25 °C, mens FDAs dokumentasjon oppgir to år for Tera Harz Clear. Hør hvordan laboratoriet sporer lot-numre og holdbarhetsdatoer, og sørg for at databladet for det aktuelle partiet alltid følges.
En fagfellevurdert oversiktsartikkel minner dessuten om et sentralt premiss: Godkjenningen gjelder det ferdig herdede produktet fremstilt etter en fastsatt protokoll – ikke råmaterialet i flytende form. Det leder direkte over til neste kontrollspørsmål.
Nordicdens har tatt i bruk Graphys teknologi og produserer både direkteprintede apparaturer og tradisjonelle termoformede løsninger. Vår guide til direkteprintet kjeveortopedisk apparatur gir innblikk i prosessen, mens vår veiledning om kjeveortopediske resinmaterialer utdyper materialenes mekaniske egenskaper.
3. Er etterbehandlingen validert for den aktuelle resinen?
En 3D-printet apparatur er langt fra ferdig idet byggeplaten heises ut av resinkaret. Rester av uherdet monomer på overflaten er cytotoksisk. Riktig vasking og etterherding er derfor et direkte pasientsikkerhetsspørsmål. Samtidig påvirkes passformen: En studie fra 2025 viste at ufullstendig vask etterlater et tynt lag uherdet væske som herdes ukontrollert under lysbehandlingen, noe som forringer presisjonen.
Det finnes ingen universell fremgangsmåte som fungerer for alle resiner. Still derfor konkrete spørsmål rundt disse leddene:
- Vaskeprosess: Formlabs understreker at for lang oppholdstid i løsemiddel svekker materialets dimensjonsstabilitet og mekaniske styrke. En studie fra 2025 viste at to separate vaskesykluser på fem minutter ga optimale resultater for én resintype, mens forlenget vasketid overhodet ikke ga noen gevinst for et annet materiale.
- Etterherding: En systematisk oversikt fra 2025 over cytotoksisitet i printede alignere påviste at både herdetid og herdekammerets utforming påvirker restmonomernivået betydelig. Den klare faglige anbefalingen er å følge produsentens definerte herdeprotokoll slavisk.
- Bruk av inert gass: En undersøkelse av alignere produsert med TC-85 viste at herding i nitrogenatmosfære ga vesentlig bedre biokompatibilitet, mens herding i vanlig oksygenholdig luft medførte moderat cytotoksisitet.
Spør derfor ikke bare hvor lenge apparaturen herdes, men hva som danner grunnlaget for parameterne. Bruker laboratoriet produsentens validerte profil for akkurat dette materialet i den aktuelle herdeenheten? En profil som er overført fra et annet merke eller en annen maskin, er ikke validert.
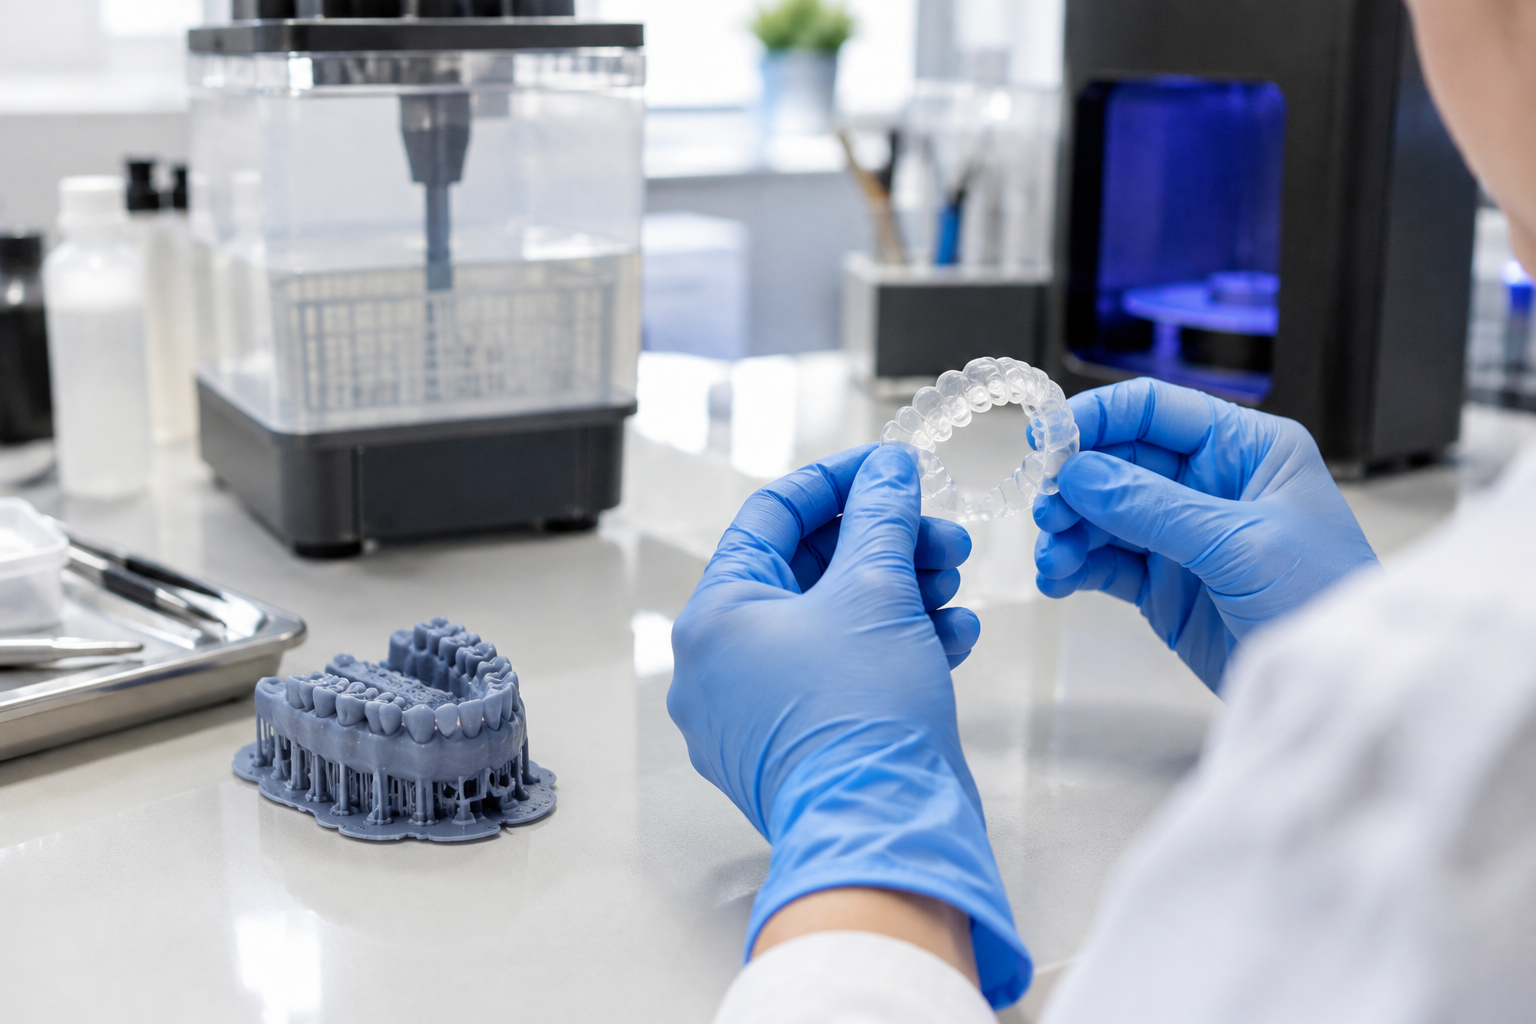
Vil du fordype deg i de tekniske detaljene, kan du lese mer i vår artikkel om etterbehandling av biokompatible 3D-printede komponenter.
4. Hvordan kontrollerer og ivaretar dere nøyaktigheten?
Presisjon i produksjonen rommer to dimensjoner: riktighet (avviket mellom det digitale designet og det fysiske produktet) og repeterbarhet (hvor identiske to uavhengige utskrifter blir). En systematisk oversikt over printede helkjevemodeller avdekket avvik fra under 100 µm til over 500 µm mellom ulike studier. Selv om de fleste lå innenfor akseptable kliniske rammer, illustrerer spennet hvorfor laboratoriet må kunne dokumentere sine egne toleranser.
Still laboratoriet tre målrettede spørsmål:
- Hvordan kalibreres printerne? Et solid svar viser til faste rutiner for kalibrering av lyskilder og oppløsning i XY-planet, slik at en programmert tannforflytning på 0,5 mm i programvaren stemmer overens med det ferdige resultatet. Nordicdens utdyper disse rutinene i artiklene om kvalitetskontroll i kjeveortopediske laboratorier og vedlikehold av 3D-printere.
- Hvilke toleransegrenser jobber dere mot? Nordicdens' analyse av kostnader og nøyaktighet peker på et maksimalt avvik på ±0,25 mm på enkelttannivå som en forutsetning for forutsigbar passform. Laboratoriet bør kunne tallfeste sine egne grenseverdier like klart.
- Hva styrer valg av byggeretning og lagtykkelse? Her finnes det flere faglige tilnærminger. Én studie konkluderte med at 0° vinkling mot byggeplaten ga best riktighet, mens en annen fant at overkjevemodeller vinklet i 30° og 60° ga høyere presisjon enn modeller printet i 0° og 90°. Når det gjelder lagtykkelse, varierer litteraturen mellom «ingen klinisk forskjell» og funn der 50 µm overgår 100 µm. Siden én fasit mangler, må laboratoriet kunne vise til en standardisert produksjonsmetodikk for hver apparaturtype. Se gjerne våre artikler om byggeretning og støttestrukturer samt nøyaktighet ved 3D-printing.
5. Hvilke filformater støttes, og hva skjer ved feil i skanningsfilen?
Åpne STL-filer er standarden i bransjen, mens PLY benyttes der det kreves fargeinformasjon. Praksisen varierer: Enkelte laboratorier aksepterer åpne STL-filer fra alle vanlige intraorale skannere, mens andre krever særskilte formater. Kontroller alltid at eksportfilene fra din klinikkstasjon støttes sømløst før du starter samarbeidet. Les mer i vår guide til STL-filer i kjeveortopedi.
Vel så viktig er laboratoriets rutiner for mottakskontroll. Et grundig laboratorium kontrollerer polygonnettet for ufullstendigheter, støy og geometriske feil før produksjonen igangsettes, ettersom feil i skanningen forplanter seg direkte til apparaturen. Avklar om laboratoriet reparerer filen selv, returnerer den med en skriftlig forklaring, eller printer den ukritisk.
Dette har stor betydning for klinikkens tidsbruk og økonomi. Erfaringstall viser at over 80 % av omarbeidinger i tanntekniske laboratorier skyldes feil i grunnlagsdataene fra klinikken – det være seg mangelfulle avtrykk, feil i bittregistreringen eller ufullstendige anvisninger. Et laboratorium som fanger opp feilene umiddelbart og begrunner en eventuell avvisning, sparer klinikken for unødvendige runder i stolen. Se vår oversikt over årsaker til at laboratoriet avviser bestillinger og vår sjekkliste for innsending av digitale pasientsaker.
6. Hva innebærer leveringstiden i praksis, og hvor oppstår forsinkelsene?
Oppgitte leveringstider varierer betydelig og er lite verdt uten klare definisjoner. Ett laboratorium kan for eksempel operere med 1–2 virkedager for Essix-retainere og 5–7 dager for funksjonsapparatur, mens et annet oppgir 5 dager for retainere og 8–10 dager for apparaturer – men med det vesentlige forbeholdet at klokken først starter når designet er godkjent og alle data foreligger.
Selve 3D-printingen er som regel det raskeste leddet. Nordicdens anslår printetiden til mellom 20 minutter og et par timer, avhengig av komponent. Resten av produksjonstiden spises opp av digital design, etterbehandling, kvalitetskontroll og forsendelse. Still følgende oppklarende spørsmål:
- Regnes tidsfristen i virkedager eller kalenderdager?
- Regnes starttidspunktet fra mottatt fil, godkjent design eller komplett oppdragsbekreftelse?
- Er transport til Norge inkludert i tidsanslaget, og hvem håndterer frakten?
- Hvordan håndterer laboratoriet kapasitetstopper i høysesong?
For klinikker i Norden og Baltikum er transporttiden ofte vel så avgjørende som selve produksjonstiden. Artikkelen vår om leveringstider ved digitale skanninger gir en oversiktlig gjennomgang av de ulike leddene i logistikk-kjeden.
7. Hvilken lovpålagt dokumentasjon følger med leveransen?
Kjeveortopedisk apparatur produsert på bestilling etter anvisning fra tannlege eller kjeveortoped faller inn under kategorien individuelt tilpasset medisinsk utstyr i henhold til EUs forordning for medisinsk utstyr (MDR 2017/745). Regelverket krever at utstyr som lages spesifikt til en navngitt pasient, skal oppfylle strenge krav til sporbarhet og sikkerhet.
Produsenten plikter å utstede en samsvarserklæring i henhold til MDR vedlegg XIII. Denne erklæringen skal følge apparaturen og gjøres tilgjengelig for pasienten, identifisert via navn, pasient-ID eller kode. Produsenten er lovpålagt å oppbevare den tekniske dokumentasjonen i minst 10 år, og denne skal kunne forevises tilsynsmyndighetene ved kontroll.
Følgende bør avklares:
- Følger det en erklæring i henhold til vedlegg XIII med hver enkelt apparatur?
- Kan den ferdige apparaturen spores tilbake til et spesifikt resinparti (lot-nummer) og en unik produksjonsserie?
- Har laboratoriet en utpekt regulatorisk ansvarlig person (PRRC) og et kvalitetsstyringssystem tilpasset kravene i ISO 13485?
- Er samsvarsdokumentasjonen inkludert i stykkprisen, eller tilkommer det egne dokumentasjonsgebyrer? Vår oversikt over prismodeller for laboratorier viser hvordan slike kostnader ofte faktureres.
Vær oppmerksom på nasjonale særkrav i Norge, Sverige, Danmark, Finland og de baltiske landene. I Norge føres tilsynet av Direktoratet for medisinske produkter (DMP). Les mer i våre artikler om MDR-krav for kjeveortopediske laboratorier og sertifisering og akkreditering av laboratorier.
8. Mestrer dere både direkteprint og termoforming – og når velges hva?
Et laboratorium som utelukkende har investert i én produksjonsmetode, vil naturlig nok anbefale denne løsningen til samtlige pasienter. En samarbeidspartner som behersker både direkteprinting og tradisjonell vakuumpressing, kan derimot gi en objektiv og faglig begrunnet anbefaling for det enkelte tilfellet.
Ved termoforming printes først en fysisk modell som en plastfolie vakuumpresses over. Ved direkteprinting printes derimot aligneren direkte i lysherdende resin, helt uten behov for modeller. En studie fra 2026 påviste et formavvik (RMS) nede på 0,140 mm for direkteprintede alignere, mot 0,188–0,209 mm for termoformede alternativer. Selv om dette er laboratoriemålinger og ikke kliniske behandlingsresultater, gir tallene et godt bilde av presisjonspotensialet.
Bruk disse holdepunktene i dialogen med laboratoriet:
- Velg direkteprint når du vil eliminere modellproduksjon og oppnå optimal geometrisk tilpasning, forutsatt at laboratoriet kan dokumentere et validert resin- og etterbehandlingssystem (jf. spørsmål 2 og 3).
- Velg termoforming dersom apparaturen krever spesifikke folieegenskaper – som flerlagsmaterialer, PETG eller polypropylen – eller når velprøvde mekaniske egenskaper i tradisjonelle skinner foretrekkes.
- Be laboratoriet begrunne metodevalget for hver enkelt apparaturtype, herunder retainere, der direkteprintede løsninger vinner stadig mer terreng.
Våre artikler om termoforming i kjeveortopedi, 3D-printede retainere og flerlagsmaterialer for alignere gir ytterligere faglig dybde.
9. Hvilke rutiner gjelder dersom apparaturen ikke passer?
Ingen laboratorier unngår omarbeidinger eller passformproblemer fra tid til annen. Kvaliteten måles i hvordan laboratoriet håndterer avviket. Se etter etablerte systemer og klare avtaler fremfor generelle løfter om god service.
- Årsaksanalyse: Ble feilen forårsaket av skanningen, anvisningen, det digitale designet, printprosessen eller etterbehandlingen? Ufullstendige skanninger, forvrengninger og unøyaktig bittregistrering utgjør brorparten av alle årsaker til dårlig passform.
- Kvalitetskontroll: Hvilke kontrollpunkter passerer apparaturen før pakking? Nordicdens benytter tre faste kontrollstasjoner: en innledende designvalidering, en teknisk sjekk etter produksjon og en avsluttende sluttkontroll der produktet verifiseres mot den opprinnelige arbeidsordren.
- Arkivering: Med arkiverte designfiler kan en erstatningsapparatur produseres raskt og enkelt, uten at pasienten må kalles inn til ny skannetime. Nordicdens oppbevarer digitale saksfiler systematisk for å sikre rask reproduksjon ved behov.
- Ansvarsfordeling ved omarbeiding: Hvem bærer kostnaden dersom feilen skyldes unøyaktigheter i dataene fra klinikken, og hvordan håndteres feil som oppstår i laboratoriet? Sørg for at disse vilkårene er tydelig nedfelt i samarbeidsavtalen.
10. Hvordan behandles pasientopplysningene?
Digitale kjevemodeller og intraorale skanninger inneholder identifiserbare helseopplysninger. Disse regnes etter personvernforordningen (GDPR) artikkel 9 som særlige kategorier av personopplysninger. Når et eksternt laboratorium behandler slike filer på vegne av tannklinikken, krever GDPR artikkel 28 at det foreligger en skriftlig databehandleravtale. Avtalen må også regulere eventuell bruk av underleverandører, noe som krever klinikkens forhåndsgodkjenning.
Undersøk laboratoriets rutiner grundig: Be om å få se deres standard databehandleravtale, sjekk hvilke overføringsmetoder som benyttes (bruk av sikker portal fremfor usikret e-post), hvor serverne fysisk er plassert, hvor lenge filene lagres, og hvem som har tilgang til dem. Hvorvidt laboratoriet opptrer som databehandler eller selvstendig behandlingsansvarlig, avhenger av avtaleforholdet – rådfør deg gjerne med klinikkens personvernombud.
Evaluer laboratoriet systematisk
Bruk disse ti spørsmålene som en konkret sjekkliste. Vurder svarene på en enkel skala fra 0 til 2: Gi 0 poeng ved unnvikende svar, 1 poeng for udokumenterte påstander, og 2 poeng når laboratoriet fremlegger skriftlig dokumentasjon, konkrete testdata eller en navngitt protokoll. Laboratorier som scorer fullt på spørsmål 2, 3 og 7 (resin, etterbehandling og regulatorisk samsvar), har kontroll på de områdene som har direkte betydning for pasientsikkerhet og det juridiske ansvaret. Disse tre punktene bør anses som absolutte minstekrav.
Dersom svarene viser at du må gjøre store investeringer i egne printere, opprette kjemiske vaskestasjoner og validere etterbehandlingsrutiner internt for å oppnå samme standard, kan det være en fornuftig investering å sette ut produksjonen til et eksternt laboratorium. Har klinikken allerede en egen digital produksjon, fungerer spørsmålene like godt til en intern revisjon av egne rutiner. Se også vår sjekkliste for valg av kjeveortopedisk laboratorium for en helhetlig vurdering av øvrige laboratorietjenester.
Vil du se hvordan Nordicdens svarer på disse ti punktene? Send oss gjerne en henvendelse på info@nordicdens.eu sammen med en aktuell pasientsak, så svarer vi med utfyllende teknisk dokumentasjon og klare spesifikasjoner.