Når et laboratorium blot konstaterer, at "vi 3D-printer", siger det i virkeligheden forsvindende lidt. Forskellen på en pålidelig samarbejdspartner og en risikabel satsning handler om helt konkrete forhold: hvilken resin der er certificeret til det pågældende apparatur, om efterbehandlingen er valideret til netop det materiale, hvordan præcisionen verificeres, og hvilken dokumentation der følger med det enkelte arbejde. Stil disse ti spørgsmål, inden du sender din første scanning – så kan du vurdere laboratoriet på baggrund af dokumenterede fakta frem for salgsmateriale.
Langt de fleste af spørgsmålene fordrer målbare svar. Reagerer laboratoriet udelukkende med floskler som "høj kvalitet", "høj præcision" eller "state of the art", bør du altid bede om de konkrete tal bag ordene.
Oversigt over de ti spørgsmål
| # | Spørgsmål | Et stærkt svar | Et advarselssignal |
|---|---|---|---|
| 1 | Hvilke printere og teknologier anvender I? | Nævner de specifikke systemer og kobler dem entydigt til apparaturtyper | "Hvad der nu lige er ledigt i produktionen" |
| 2 | Hvilken resin anvender I, og er den certificeret til det pågældende apparatur? | Angiver det præcise handelsnavn; klasse IIa/CE-mærket til langvarig kontakt med slimhinder | Generiske påstande om "biokompatibilitet" |
| 3 | Er jeres efterbehandling valideret til den specifikke resin? | Følger og dokumenterer producentens validerede vaske- og hærdningsprotokol | Anvender samme standardvask og efterhærdning uanset resintype |
| 4 | Hvordan verificerer I nøjagtigheden? | Faste, skemalagte printerkalibreringer samt kvalitetskontrol på hvert enkelt emne | "Vores teknikere har et trænet øje for den slags" |
| 5 | Hvilke filformater modtager I, og hvad tjekker I ved modtagelsen? | Åbne STL/PLY-filer, systematisk mesh-kontrol og begrundet tilbagemelding ved afvisning | Printer ukritisk enhver modtaget fil |
| 6 | Hvad omfatter jeres leveringstid? | Klart defineret starttidspunkt, kurerbetingelser og faste arbejdsdage | Ét samlet antal dage uden forbehold eller specifikationer |
| 7 | Hvilken dokumentation følger med hvert tilfælde? | MDR-erklæring om udstyr efter mål, fuld sporbarhed og et ISO-tilpasset kvalitetsledelsessystem | Dokumentation udleveres "kun mod ekstra betaling" |
| 8 | Tilbyder I både direkte print og termoformning? | Behersker begge metoder og opstiller klare indikationer for valget | Anbefaler konsekvent den samme metode uanset opgave |
| 9 | Hvad sker der, hvis et apparatur ikke passer? | Systematisk årsagsanalyse, arkiverede designfiler og gennemskuelige vilkår for omarbejde | Ingen fast defineret politik for omarbejde |
| 10 | Hvordan håndterer I patientdata? | Skriftlig databehandleraftale og krypteret filoverførsel | Udveksling af patientfiler via almindelig e-mail |
1. Hvilken 3D-printteknologi og hvilke printere anvender I – og til hvilke typer apparatur?
De fleste ortodontiske laboratorier printer med SLA (stereolitografi) eller DLP (digital light processing). Begge teknologier hærder flydende fotopolymer lag for lag ved hjælp af lys. Nordicdens' egen oversigt over 3D-print i ortodontiske laboratorier fremhæver netop disse som de mest udbredte i branchen, og vores sammenligning af SLA og DLP gennemgår fordele og ulemper ved hver metode.
Selve teknologibetegnelsen er dog mindre afgørende end den specifikke maskine. Et studie i Clinical Oral Investigations sammenlignede ortodontiske modeller fremstillet på en SLA-printer med modeller fra to LCD-printere i begynderklassen. Den systematiske afvigelse (trueness udtrykt ved RMS) lå på 0,066–0,075 mm for SLA-printeren mod 0,179–0,209 mm for LCD-enhederne, mens lagtykkelsen (50 vs. 100 µm) ikke gjorde nogen signifikant forskel i testen.
Hvad du bør bede om: Den specifikke printermodel til hver apparaturtype samt oplysning om, hvorvidt studiemodeller, indirekte bondingskinner og direkte printet apparatur fremstilles på de samme maskiner. Et laboratorium, der printer modeller på ét dedikeret system og alignere på et valideret resinsystem, demonstrerer langt større faglig stringens end et, der blot melder om "forskellige printere".
Hvornår det har mindre betydning: Ved studiemodeller, der udelukkende anvendes til termoformning, er en afvigelse på få hundrededele millimeter sjældent mærkbar for pasformen. Ved direkte printet apparatur, som patienten skal bære i uge- eller månedsvis, er den til gengæld afgørende.
2. Hvilken resin anvender I, og er den certificeret til netop dette apparatur?
"Biokompatibel" er en generel egenskab, ikke en officiel certificering. Bed altid om resinens præcise handelsnavn, dens regulatoriske klassificering og den godkendte indikation.
I EU skal resiner beregnet til langvarig intraoral kontakt som udgangspunkt være CE-mærkede som medicinsk udstyr i klasse IIa. Til direkte printede alignere er Graphys Tera Harz TC-85DAC det bedst dokumenterede eksempel; materialets tekniske datablad angiver det som et CE-mærket klasse IIa-materiale, specifikt godkendt til direkte alignerprint. Den beslægtede Tera Harz Clear-serie har desuden en FDA 510(k)-godkendelse (K240597), hvor godkendelsesresuméet angiver en bøjningsstyrke på 58–76 MPa afhængigt af typen.
Vær særligt opmærksom på to forhold:
- Indikation: Godkendelser knytter sig altid til et specifikt tilsigtet formål. Formlabs' Dental LT Clear V2 er eksempelvis godkendt til aftageligt apparatur såsom okklusale skinner, bideskinner og tandbeskyttere – hvilket ikke er ensbetydende med en godkendelse til klare alignere.
- Holdbarhed: Producenternes specifikationer varierer. Databladet for TC-85DAC angiver en holdbarhed på 12 måneder fra produktionsdatoen ved opbevaring mellem 15 og 25 °C, mens FDA-resuméet for Tera Harz Clear-serien angiver to år. Forhør dig om, hvordan laboratoriet sporer batchnumre og udløbsdatoer, og kontroller altid databladet for den specifikke batch.
Flere oversigtsartikler understreger desuden, at den medicinske godkendelse gælder det færdigbehandlede produkt fremstillet i et valideret workflow – ikke den rå, flydende resin i flasken. Det leder direkte over i næste spørgsmål.
Nordicdens anvender Graphy-teknologi og tilbyder både direkte printede alignere og skinner samt traditionelle termoformede løsninger. Vores guide til direkte 3D-printet apparatur gennemgår workflowet, mens vores materialeguide til resiner går i dybden med materialernes egenskaber.
3. Er jeres efterbehandlingsprotokol valideret til den pågældende resin?
Et printet emne er langt fra færdigt, når det løftes af byggeplatformen. Uhærdede monomerer på overfladen er cytotoksiske, og derfor har vask og efterhærdning direkte indvirkning på patientsikkerheden. Processen påvirker også pasformen: Et studie fra 2025 vedrørende vasketider dokumenterer, at overskydende resin efter utilstrækkelig vask polymeriserer ukontrolleret under efterhærdningen, hvilket ændrer emnets dimensioner og forringer pasformen.
Forskningen viser tydeligt, at standardløsninger ikke slår til:
- Vask: Formlabs understreger i deres vejledninger faren ved at overskride de fastsatte vasketider, da det kan svække dimensionsstabiliteten og forringe materialets mekaniske egenskaber over tid. Et studie fra 2025 viste, at to separate vaske á fem minutter gav et optimalt resultat for én resintype, mens forlænget vasketid ingen positiv effekt havde for en anden.
- Efterhærdning: En systematisk oversigt fra 2025 over cytotoksicitet ved printede alignere konkluderede, at både hærdningstiden og typen af hærdningsenhed har direkte indflydelse på det færdige resultat. Da mængden af uafhængig forskning fortsat er begrænset, anbefaler forfatterne streng overholdelse af producentens anvisninger.
- Atmosfære: En undersøgelse af TC-85-alignere viste, at efterhærdning i en nitrogenmættet atmosfære resulterede i høj biokompatibilitet, mens efterhærdning i atmosfærisk luft efterlod en målbar cytotoksicitet pga. iltinhibering.
Det springende punkt er derfor ikke blot, hvor længe emnet hærdes, men hvorfra tidsangivelsen stammer, og om den modsvarer producentens validerede profil for netop denne resin og den anvendte hærdningsenhed. Brugsanvisningerne specificerer, at hærdetiden altid afhænger af lysets bølgelængde og intensitet. En proces, der blot er kopieret fra et andet apparatur, er dermed per definition ikke valideret.
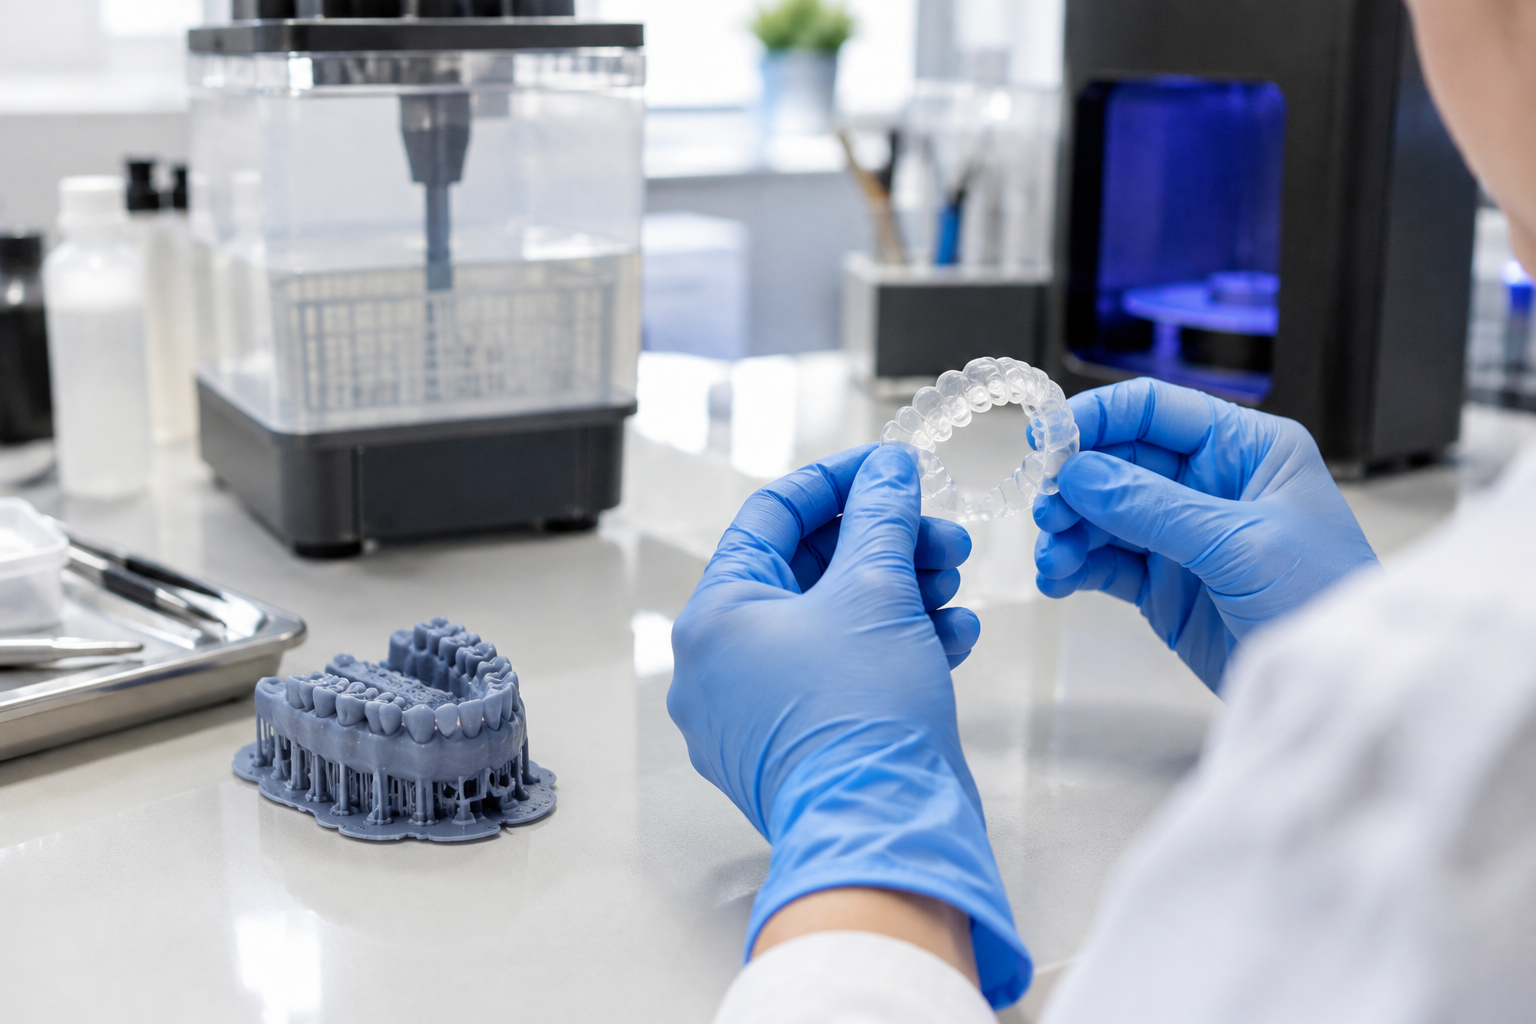
Få flere tekniske detaljer i vores guide til efterbehandling af biokompatible ortodontiske print.
4. Hvordan verificerer og vedligeholder I printpræcisionen?
Nøjagtighed (accuracy) dækker over to grundlæggende parametre: rigtighed (trueness – hvor tæt printet er på den digitale 3D-model) og præcision (precision – hvor ensartede gentagne print er). En systematisk oversigt over fuldkæbemodeller viste afvigelser fra under 100 µm til over 500 µm på tværs af studier; langt de fleste modeller blev vurderet som klinisk acceptable, men de markante udsving understreger behovet for at kende laboratoriets egne tal.
Spørg konkret ind til tre områder:
- Hvordan kontrolleres printerne? Et solidt svar omfatter faste, skemalagte målinger af lysintensitet og XY-opløsning, så en tandbevægelse på 0,5 mm i softwaren også modsvares af præcis 0,5 mm i det fysiske apparatur. Nordicdens beskriver denne proces i artiklen om kvalitetskontrol i laboratoriet, og vores guide til printervedligeholdelse gennemgår de faste rutiner.
- Hvilke tolerancer arbejder I med? Nordicdens' omkostnings- og præcisionsanalyse anbefaler en dimensionel tolerance på maksimalt ±0,25 mm for enkelttænder for at sikre en forudsigelig pasform. Et laboratorium bør uden tøven kunne oplyse sine egne tolerancegrænser.
- Hvordan fastlægges orientering og lagtykkelse? Litteraturen peger i forskellige retninger. Et studie konkluderede, at en vinkling på 0° gav den højeste overensstemmelse og reproducerbarhed; et andet fandt, at overkæbemodeller vinklet i 30° og 60° var mere præcise end modeller printet i 0° og 90°, om end alle lå inden for acceptable rammer. Hvad angår lagtykkelse, varierer resultaterne fra "ingen signifikant forskel" til at "50 µm er mærkbart bedre end 100 µm". Da der ikke findes én universel opskrift, bør laboratoriet have faste regler for hver enkelt apparaturtype. Se vores regler for orientering og supportstrukturer samt præcisionsguiden for konkrete standarder.
5. Hvilke filformater accepterer I, og hvad sker der, hvis en scanning er mangelfuld?
STL er standardformatet i branchen, mens PLY medsender farvedata, når det er påkrævet. Nogle laboratorier tager imod åbne filer fra enhver intraoral scanner, mens andre stiller specifikke systemkrav. Undersøg altid, om laboratoriet kan behandle eksportfilerne fra din scanner, før I indleder et samarbejde. Vores guide til STL-filer i ortodonti gennemgår filtyperne i detaljer.
Det mest afslørende er dog laboratoriets indgangskontrol. Et kvalitetsbevidst laboratorium gennemgår rutinemæssigt 3D-filerne for huller, overfladestøj og non-manifold-geometri inden produktion, da digitale fejl uvægerligt forplanter sig til det fysiske emne. Spørg ind til arbejdsgangen: Udbedrer laboratoriet selv mindre mesh-fejl, returneres sagen med en faglig begrundelse, eller sættes filen ukritisk i printkøen?
Dette har mærkbar indflydelse på klinikkens tidsforbrug. Branchedata viser, at over 80 % af alle omarbejdninger på dentallaboratorier skyldes fejl i udgangspunktet – utilstrækkelige scanninger, upræcise bideindregistreringer eller uklare rekvisitioner. Et laboratorium, der opdager manglerne med det samme og giver hurtig besked, sparer klinikken for dyre forsinkelser. Læs mere i artiklen om, hvorfor sager afvises af laboratoriet, og benyt vores tjekliste til digitale indsendelser.
6. Hvad omfatter jeres leveringstid, og hvad sætter uret på pause?
De opgivne leveringstider kan sjældent sammenlignes direkte, medmindre du ved, hvad de reelt omfatter. Et laboratorium stiller måske 1–2 arbejdsdage i udsigt for Essix-retainere og 5–7 dage for funktionsapparatur, mens et andet opererer med 5 dage for retainere og 8–10 dage for faste og aftagelige apparaturer – men præciserer, at tidsfristen først løber fra det øjeblik, alle nødvendige kliniske data foreligger godkendt.
Selve printprocessen tager sjældent lang tid; ifølge Nordicdens' beregninger tager den fra 20 minutter til et par timer afhængigt af opgaven. Hovedparten af tiden går med digital modellering, efterbehandling, kvalitetskontrol og forsendelse. Afklar derfor følgende:
- Tælles leveringstiden i arbejdsdage eller kalenderdage?
- Starter fristen ved upload af scanningen, ved godkendelse af designet eller først, når alle supplerende kliniske oplysninger er modtaget?
- Er kurerforsendelse inkluderet i den opgivne tid, og hvem leverer pakken?
- Hvordan sikres leveringstiden under spidsbelastninger i laboratoriet?
For klinikker i Danmark, resten af Norden og Baltikum er transporttiden en væsentlig faktor, der nemt kan overstige selve produktionstiden. Vores artikel om leveringstider ved digitale scanninger gennemgår faserne fra scanning til modtagelse.
7. Hvilken lovpligtig dokumentation følger med hvert tilfælde?
Ortodontisk apparatur, der fremstilles efter skriftlig anvisning fra en tandlæge, klassificeres i langt de fleste tilfælde som medicinsk udstyr efter mål i henhold til EU's forordning om medicinsk udstyr (MDR 2017/745). Rekvisitionen er selve grundlaget for denne klassificering: MDR definerer udstyr efter mål som udstyr, der er fremstillet efter skriftlig anvisning fra en autoriseret person, udformet med specifikke egenskaber og beregnet til én bestemt patient.
Fabrikanten skal udarbejde en erklæring i henhold til MDR bilag XIII, før udstyret bringes i omsætning. Erklæringen skal følge produktet og udleveres til patienten med angivelse af navn, initialer eller en entydig patientkode. Laboratoriet har pligt til at opbevare dokumentationen i mindst 10 år og skal på forlangende kunne fremvise teknisk dokumentation for design, fremstilling og ydeevne over for de kompetente myndigheder (herhjemme Lægemiddelstyrelsen).
Stil laboratoriet disse konkrete spørgsmål:
- Følger der en erklæring jf. bilag XIII med til ethvert fremstillet apparatur?
- Kan det færdige apparatur spores direkte tilbage til et specifikt resinbatchnummer og et bestemt printjob?
- Har laboratoriet en udpeget person med ansvar for overholdelse af regelværket (PRRC), og arbejder virksomheden efter et kvalitetsledelsessystem tilpasset ISO 13485?
- Er den lovpligtige dokumentation inkluderet i stykprisen? Enkelte laboratorier opkræver et særskilt dokumentationsgebyr, hvilket er værd at undersøge, inden du sammenligner tilbud. Vores artikel om prismodeller viser, hvordan disse poster kan optræde på fakturaen.
Der kan desuden gælde nationale særregler i de enkelte nordiske og baltiske lande. Orienter dig altid om de lokale krav hos de respektive sundhedsmyndigheder. Vores guides til MDR-overholdelse for ortodontiske laboratorier og laboratoriecertificering uddyber kravene.
8. Tilbyder I både direkte print og termoformning, og hvordan vælger I mellem dem?
Et laboratorium, der kun mestrer én fremstillingsmetode, vil naturligt anbefale denne løsning til alle opgaver. Et laboratorium, der mestrer både direkte print og termoformning, kan derimod rådgive objektivt om den bedste tilgang til den konkrete patient.
Ved termoformning printes en arbejdsmodel, hvorefter en termoplastisk folie vakuumpresses henover den. Ved direkte 3D-print fremstilles aligneren direkte i resin, hvilket gør både model og formningsproces overflødig. En oversigtsartikel fra 2026 påviser afvigelser (RMS) helt nede på 0,140 mm for direkte printede alignere mod 0,188–0,209 mm for termoformede alternativer. Da disse målinger stammer fra laboratorieforsøg og ikke kliniske studier, bør tallene danne udgangspunkt for en faglig drøftelse snarere end en absolut facitliste.
Brug følgende rettesnor i dialogen med laboratoriet:
- Vælg direkte print, hvis du ønsker at eliminere modellen og vakuumpresningen helt, forudsat at laboratoriet råder over et valideret workflow for resin og efterbehandling (jf. spørgsmål 2 og 3).
- Vælg termoformning, når behandlingen forudsætter specifikke foliematerialer – såsom flerlagsskinner, PETG eller polypropylen – og du foretrækker et velafprøvet standardmateriale.
- Bed laboratoriet begrunde materialevalget for hver apparaturtype, herunder retainere, hvor mulighederne for direkte print udvikler sig hastigt.
Læs mere i vores guides til termoformning i ortodonti, 3D-printede retainere og flerlagsmaterialer til alignere.
9. Hvad sker der, hvis et apparatur ikke passer?
Alle laboratorier oplever sager, der må laves om. Forskellen viser sig i måden, situationen håndteres på. Kig efter faste processer frem for uforpligtende serviceløfter:
- Årsagsanalyse (root cause): Skyldes fejlen scanningen, rekvisitionen, det digitale design, printprocessen eller den manuelle finish? Ufuldstændige eller forvrængede scanninger, unøjagtige bideindregistreringer og uklare ordinationer er erfaringsmæssigt de hyppigste årsager til dårlig pasform og omarbejde.
- Kvalitetskontrol: Hvor mange kontrolpunkter passerer en sag? Hos Nordicdens arbejder vi med tre trin: indledende designgennemgang, teknisk kontrol efter produktion og en afsluttende inspektion før pakning – altid holdt op mod den oprindelige ordination.
- Arkivering: Hvis den digitale designfil opbevares korrekt, kan et erstatningsapparat fremstilles omgående uden behov for en ny scanning. Nordicdens gemmer samtlige digitale sagsakter netop med dette formål for øje.
- Vilkår: Hvem bærer omkostningerne, hvis fejlen kan henføres til klinikkens scannedata, og hvad gælder, hvis fejlen ligger hos laboratoriet? Sørg for at få disse betingelser sort på hvidt.
10. Hvordan håndterer I patientdata?
Intraorale scanninger kan henføres til en identificerbar person og indeholder oplysninger om tand- og mundhelbred. De udgør dermed følsomme helbredsoplysninger efter GDPR artikel 9. Når laboratoriet behandler data på klinikkens vegne, stiller GDPR artikel 28 krav om en skriftlig databehandleraftale (elektronisk form er fuldt ud gyldig). Aftalen skal desuden regulere laboratoriets eventuelle brug af underdatabehandlere, hvilket altid forudsætter klinikkens forudgående skriftlige godkendelse.
Gennemgå databehandleraftalen, overførselsmetoden (en sikker uploadportal frem for usikret e-mail), hvor filerne hostes, hvor længe de arkiveres, og hvem der har adgang til dem. Da laboratoriets præcise rolle som databehandler kan variere afhængigt af den operationelle model, bør du rådføre dig med klinikkens dataansvarlige rådgiver eller DPO for at sikre fuld overensstemmelse med reglerne.
Evaluer svarene i et samlet scoringsskema
Bedøm hvert laboratorium med 0 til 2 point for hvert af de ti spørgsmål: 0 point for manglende svar, 1 point for et generelt eller udokumenteret svar, og 2 point for et svar, der underbygges med certifikater, konkrete måledata eller validerede protokoller. Et laboratorium, der opnår maksimale 2 point i spørgsmål 2, 3 og 7 (resin, efterbehandling og regulatorisk dokumentation), har dokumenteret kontrol over de områder, der direkte vedrører patientsikkerheden og det juridiske ansvar. Betragt disse tre spørgsmål som absolutte krav (bestået/ikke-bestået), og benyt de øvrige spørgsmål til at vurdere det samlede kvalitetsniveau.
Viser svarene, at klinikken selv skulle investere i maskiner, håndtere kemiske opløsningsmidler og validere komplekse hærdningscyklusser for at opnå samme faglige standard, er det et stærkt argument for outsourcing. Hvis I omvendt allerede varetager disse processer internt, kan de ti spørgsmål fungere som et værdifuldt redskab til intern audit. Vores tjekliste til valg af laboratorium supplerer med yderligere kriterier ud over selve 3D-printet.
Vil du vide, hvordan vi hos Nordicdens forholder os til disse spørgsmål? Send dine spørgsmål samt en repræsentativ sag til info@nordicdens.eu, så vender vi tilbage med dokumentation og præcise specifikationer for hvert enkelt punkt.