Att ett laboratorium nöjer sig med att säga "vi 3D-printar" säger i praktiken ingenting. Skillnaden mellan en pålitlig samarbetspartner och en potentiell patientsäkerhetsrisk handlar om betydligt mer konkreta faktorer: vilket resin som är certifierat för den beställda apparaturen, om efterbearbetningen är validerad för just det materialet, hur toleranser och precision kontrolleras och vilken dokumentation som faktiskt följer med leveransen. Genom att ställa dessa tio frågor innan du skickar det första digitala avtrycket kan du bedöma laboratoriet utifrån mätbara fakta i stället för säljande broschyrer.
De flesta av frågorna har konkreta svar. Om laboratoriet bemöter dem med svepande adjektiv ("hög precision", "bästa kvalitet", "toppmodern teknik"), be då om siffrorna och underlagen bakom påståendena.
Snabböversikt: Tio centrala frågor
| # | Fråga | Bra svar | Varningstecken |
|---|---|---|---|
| 1 | Vilka skrivare och tekniker använder ni? | Specificerar maskinparken och kopplar olika system till rätt typ av apparatur | "Det som står ledigt för stunden" |
| 2 | Vilket resin används, och är det certifierat för ändamålet? | Exakt handelsnamn, CE-märkning klass IIa för långvarig kontakt med slemhinna | Generella svepande påståenden om "biokompatibilitet" |
| 3 | Är efterbearbetningen validerad för det aktuella resinet? | Följer materialtillverkarens dokumenterade protokoll för rengöring och efterhärdning | Samma tvätt- och härdningsrutin oavsett material |
| 4 | Hur kontrolleras och säkerställs precisionen över tid? | Schemalagt underhåll och kalibrering, samt kvalitetskontroll av varje enskilt fall | "Våra tekniker har ett tränat öga" |
| 5 | Vilka filformat tar ni emot, och hur granskas filerna vid ankomst? | Öppna STL-/PLY-filer, mesh-kontroll och skriftlig motivering vid avvisade underlag | Printar allt underlag rakt av utan teknisk förhandskontroll |
| 6 | Vad ingår i den angivna ledtiden? | Tydligt definierad startpunkt, fraktvillkor och beräkning i arbetsdagar | En enskild siffra utan specifikation av vad som ingår |
| 7 | Vilken regulatorisk dokumentation medföljer leveransen? | Tillverkarförsäkran enligt MDR bilaga XIII, batchspårbarhet och ISO-anpassat ledningssystem | Dokumentation erbjuds endast "på begäran mot extra avgift" |
| 8 | Behärskar ni både direktprintning och varmformning? | Erbjuder båda metoderna och har tydliga kliniska kriterier för valet | Förespråkar slentrianmässigt samma metod för alla patientfall |
| 9 | Vad gäller om en apparatur inte passar? | Orsaksanalys, versionshanterad CAD-fil och tydliga garantivillkor för omarbetning | Otydlig eller obefintlig policy för omgörningar |
| 10 | Hur hanteras patientuppgifter? | Skriftligt personuppgiftsbiträdesavtal (DPA) och krypterade överföringsvägar | Skanningsfiler och patientdata skickas via öppen e-post |
1. Vilken 3D-printteknik och vilka skrivare använder ni, och för vilken apparatur?
De flesta ortodontiska laboratorier förlitar sig på SLA (stereolitografi) eller DLP (digital light processing). Båda teknikerna bygger på att flytande fotopolymer härdas skikt för skikt med hjälp av ljus. Nordicdens översikt över 3D-printing i ortodontiska laboratorier beskriver dessa metoder som branschens ryggrad, och vår jämförelse mellan SLA och DLP fördjupar sig i de tekniska skillnaderna.
I praktiken väger dock valet av specifik maskin betydligt tyngre än teknologibeteckningen i sig. I en studie publicerad i Clinical Oral Investigations jämfördes tandregleringsmodeller framställda på en SLA-skrivare med modeller från två enklare LCD-skrivare. Formriktigheten (RMS-avvikelsen) landade på 0,066–0,075 mm för SLA-systemet, mot 0,179–0,209 mm för LCD-enheterna. Skikttjockleken (50 mot 100 µm) gav däremot ingen signifikant skillnad i samma mätning.
Fråga efter: den exakta skrivarmodellen för respektive produkt, och om arbetsmodeller, bondingtråg för indirekt teknik och direktprintade aligners tillverkas i samma eller separata maskiner. Ett laboratorium som separerar modellproduktion från produktion av intraorala produkter på validerade medicintekniska system visar en helt annan mognad än ett som svepande svarar: "vi har flera olika skrivare".
När detaljerna spelar mindre roll: för rena studiemodeller som ska användas för traditionell varmformning påverkas passformen sällan av några hundradels millimetrar mellan olika skrivare. För direktprintade apparaturer som ska sitta i patientens mun under veckor eller månader är dessa toleranser däremot helt avgörande.
2. Vilket resin används, och är det certifierat för just denna apparatur?
"Biokompatibelt" är ett vagt marknadsföringsord och inte en formell certifiering. Begär alltid materialets fullständiga handelsnamn, dess regulatoriska klassificering och den godkända indikationen.
Inom EU ska resiner avsedda för långvarig kontakt med munslemhinna vara CE-märkta som medicintekniska produkter i klass IIa. För direktprintade aligners är Graphys Tera Harz TC-85DAC ett av marknadens mest väldokumenterade material; enligt det tekniska databladet är det CE-märkt i klass IIa specifikt för direktprintade tandregleringsskenor. Systerprodukten Tera Harz Clear innehar även ett 510(k)-godkännande från amerikanska FDA (K240597), med en specificerad böjhållfasthet på 58–76 MPa beroende på variant.
Två vanliga fallgropar att se upp för:
- Indikation. Ett godkännande gäller uteslutande för den avsedda användningen. Formlabs Dental LT Clear V2 är till exempel FDA-godkänt för avtagbar apparatur som bettskenor, natt- och tandskydd. Det innebär inte automatiskt att materialet är godkänt för aktiva aligners.
- Hållbarhet. Datablad och godkännanden kan ange olika tidsramar. Exempelvis anger databladet för TC-85DAC en hållbarhet på 12 månader från tillverkningsdatum vid förvaring i 15–25 °C, medan FDA-dokumentationen för Tera Harz Clear anger två år. Säkerställ hur laboratoriet spårar batchnummer och utgångsdatum, och att de strikt följer det produktspecifika datablad som gäller för aktuell sändning.
Forskningen visar därtill med all tydlighet att det regulatoriska godkännandet avser den färdiga apparaturen, tillverkad via ett validerat arbetsflöde – inte den oprocessade vätskan i flaskan. Detta för oss direkt in på efterbearbetningen.
Nordicdens arbetar med Graphys skenteknologi och tillhandahåller såväl direktprintade aligners och bettskenor som traditionellt varmformade konstruktioner. Vår guide till direktprintad ortodontisk apparatur går igenom flödet i detalj, och vår resinguide ger en fördjupad genomgång av materialvalen.
3. Är efterbearbetningen validerad för det aktuella resinet?
En 3D-printad apparatur är långt ifrån klar när byggplattformen lyfts ur maskinen. Ohärdad restmonomer på ytan är cytotoxisk. Processerna för tvätt och efterhärdning är därför helt avgörande för patientsäkerheten. De påverkar även konstruktionens precision: en studie från 2025 visade att kvarvarande resin från otillräcklig tvätt fortsätter att polymeriseras i efterhand, vilket förvanskar geometrin och försämrar passformen.
Det finns ingen universell metod för efterbearbetning som fungerar för alla material. Det gör frågan särskilt kritisk:
- Rengöring och tvätt: I applikationsguiderna från Formlabs understryks att för långa tvättcykler kan bryta ner materialets mekaniska egenskaper och försämra dimensionsstabiliteten. Samtidigt visade en studie från 2025 att två tvättcykler om 5 minuter var optimalt för ett specifikt resin, medan en förlängd tvättid inte gav någon som helst effekt för ett annat.
- Efterhärdning: En systematisk översiktsartikel från 2025 om cytotoxicitet hos printade aligners visade att både exponeringstid och typen av ljuskälla i efterhärdningsenheten har mätbar inverkan på slutresultatet. Då det vetenskapliga underlaget fortfarande är heterogent är strikt efterlevnad av tillverkarens fastställda protokoll den enda säkra vägen.
- Härdningsatmosfär: I en studie på aligners i TC-85 gav efterhärdning i inert kvävgasatmosfär god biokompatibilitet, medan härdning i vanlig syrerik luft resulterade i måttlig cytotoxicitet på grund av syrehämning på ytan.
Frågan du ska ställa är alltså inte bara "hur länge härdar ni?", utan "vad baseras inställningen på, och är det tillverkarens validerade profil för just detta resin i den specifika härdningsboxen?". Dentala resiner härdar vid bestämda våglängder och ljusintensiteter; ett protokoll som lånats från en annan maskin är per definition inte validerat.
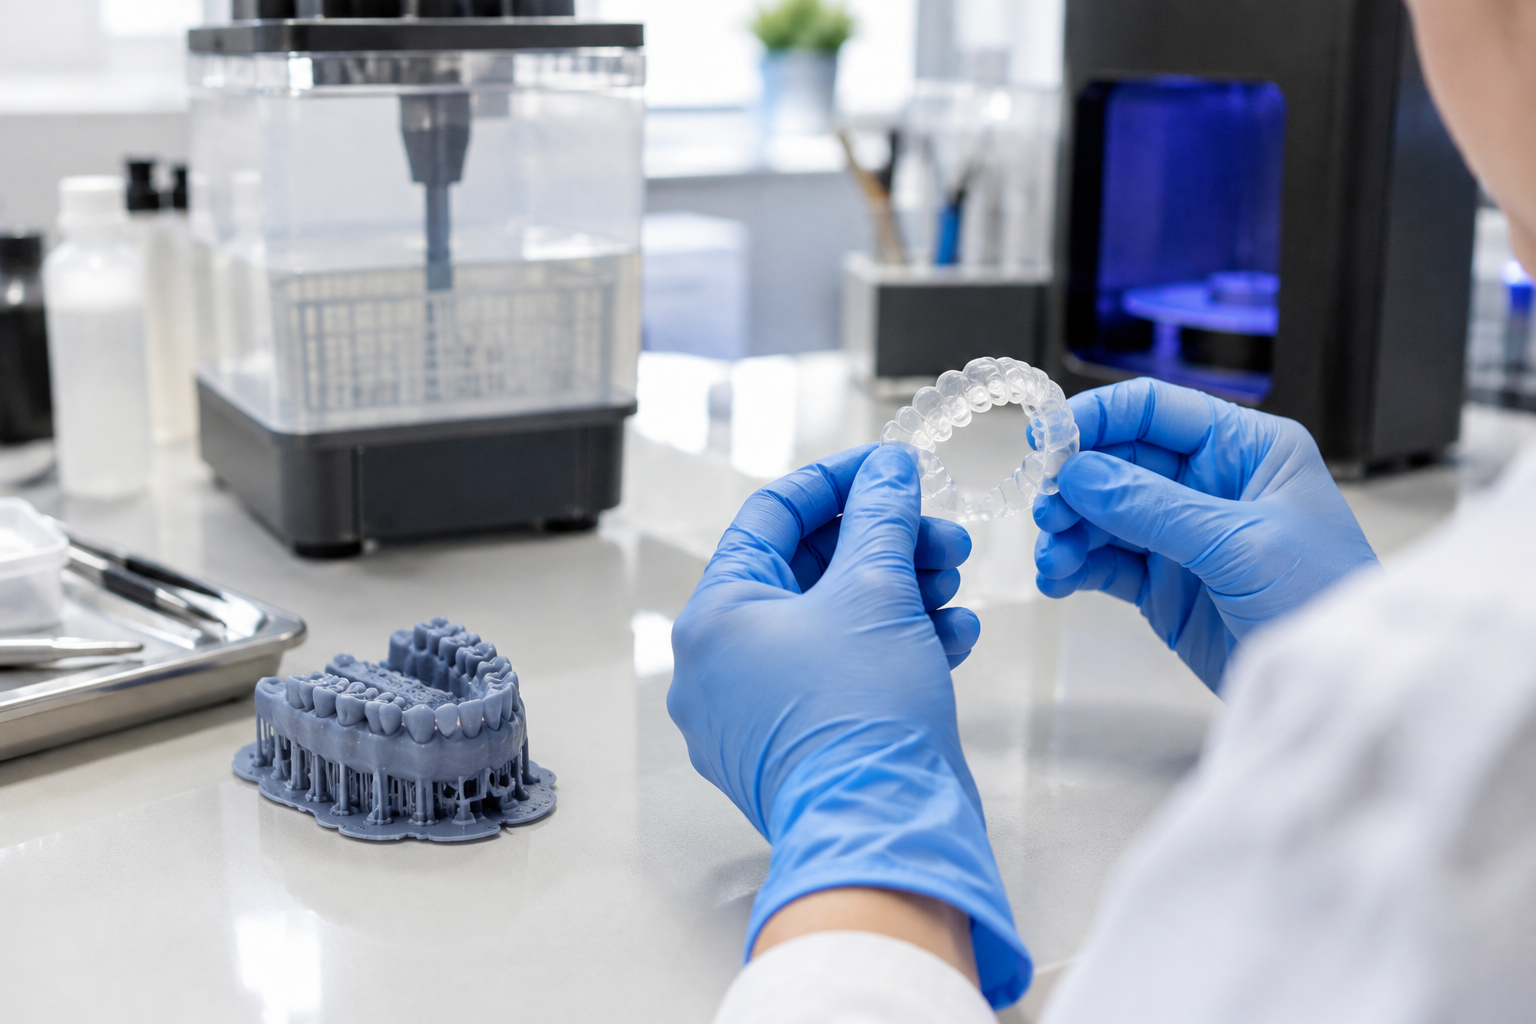
Läs mer om kraven på laboratorieprocesserna i vår guide om efterbearbetning av biokompatibla ortodontiska utskrifter.
4. Hur kontrolleras och säkerställs precisionen över tid?
Precision består av två grundläggande parametrar: riktighet (trueness, hur nära utskriften ligger den digitala CAD-filen) och repeterbarhet (precision, hur identiska två separata utskrifter av samma fil blir). En systematisk översiktsartikel av 3D-printade helkäksmodeller visade en precisionsspridning från under 100 µm till över 500 µm mellan olika studier, även om de flesta ansågs kliniskt acceptabla. Denna variation gör det nödvändigt att ta reda på laboratoriets egna toleranser.
Ställ följande tre frågor:
- Hur kalibreras och övervakas maskinerna? Ett seriöst laboratorium genomför schemalagda kontroller av ljusintensitet, panelens slitagenivå och mekanisk axelupplösning. Det garanterar att en planerad tandförflyttning på 0,5 mm i CAD-programmet faktiskt motsvarar 0,5 mm i den fysiska apparaturen. Nordicdens redogör för dessa rutiner i artikeln om kvalitetskontroll i det ortodontiska laboratoriet, samt i vår underhållsguide för 3D-skrivare.
- Vilka toleransgränser arbetar ni mot? I Nordicdens kostnads- och precisionsanalys anges ett toleransintervall på ±0,25 mm för enskilda tänder som ett beprövat riktmärke för klinisk passform. Laboratoriet ska kunna redogöra för vilka måttavvikelser de accepterar innan en produkt kasseras internt.
- Hur bestäms byggvinkel och skikttjocklek? Forskningsresultaten spretar. En studie visade att en byggvinkel på 0° gav bäst formriktighet; en annan fann att modeller vinklade i 30° och 60° gav högre precision än de vid 0° och 90°. Gällande skikttjocklek visar vissa studier försumbara skillnader medan andra visar att 50 µm ger mätbart bättre ytfinhet och passform än 100 µm. Eftersom universella lösningar saknas måste laboratoriet ha standardiserade rutiner för varje produkttyp. Våra guider om byggorientering och stödstrukturer samt skrivarprecision beskriver hur dessa regelverk byggs upp.
5. Vilka filformat accepteras, och vad händer om en skanning är bristfällig?
Öppna STL-filer är branschens gemensamma format, medan PLY-formatet även överför färginformation. Flexibiliteten varierar dock: vissa laboratorier tar emot filer från samtliga intraorala skannrar, medan andra kräver specifika format eller systemkopplingar. Säkerställ i förväg att filerna från din skanner kan tas emot utan konverteringsproblem; läs mer i vår guide om STL-filer inom ortodonti.
Ännu viktigare är laboratoriets rutiner för inkommande underlag. Ett noggrant laboratorium granskar alltid meshen efter hål, brus, artefakter och dubbla väggar (double walls) innan utskriften schemaläggs – digitala defekter reproduceras ofelbart i den färdiga apparaturen. Vad händer om ett fel upptäcks? Reparerar teknikern meshen digitalt, skickas ärendet tillbaka med en tydlig felrapport, eller printas modellen på vinst och förlust?
Det här handlar i hög grad om klinikens driftsekonomi. Branschsiffror visar att över 80 % av alla omarbetningar i det dentala flödet härrör från det kliniska underlaget – såsom otillräcklig scanning av omslagsvecket, felaktiga indexeringar eller otydliga beställningar. Ett laboratorium som snabbt och sakligt återkopplar sparar värdefull tid vid behandlingsstolen. Fördjupa dig i våra artiklar om vanliga orsaker till att laboratorieärenden avvisas och checklista för digitala underlag.
6. Vad ingår i ledtiden, och vilka händelser stoppar klockan?
Angivna ledtider varierar kraftigt mellan olika aktörer och kan sällan jämföras rakt av. Vissa laboratorier uppger 1–2 arbetsdagar för enkla Essix-retainers och 5–7 dagar för funktionsapparatur. Andra anger 5 dagar för retainers och 8–10 dagar för fast och avtagbar apparatur, men räknar startpunkten först från den dag då allt underlag är tekniskt godkänt.
Själva printningen är bara en liten del av den totala produktionstiden. Enligt Nordicdens beräkningar tar den mellan 20 minuter och ett par timmar beroende på geometri och antal objekt på byggplattan. CAD-modellering, tvättning, torkning, efterhärdning, kvalitetskontroll och logistik upptar lejonparten av tiden. Säkerställ därför följande punkter:
- Räknas ledtiden i arbetsdagar eller kalenderdagar?
- När startar produktionstiden: vid inskickad fil, efter godkänd CAD-design eller först när eventuella underlagsfrågor är utredda?
- Ingår returfrakten till kliniken i den angivna tiden, och vilken transportör anlitas?
- Vilken beredskap finns vid produktionsstopp eller tillfälliga volymtoppar?
För kliniker i Norden och Baltikum är logistikledet en avgörande faktor, då transporten ibland tar längre tid än den faktiska tillverkningen. Vår artikel om ledtider för digitala underlag kartlägger hela produktionskedjans tidsåtgång.
7. Vilken regulatorisk dokumentation medföljer leveransen?
Ortodontisk apparatur som framställs efter en skriftlig ordination från en tandläkare klassificeras som specialanpassade medicintekniska produkter (custom-made devices) enligt EU:s förordning om medicintekniska produkter, MDR (2017/745). Förordningen definierar en specialanpassad produkt som en anordning tillverkad utifrån en behörig yrkesutövares anvisning, avsedd för en specifik patient med unika konstruktionsegenskaper.
För dessa produkter ställer MDR krav på att tillverkaren upprättar en försäkran enligt bilaga XIII innan apparaturen släpps ut på marknaden. Denna handling ska medfölja produkten och kunna lämnas vidare till patienten, identifierad via namn, initialer eller ett unikt ärendenummer. Laboratoriet är skyldigt att arkivera dokumentationen i minst 10 år och hålla tekniska tillverkningsdata tillgängliga för berörda tillsynsmyndigheter (i Sverige Läkemedelsverket).
Viktiga kontrollfrågor till laboratoriet:
- Levereras en tillverkarförsäkran enligt bilaga XIII med varje enskilt patientfall?
- Finns full spårbarhet mellan den levererade produkten, maskinen och materialets batchnummer?
- Har laboratoriet en utsedd person med ansvar för regelefterlevnad (PRRC), och arbetar de enligt ett ledningssystem motsvarande ISO 13485?
- Ingår den lagstadgade dokumentationen i styckpriset? Vissa aktörer debiterar en separat avgift för intyg och dokumentation, vilket förändrar kalkylen. I vår artikel om prismodeller för laboratorier belyser vi hur detta brukar specificeras på fakturan.
Nationella regler kan skilja sig mellan Sverige, Danmark, Norge, Finland och Baltikum. Kontrollera alltid tillämpliga lokala direktiv med berörd tillsynsmyndighet. Se även våra guider om MDR-efterlevnad för ortodontiska laboratorier och certifiering och ackreditering.
8. Behärskar laboratoriet både direktprintning och varmformning, och hur väljs metod?
Ett laboratorium med en ensidig maskinpark tenderar att rekommendera samma metod för alla patienter. En partner som behärskar både direktprintning och traditionell varmformning kan däremot ge en nyanserad och kliniskt motiverad vägledning.
Vid varmformning printas först en arbetsmodell, varpå ett termoplastiskt ark vakuumpressas över modellen. Vid direktprintning framställs apparaturen direkt i ett ljushärdande resin, vilket helt eliminerar behovet av en fysisk modell. En översiktsstudie från 2026 redovisar dimensionsavvikelser (RMS) ner mot 0,140 mm för direktprintade aligners, jämfört med 0,188–0,209 mm för varmformade varianter. Detta är laboratoriemätningar och speglar inte automatiskt den kliniska tandförflyttningen, men det ger en god grund för tekniska diskussioner.
Praktiska tumregler i dialogen med laboratoriet:
- Välj direktprintning för att eliminera ledtider och materialspill för modellframställning, förutsatt att laboratoriet har ett validerat arbetsflöde för material och efterbearbetning (se frågorna 2 och 3).
- Välj varmformning när fall kräver specifika folieegenskaper – till exempel flerskiktsmaterial (multilayer), PETG eller polypropen – eller när man vill förlita sig på väletablerade materialdata.
- Be laboratoriet motivera metodvalet för varje apparaturtyp, inklusive retainers där direktprintning vinner allt större mark.
Läs mer i våra fördjupande artiklar om varmformning inom ortodonti, 3D-printade retainers och flerskiktsmaterial för aligners.
9. Hur hanteras fall där passformen inte stämmer?
Alla laboratorier råkar förr eller senare ut för konstruktioner som inte passar kliniskt. Det som skiljer professionella samarbetspartners från mängden är hur de hanterar avvikelsen. Efterfråga etablerade rutiner i stället för vaga löften om god service:
- Orsaksanalys. Går det att spåra var avvikelsen uppstod: i skanningen, ordinationen, CAD-designen, utskriften eller efterhärdningen? Ofullständiga skanningsdata, otydliga bettregistreringar och ofullständiga beställningssedlar hör till de vanligaste felkällorna.
- Kvalitetskontroll. Hur många kontrollstationer passerar apparaturen? Nordicdens arbetar med en trestegsprocess: digital CAD-granskning, efterkontroll efter tillverkning och en avslutande kontroll mot den kliniska ordinationen före paketering.
- Versionshantering och arkivering. Om den ursprungliga designfilen finns sparad kan en ersättningsprodukt tas fram direkt utan att patienten behöver komma in för en ny skanning. Nordicdens arkiverar digitala fall just för att möjliggöra snabba ersättningsleveranser.
- Garantivillkor. Vem bär kostnaden för en omgörning om felet beror på ett bristfälligt digitalt avtryck, och vad gäller om felet har uppstått i laboratoriet? Detta ska vara tydligt reglerat i avtalet.
10. Hur säkerställs skyddet av patientdata?
En intraoral skanning är en biometrisk datafil som unikt identifierar en patient och visar dennes orala hälsostatus. Enligt dataskyddsförordningen (GDPR) klassificeras detta som känsliga personuppgifter (hälsodata enligt artikel 9). När ett externt laboratorium hanterar dessa filer på klinikens uppdrag kräver artikel 28 ett formellt personuppgiftsbiträdesavtal (DPA). Avtalet fastställer hur uppgifterna får behandlas och styr laboratoriets eventuella anlitande av underleverantörer, vilket kräver klinikens godkännande.
Be att få granska laboratoriets biträdesavtal. Kontrollera överföringsmetoderna (krypterad portal framför öppen e-post), var servrarna är placerade geografiskt, hur länge uppgifterna sparas och vilka behörighetsrutiner som tillämpas. Den exakta ansvarsfördelningen varierar beroende på samarbetsform – rådgör gärna med klinikens dataskyddsombud innan avtal undertecknas.
Från svar till utvärdering: Skapa en poängmall
Ett enkelt sätt att utvärdera laboratorier är att poängsätta svaren på de tio frågorna på en tregradig skala:
- 0 poäng: Inget svar eller undvikande och svepande besked.
- 1 poäng: Svar ges, men utan dokumentation eller verifierbara underlag.
- 2 poäng: Svaret styrks med certifikat, tekniska datablad, definierade toleranser eller dokumenterade protokoll.
Ett laboratorium som når 2 poäng på frågorna 2, 3 och 7 (resin, efterbearbetning och regulatorisk dokumentation) har säkrat de tre områden som direkt berör patientsäkerhet och legalt behandlaransvar. Se dessa tre punkter som grundkrav för samarbete, och använd övriga frågor för att bedöma leveransprecision, servicenivå och prisvärdhet.
Om en genomgång visar att kliniken själv skulle behöva bygga upp skrivarparker, hantera lösningsmedelsbad och validera härdningscykler för att nå denna kvalitetsnivå, finns det starka argument för att outsourca laboratoriedriften. Har ni redan 3D-skrivare på kliniken kan samma tio frågor användas för en intern granskning av det egna arbetsflödet. Vår checklista för val av ortodontiskt laboratorium ger ytterligare underlag för att välja rätt partner.
Vill du veta hur vi på Nordicdens svarar på dessa tio frågor? Skicka din frågelista och ett testfall till info@nordicdens.eu, så återkommer vi med fullständig teknisk dokumentation för varje punkt i produktionen.